干锻造这行十几年了,最怕听到一句话:差不多得了。但锻造这玩意儿,差一度、差几毫米,出来的就是废品。今天不聊那些教材上的长篇大论,就说说实际干活儿时的一些门道。
很多人觉得锻造工艺不就是加热、锻打、成型吗?话是没错,但每一步都藏着坑。尤其是精密模锻,温度、模具、设备、润滑,哪个环节掉链子,产品就给你脸色看。我见过太多新手一上来就盯着设备参数,结果忽略了一个最基本的问题——坯料加热到底合不合格。
加热规范:烧不透和过烧,都是一念之间
加热是锻造的第一道关卡,也是最容易出问题的环节。坯料没烧透,心部温度不够,变形抗力大,容易开裂。烧过了,过烧直接报废,连返修的机会都没有。这里头有个常被忽略的点——加热速度。很多人觉得升温越快越好,省时间。但高合金钢、大断面坯料,加热太快会让内外温差拉大,热应力直接给你整出裂纹。而且钢材的相变点附近,那是热脆区,得放慢节奏。
说个实操案例吧。我们厂前阵子接了一批42CrMo的轴类件,客户要求探伤一级合格率98%以上。刚开始按老工艺直接升温到1200℃,结果首件就出现了表面微裂纹。后来把加热分成两段:先在850℃保温40分钟,再升到1180℃保温30分钟。嘿,裂纹没了,合格率直接拉满。✅ 这就是经验值。
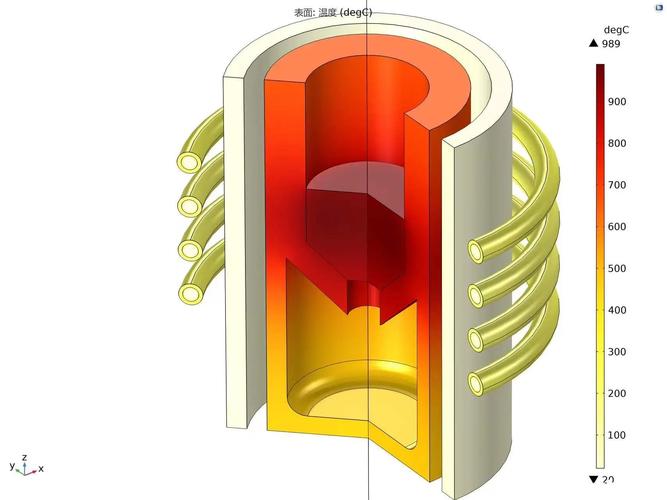
加热还有个麻烦——氧化和脱碳。温度越高,时间越长,氧化皮越厚,表面脱碳越严重。尤其是精密锻造,后续需要切削加工,脱碳层会直接影响硬度。所以现在越来越多的厂子用感应加热,速度快、氧化少,还能精确控制温度。不过感应加热也有短板,就是透烧性差,大截面坯料容易“外熟里生”。所以得,怎么用?看你的产品结构。
问:那对于大截面坯料,感应加热和燃气炉加热到底怎么选?
答:没有绝对的好,只有适不适合。感应加热适合中小截面、批量大的件,速度快、氧化少;大截面或者对芯部温度要求严的件,还是用燃气炉或电阻炉,慢慢烧透更稳妥。我们现在的做法是“感应+均热”组合:先用感应炉快速预热到900℃,再进燃气炉均热,这样兼顾速度和透烧性。
模具设计和飞边控制:那一圈多余的金属,其实暗藏玄机
模锻的时候,飞边看着是废料,其实是故意留的。飞边桥部阻力能强迫金属充满型腔,要是飞边槽设计得不合理,充不满不说,还可能产生折叠。很多人以为飞边越薄越好,错了!飞边太薄,阻力太大,容易导致早飞边,型腔还没满就跑去飞边了;飞边太厚,阻力不够,型腔边缘会出现流线缺陷。
这里有个经验值:飞边桥部高度一般取锻件壁厚的1/5到1/3,但又得看锻件的形状。我见过最头疼的是那种不对称的L形件,金属流动方向性强,飞边得前宽后窄地调整,不然一端满料一端缺肉。💡 这种时候,就得靠模拟软件辅助设计了。
说到模具,不得不提润滑。锻造润滑剂不只是减少摩擦,还影响金属流动。比如玻璃润滑剂在等温锻造中常用,但温度低了反而会起反作用。还有模具预热温度,模具没热透就开工,表面急冷急热,裂纹很快找上门。我们的做法是模具预热到200-300℃,然后用润滑剂喷涂,再合模预压一下,让温度均匀。这个小动作,模具寿命能提高20%以上。

问:飞边槽设计有什么快速入门的方法吗?
答:先看锻件的分模面,尽量让分模面位于平面或简单曲面。然后根据锻件材质和形状,参考《锻造工艺手册》中的经验图表,初定桥部高度和宽度。但实际中一定要结合流动模拟,尤其是在复杂件上。我们一般会用Deform或QForm做几轮模拟,再修模,省时省力。
锻造缺陷的识别与预防:裂纹、折叠、充不满,各有各的脾气

锻造缺陷是绕不开的话题。裂纹、折叠、充不满、残余应力、晶粒粗大……这些缺陷有的肉眼可见,有的要探伤才发现。但归根结底,大部分缺陷都跟温度、变形速度和应力状态有关。
折叠是怎么来的?往往是邻近表面的金属被挤到另一部分金属的表面上,形成一种“叠缝”。常见于飞边切除后留下的毛刺,或者模锻时金属流动不合理。要防折叠,关键是控制坯料形状和模锻时的变形方式。举个例子,如果坯料端面有倒角,那折叠风险就小很多。细节!
裂纹就复杂了。有热裂纹、冷裂纹、中心裂纹。热裂纹多发生在高温阶段,跟材料的热塑性和热应力有关;冷裂纹则是冷却过程中产生的。有时候我们很无奈,明明加热、锻造都没问题,但冷却速度没控制好,还是裂了。所以锻后冷却方式,比如坑冷、灰冷,必须严格执行。
充不满呢?多半是坯料体积不足、模具型腔不完整或润滑不当。还有个隐蔽原因——模具排气不畅。型腔内空气被压缩,形成反压,金属流不到死角。所以模具上开排气孔,或者采用带排气孔的顶料杆,是很多老师傅的绝招。
问:实际生产中,怎么快速判断是折叠还是裂纹?
答:最直接的方法是看断口。折叠处往往有氧化色或夹杂物,而裂纹的断口通常比较清晰,有时候能观察到人字纹或海滩纹。另外,从位置上看,折叠多发生在金属流线汇聚的地方,比如飞边切除处;裂纹则可能在尖角、内孔等应力集中区。实在不行,低倍酸浸一下,一目了然。
嗯,写到这,差不多把几个核心点都提到了。其实锻造工艺这门学问,没有捷径。你得一遍遍试,一次次改。但有一点是肯定的——每一次对细节的较真,最后都会体现在产品的可靠性上。我是真心觉得,干锻造的人,得有点强迫症。
那就先聊这么多吧。有问题随时交流,说不定下一篇就写你的困惑了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺深度解析:加热规范、模具设计与缺陷预防的实战指南 https://www.dachanpin.com/a/tg/67202.html