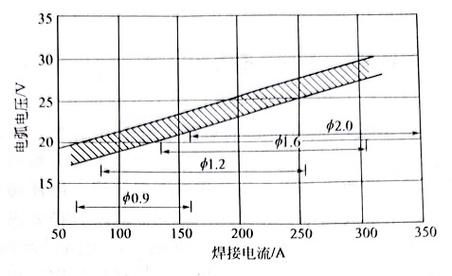
干这行快二十年了,天天跟机床打交道。说实话,最看不得那些新手一上来就翻手册查切削参数,然后照着设,结果崩刃了、震刀了,还一脸懵。机械加工(切削)这活儿,参数选得好不好,直接决定你的工件是精品还是废品。今天不聊理论,就聊聊我这些年踩过的坑和攒下的经验。
切削三要素,你真的懂吗?
切削速度、进给量、切削深度,这三个玩意儿是地基。但很多人只是背公式,压根没理解它们之间的关系。比如切削速度,不是越高越好。你想想,速度上去了,温度也跟着飙,刀片寿命直线下降。铝件还好,要是干不锈钢,速度稍微快一点,刀尖直接烧糊。
我见过一个哥们,加工45钢,切削速度干到300米每分钟,结果刀片半小时就崩了。他还在那骂刀片质量差。我上去一看,参数表上明明写着推荐180-220,他非要超速。你说这不是自己给自己找麻烦吗?
进给量呢?粗加工可以适当大一点,精加工就得小心翼翼。进给大了,表面粗糙度肯定难看。记得有一次我加工一个精密轴,要求Ra0.8,我图快用了0.2毫米每转的进给,结果出来全是刀纹。后来老老实实改成0.08,一次过。哎,急不得。
切削深度更有意思。有人觉得深了容易崩刀,浅了效率低。其实要看机床刚性。老式普车刚性好,可以猛吃刀。现在的加工中心,尤其是轻型的,你要是切深给到5毫米,主轴直接给你抖成筛子。所以,结合机床实际工况来,别太迷信书本。
刀具材料,选错了全白干
机械加工(切削)里,刀具材料的选择就是一场博弈。硬质合金、高速钢、陶瓷、CBN……每个都有脾气。我之前有个客户,非要拿硬质合金刀去车淬火钢,硬度HRC55,结果刀片碎得跟饼干似的。他问我怎么办,我说你换成CBN啊,他又嫌贵。
说实话,成本是问题,但废品率更高。你算算,一件工件毛坯几十上百块,刀片再贵也就几十块,哪个划算?还有涂层,TiAlN涂层用在干切削上很香,但如果你开了冷却液,反而可能产生热裂纹。所以,别只看材质,涂层和工况匹配也重要。
💡小提示:现在很多刀片厂商都有在线选型工具,输入工件材料、硬度、加工方式,直接推荐牌号和参数。别偷懒,多查查。
冷却液,不是随便浇的
冷却液这玩意儿,很多人觉得只要浇上去就行。错!大错特错!冷却液的压力、流量、喷射方向,都对切削结果有影响。特别是深孔加工,冷却压力不够,铁屑排不出来,直接闷车。我曾经在加工深孔时,冷却压力从8兆帕提到15兆帕,切屑瞬间就顺畅了,刀具寿命翻了一倍。
还有,乳化液和切削油的区别。铝合金怕水,容易产生氢脆,所以最好用切削油。钢件用乳化液就挺合适。别一桶油打天下,到时候工件锈了、铝件黑了,你都不知道原因。
实践中遇到的几个坑
先说说震刀。这个太常见了。加工细长轴,不用跟刀架,你切深大一点,立马震给你看。那时候你听声音就听出来了。别硬撑,赶紧减小切深或者降低转速。
还有排屑问题。有时候你发现表面质量突然变差,一看,铁屑缠刀了。如果你用的是三刃铣刀,排屑槽不够通畅,那就是灾难。我一般会在编程时加一些抬刀动作,或者用宏程序断屑。
✅对了,关于断屑,有个小技巧:在数控车床上,可以通过调整进给量和刀尖圆弧半径的关系来断屑。比如,进给量大于刀尖圆弧半径的0.3倍左右,基本能断出短屑。但不同材料有差异,你得多试。
问:加工铝合金时,切削速度选多少合适?

答:具体看刀具和机床。如果是硬质合金刀具,切削速度可以在300-600米每分钟之间。但铝合金粘刀严重,最好用大前角的锋利的刀片,并配合高压冷却液断屑。转速高了,一定要用好的冷却方式,不然积屑瘤分分钟让你报废。
问:小批量多品种的活,怎么快速确定切削参数?
答:建议先用自己的常用刀具,从保守参数试切,然后逐步加大。比如,先按推荐的70%去切,观察排屑、震动、表面质量,再一点点调整。做几次记录,基本能形成自己的数据库。别指望一次搞定。
聊聊现代的智能化切削
现在都谈工业4.0,机械加工(切削)也智能化了。有些机床自带自适应控制,能实时监测主轴负载,然后自动调整进给率。说实话,这玩意真有用,尤其干异形件,负荷忽大忽小,手动调根本来不及。
还有数字孪生?听着玄乎,其实就是在电脑里模拟切削过程,提前帮你试错。我参加过几次行业展会,看到那些软件已经能预测刀具磨损了,挺震撼的。不过,这些工具还是得靠基础参数去喂,你要是连三要素都搞不明白,系统也是白搭。

最后再唠叨几句
机械加工(切削)这行当,经验比书本值钱。别怕废刀,多试几次,你就知道门道了。我现在每次换新材质,都会做一个小型正交试验,花不了多少时间,但回报率很高。记住,参数是死的,人是活的。
好了,今天就聊到这。有什么问题评论区见吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)中,切削参数你真的会选吗?——一个老工艺员的碎碎念 https://www.dachanpin.com/a/tg/67204.html