
干了十几年焊接,说实话,最怕的不是火花四溅,而是那种你以为万事大吉、结果探伤一查全是气孔的绝望。焊接工艺这事儿,书本上写得清清楚楚,但到了车间里,总有那么些玩意儿让人抓狂。
今天不讲教科书理论,就聊聊实际干活时那些容易踩的坑,还有我自个儿折腾出来的经验。你可能会觉得跳跃,但焊接嘛,本来就是一门手艺活,讲究的就是临场应变。
1. 电流电压那点破事
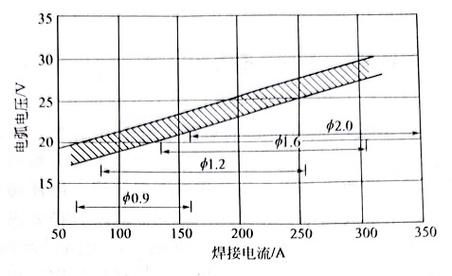
很多人调参数,就盯着铭牌上的推荐值。可实际上,焊缝位置、坡口角度、甚至你手里那把焊枪的送丝软管长度,都会让你所谓的“标准参数”变成狗屎。
我碰到过一焊工,焊出来的焊缝表面像蚯蚓爬,还以为是焊丝质量问题。结果你猜怎么着?他把电压调高了2V,仅此而已。电流和电压的匹配,是一门玄学吗?——不是,是经验。
关键点:你想让熔池稳定,就得注意电压和电流的比值。电流决定熔深,电压决定熔宽,这话没毛病。但实际操作中,你听到的滋滋声才是最好的老师。声音太尖锐,说明电压低了;声音发闷,那就是电流大了。
举个例子,CO2气保焊,1.2mm焊丝,平焊位置,电流200A,电压24V左右,差不多。但是如果你立焊呢?电流降下来,电压也得跟着调。不是线性,是凭手感。
2. 那些烦人的飞溅和气孔

飞溅大,第一反应是电流大?错了!很多情况下是保护气体流量不够,或者是喷嘴堵了。有一次我车间那台焊机,飞溅大到能毁容,最后发现是气瓶没气了,表上竟然显示还有……这种破事,别太相信仪表。
气孔这玩意儿,更是能让人崩溃。你说焊件明明清理干净了,为什么还有密集气孔?——检查一下你的焊丝,是不是受潮了。药芯焊丝这玩意儿,最怕潮。我见过有人图便宜,焊丝拆封后不密封,第二天直接成废品。
所以,这里得啰嗦一句:焊材的保管比焊接技术更重要。你技术再好,焊丝全锈了,照样白搭。
问:为什么焊缝边缘出现咬边?答:兄弟们,咬边多半是因为电流太大或者焊速太快,电弧太猛,把母材边缘啃下去了。尤其是角焊缝,最容易出现。解决办法很简单,降低电流,或者稍微摆动一下焊枪,让熔池多停一刹那。记住是“一刹那”,停久了就烧穿了。
3. 焊接变形——躲不掉的冤家
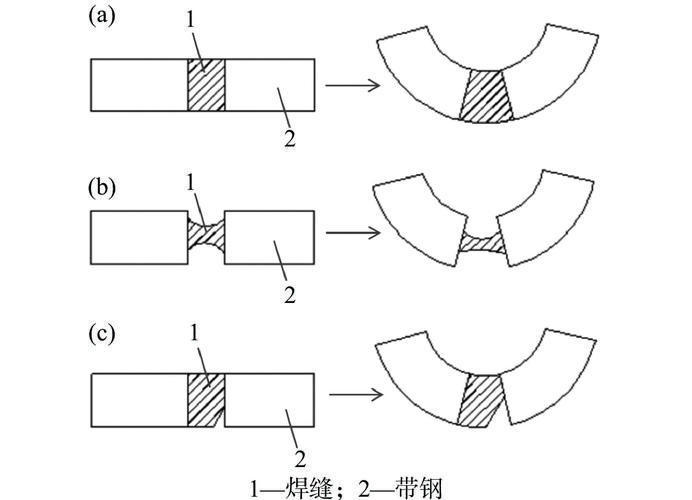
焊接变形,是工艺设计时就该考虑的。但现实是,很多设计人员根本不考虑,反正焊完了变形,就焊工背锅。说实话,我觉得挺窝囊的。
你问我怎么控制变形?最笨也最有效的办法,就是反变形法。焊前先预设一个反向角度,比如你焊一块平板,焊完它会角变形,那你就提前垫个斜坡。我们厂老焊工,凭肉眼就能估出3度的反变形量,牛逼吧?
还有,焊接顺序也能要命。一条长焊缝,从头焊到尾,绝对变形。要分段退焊,或者从中间往两头焊。这个道理,教材上有,但你没实际焊过,真体会不到其中差距。
4. 关于无损检测那些事儿
很多人一听超声波探伤,就紧张。其实只要你的焊缝内部没有裂纹、未熔合,气孔少点,一般都能过。但有一种缺陷,叫未熔合,这玩意儿比裂纹还讨厌。因为裂纹有迹可循,未熔合有时候看着射线底片,就是一丝缝,你都不知道是从哪冒出来的。
我经历过一次,某管对接焊缝,RT检测片子上有条小黑线,还别说,那位置正好是我收弧的地方。后来分析了一阵,是焊接时热输入太小,下一道焊道没和上一道熔透。从此以后,每层焊接我都特意加大一点电流,让层间充分熔合。所以说,焊接不能只看一道,得有种大局观。
问:焊接时为什么会有电弧偏吹?答:这像是周围风太大,或者地线夹的位置不对。还有就是,直流焊接时,磁偏吹现象很常见。我解决的办法是,把地线夹在工件上离焊缝近的位置,或者用短弧焊。反正别硬扛,换个方向也许就好了。
5. 聊聊焊后处理

焊完了就完事?早着呢!焊后消氢处理,尤其是高强钢,不消氢,焊缝里全是氢,等冷却了直接裂纹。这个不是吓唬你,是真的会炸。我们有个项目,因为焊后没保温,第二天早上焊道直接裂了一道口子。
顺便提一句,敲一下药皮,检查一下渣的颜色。渣是深黑色的,说明保护不好;渣是浅灰色或玻璃状的,说明焊接氛围正常。——这个,老焊工都懂的歪门邪道,但管用。
结语(但不是那种总结)
焊接工艺这东西,说到底就是细节叠加。参数、材料、环境、人,哪个环节掉链子,焊缝就给你点颜色看看。别指望一篇文章让你成为高手,但你能少走几个弯,就算我没白写。
最后提醒一句:防护眼镜和手套,永远别嫌碍事。眼睛被电弧打过的那种痛,你不想尝第二次。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺实战笔记:从参数到缺陷,一次说透 https://www.dachanpin.com/a/tg/67205.html


