
冲压工艺避坑指南:模具间隙、回弹与设备选型实话

深夜十二点,冲压车间那台2000吨油压机突然响了一声——零件开裂了。生产主管打电话给我,语气跟死了亲戚似的。我赶到现场,一看,还是老问题:模具间隙偏了。干冲压十几年,这种事见太多了。你说工艺难吗?难在细节。 很多人以为冲压工艺就是把板料放上去压一下,大错特错。从材料流动到模具热平衡,从冲床刚度到润滑油黏度,每一个环节都藏着坑。

模具间隙:一半靠数据,一半靠手感

图纸上标0.02mm,可实际装模呢?凸凹模不平行,间隙一边大一边小。小的一侧刮料,大的一侧毛刺飞起。上个月有个零件,客户投诉翻边裂。我拆模一量,间隙相差0.06mm。图纸要求0.03,差了整整一倍。你能怪谁?工艺卡片写了要定期检查,可实际生产谁管呢? 模具间隙是冲压工艺的命门,尤其是精密冲压件。间隙过大,剪切面粗糙,塌角也大;间隙过小,模具磨损加剧,甚至崩刃。所以啊,别老盯着图纸上的数字,要用塞尺、用影像仪去实测。老师傅闭着眼摸一下就知道,那是瞎扯。但人家摸了十几年,确实有直觉。咱们新工艺员,老老实实按规程来。
冲压模具间隙调整用塞尺测隙示意图
冲压模具间隙调整用塞尺测隙示意图
💡 还有一个容易忽略的点:模具温度。连续冲压时,模具会热胀冷缩。中午和凌晨的间隙能差0.01mm。所以精密冲压车间最好有恒温,没有的话,至少把热机时间留足。 另外,连续模的工位间隙更难搞。几十个工位,每个都得检查。我见过一个厂,因为一个工位的间隙偏大,导致整个条料尺寸不稳定,后道工序全废。那损失,真金白银啊。

回弹补偿:CAE别当真,试模才是真

回弹,这是个老生常谈的话题。但每次说都有一堆人踩坑。我见过一个工程师,CAE模拟做出来回弹只有0.2mm,结果试模之后差了1.2mm。气得他骂娘。后来分析,材料参数是旧版数据库,摩擦系数设了个理想值,实际模具表面粗糙度又跟模拟差太多。所以记住:CAE是参考,不是圣经。 高强度钢的回弹尤其恐怖。U形件成形后,侧壁外张个一两度很正常。补偿方法?要么过弯(反向弯曲角度),要么台阶压边。但前提是得靠试模数据反馈。我习惯先做三件试模样品,测回弹量,然后重新修模。别指望一次到位,那是不可能的。 问:CAE模拟回弹为什么不灵光?答:因为材料参数和摩擦边界条件是理想化的。现实中的模具表面粗糙度、润滑油状态、压边圈力波动,统统会改变回弹量。老老实实做迭代修正才是正道。
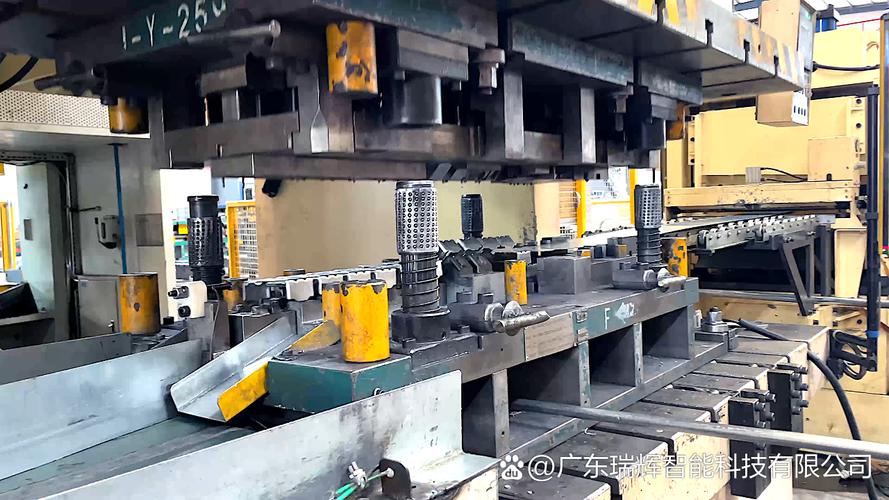
高强度钢板冲压回弹补偿试模现场图
高强度钢板冲压回弹补偿试模现场图
💡 对了,还有一个小诀窍:修正回弹时,别光改凸模。凹模的圆角半径、压边圈压力、甚至润滑油的品牌,都会影响回弹。有时候你只调了一个参数,反而越调越乱。

设备选型:伺服和高速,别被忽悠

现在设备厂家整天吹伺服压力机,说精度高、节能、还能做复杂动作。确实,伺服在拉延和成形的灵活性上碾压机械压力机。但你要说它全能,我第一个不服。普通冲裁件,你用伺服纯粹是烧钱。一台伺服比同吨位机械贵两倍以上,而且维护也更麻烦。 高速冲压是另一条路,适合电机铁芯那种批量超大、尺寸小的零件。但高速冲并不等于简单地把冲床速度提上去。速度一快,模具温度、振动、润滑全都变了。你有一次冲压频率,模具必须重新设计,材料也要用更好的。否则等着翻车吧。 问:伺服压力机到底适合啥场合?答:适合复杂拉深、高精度成形,或者需要变空程速度的场合。普通冲裁,普通冲床+连续模完全够了。别盲目追新。 ✅ 如果让我推荐,那就是:做小家电外壳的,普通冲床+连续模;做汽车底盘件的,伺服+液压垫;做电子零件的,高速冲床。分类别来,别听厂家瞎吹。 ❗ 还有,别忽略辅助设备。自动送料机、整平机、废料输送,这些不匹配,一样影响效率。我之前有个客户,买了个高精度伺服压力机,结果送料机精度跟不上,制件全废,最后还得换送料机。

最后说点实在的

最后说点实在的
最后说点实在的
冲压工艺这东西,说穿了就是“经验+数据”的博弈。别迷信理论,也别只凭手感。每次试模都留记录,每次异常都做分析,时间长了,你的直觉就准了。 今天聊的这几个坑,你踩过几个?反正我是全趟过了。慢慢来吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺避坑指南:模具间隙、回弹与设备选型实话 https://www.dachanpin.com/a/tg/67203.html
赞 (0)
锻造工艺深度解析:加热规范、模具设计与缺陷预防的实战指南
上一篇 2026-08-14 06:56:45
机械加工(切削)中,切削参数你真的会选吗?——一个老工艺员的碎碎念
下一篇 2026-08-14 07:36:44

相关推荐

  • 供应链管理:别再喊“降本增效”了,韧性才是活下来的关键

    说实话,这两年我听到“降本增效”这四个字就头疼。不是它不对——当然对,成本控制是企业的基本功——但太多人把它当成了供应链管理的全部,甚至唯一目标。结果呢?一个黑天鹅事件,全链条断成渣。你降下来的那点成本,连塞牙缝都不够。 我们厂在2021年差点死掉。不是开玩笑。就一颗芯片,德国那边一断供,整条产线趴窝三个月。那会儿才恍然大悟:供应链这玩意儿,平时你看它是成本…

    投稿 2026-08-03
  • 匠心凝聚:探寻工艺品的万千世界

    工艺品,是人类用双手与智慧雕琢出的艺术瑰宝,它并非冰冷的工业制品,而是承载着创作者情感、地域文化与时代记忆的特殊存在。从古朴的陶瓷器皿到精致的木雕摆件,从绚丽的刺绣织物到剔透的玉石雕刻,每一件工艺品都像一本无声的书,默默诉说着背后的故事与传承。这些作品或许没有昂贵的商业价值,却在细节之处彰显着独特的审美与匠心,成为连接过去与现在、人与自然的重要纽带。 认识工…

    2025-09-05
  • 开车还能这么玩?车联网让你的座驾秒变 “智能小伙伴”

    说起开车,你是不是还停留在 “握方向盘、踩油门刹车” 的传统模式里?其实现在的汽车早就不是单纯的代步工具了,它们悄悄变成了能联网、会思考、甚至能和你 “聊天” 的智能伙伴 —— 这一切的背后,都是车联网在搞事情。可能有人会问,车联网到底是啥?简单说,就是让汽车像你的手机一样连上网,然后和其他车辆、路边设备、甚至云端系统 “交朋友”,一起给你带来更安全、更方便…

    2025-09-05
  • 射频识别(RFID)落地工厂:我们踩过的坑,你还要再踩一遍?

    说实话,每次听到有人吹RFID是“万能药”,我就头大。这东西我用着又爱又恨——十年前刚入行,领导拍脑袋上RFID,结果现场一塌糊涂,读写器半夜蜂鸣比鬼叫还烦。现在回头看,不是RFID不行,是多数人压根没搞懂它的脾性。最近几年,工业4.0闹得沸沸扬扬,RFID好像又成了香饽饽。但依我看,如果基础不牢,花再多钱也是打水漂。 一、标签选型:金属和液体是死穴?真不是…

    2026-06-21
  • 生产线平衡:那些教科书不会告诉你的痛点与破局

    入行第一课:产线平衡不是“平均主义” 刚做IE那年,我对着Excel折腾了三天,把每个工位的时间算得清清楚楚。然后——强行调整。结果?当月产量反而跌了8%。车间主任黑着脸问我:“你以为平衡就是让所有人一样忙?” 我哑口无言。那种挫败感,啧,现在想起来还摇头。 确实,教科书会告诉你,产线平衡率=(各工序时间总和/(瓶颈时间×工位数))×100%。数字漂亮了。但…

    2026-06-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息