做工业咨询这些年,我见过太多工厂:设备比同行先进,员工比同行肯干,但出货就是慢半拍。老板急得直跺脚,现场主管却只会催员工快点、再快点。可问题是——快,有用吗?
生产线平衡这件事,说白了就一句话:让每个工位的活儿,差不多一样多。但真做起来,能把人折磨到怀疑人生。
为什么你的产线越管越乱?
上个月去一家汽配厂,他们的转向节产线,12个工位,节拍从90秒到210秒不等。你猜瓶颈在哪?不是CNC加工,也不是压装,竟然是最后一道外观检查!老师傅拿手电筒照,一个工件看两分钟,前面机器再快也没用。
这不是笑话,是常态。好多厂长跟我抱怨:订单来了,产能却上不去。新设备买了,瓶颈又转移了。其实根子就在——生产线平衡率太低。我见过最离谱的,平衡率只有62%。这意味着啥?意味着将近四成的产能,被白白扔在了等待里。
说实话,每次看到这种数据,我心里都堵得慌。因为这不是技术问题,是管理意识问题。大家总盯着单机效率,却忘了整条线是链条,最弱的那一环决定了整体强度。😤
来看个公式,生产线平衡率 = 各工序时间总和 ÷ (瓶颈工序时间 × 工序数)。记住,瓶颈工序时间就是节拍,它决定了你的理论产能上限。如果你算出的平衡率低于85%,那别急着扩线,先把内部调整好。
数据是死的,人是活的——先抓这五点

调整平衡不是拍脑袋,得按步骤来。我给你说点实操的,别嫌啰嗦,真的管用。
- 测工时,但要测准。别拿秒表站在旁边吓唬人,要用MOD法或者MTM,把宽放率加上去。好多企业连标准工时都没有,谈何平衡?
- 画工序流程图,并记录每个工位的实际时间。用色笔标出瓶颈,一目了然。
- 做ECRS分析——消除、合并、重排、简化。能不能去掉那个动作?能不能把检查合并到加工中?能不能换一种工装?
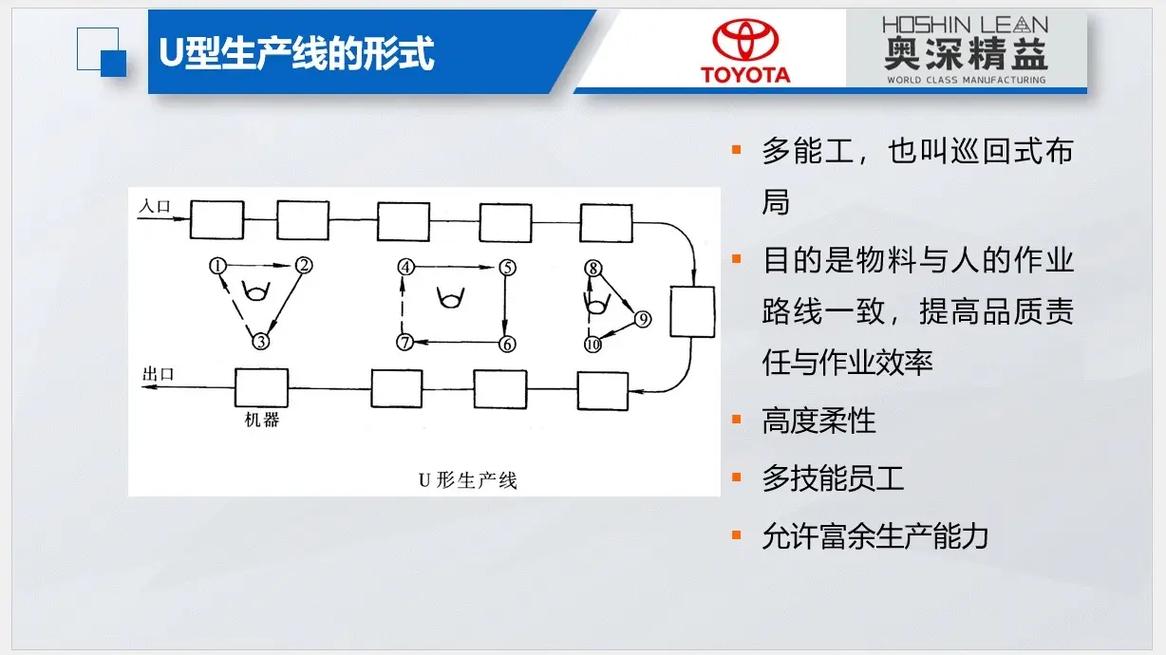
- 实行一人多机或Cell线布局。小批量多品种时代,柔性比刚性重要。U型线让员工可以跨工位走动,平衡柔性瞬间提升。
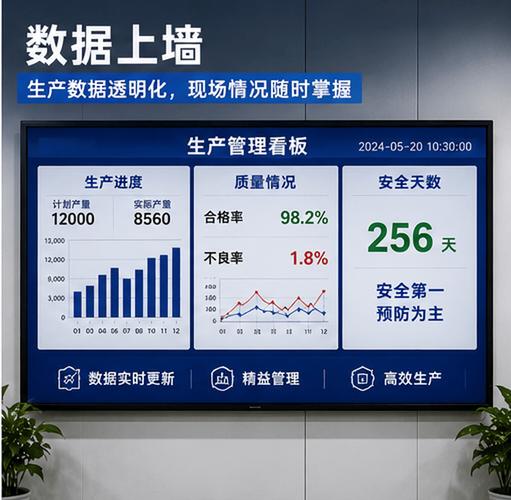
- 用Andon系统或电子看板。让异常暴露,让瓶颈实时可见。别靠主管用对讲机吼。
干平衡之前,你得先干掉这三大障碍

你以为只是算算数、排排工序就完了?Too young。实际执行时,每个坑都深得能淹死人。
障碍一:工艺路线不合理。我有次去一家电机厂,定子绕线居然分成了三个工站,中间还有两次搬运。搬运是增值吗?当然不是!直接改成按工位配送的旋转料架,平衡率从70%提到91%。就一个料架的事,他们居然憋了三年没动。
障碍二:人员技能差异。老张干装配二十年,小刘刚来三个月。你给俩人都排20分钟,老张干完休息,小刘干到冒烟。技能矩阵你得建吧?培训计划你得有吧?再不然,用互助组模式,老带新,平衡的是技能差距带来的波动。
障碍三:设备故障率。瓶颈设备一停,全线停摆,平衡瞬间粉碎。所以TPM必须跟上。预防性维护不是选修课,是必修课。哪怕只是每周做一次震动检测,也能把突发故障踩在脚下。
平衡率提升不是目的,交付才是

我见过最搞笑的事,是某企业把平衡率从70%提到了95%,结果客户退货率涨了。为啥?因为为了赶节拍,质量被牺牲了!所以记住:平衡必须在不降低良率的前提下做。你可以在瓶颈工序前面加品质闸口,但别做表面文章。
讲个真事,我之前辅导过一个空调管路厂。他们的弯管工序是瓶颈,平衡率只有68%。我们做了什么?没买设备,没加人。就是把部分弯管动作拆到前道工序的等待时间去做,同时把检查提前到上料时。三个月后,平衡率86%,交付周期从15天缩到9天。我跟你说,当时看到结果我都惊了——这种低成本改善,比砸钱买设备爽太多了。
问与答:你关心的问题我直接答
问:生产线平衡和节拍时间是一回事吗?
答:不是一回事,但绝对相关。节拍时间是客户需求决定的,比如客户每天要800件,上班时间480分钟,那节拍就是0.6分钟/件。生产线平衡是把各工序的实际时间向节拍靠拢。节拍是目标,平衡是手段。如果节拍算错了,平衡做得再漂亮也白搭。
问:小批量多品种生产,怎么做平衡?
答:说实话,这种场景下传统的大流水线平衡很难做。我推荐用单件流,把产线改成U型单元,设备小型化,人员多能工。然后用SMED(快速换模)来压缩切换时间。品种多了,平衡是动态的,所以最好上一个简单的数字排产系统,用仿真软件先模拟一下。别硬来,硬来会栽跟头。
问:平衡率提升了,但员工抱怨工作量加大,怎么办?
答:这问题太现实了。你光顾着平衡,却忘了员工不是机器人。我的建议是:第一,改善一定要让员工参与,让工位设计更省力;第二,把节约出来的时间用于轮岗或休息,而不是拼命加产量;第三,算一下激励方案,平衡改善带来的效益,拿出一点奖励给员工。记住,人心不平,产线永远平不了。
高级玩法:用仿真软件预先验证
现在搞智能制造,不是光上MES就完事了。真正的精益高手,会在产线改造前用Plant Simulation或Flexsim建个数字孪生模型。把工时、设备节拍、换型时间、故障率全丢进去,跑一遍模拟,哪些工位是隐性瓶颈、缓冲区该设多大,一清二楚。
说实话,做咨询这么多年,我越来越觉得:平衡不是一次性的项目,而是持续改善的习惯。你每个月都要重新测工时,因为产品变了、人变了、设备老化程度变了。没有一劳永逸的平衡方案,只有不断逼近最优的管理动作。
最后说个案头话:别总盯着国内那些标杆工厂看。他们的人力、设备、体系都强,你去学只学到皮毛。去同体量、同行业的工厂里偷师,那些现场改善动作往往更接地气。比如,看看他们怎么用最便宜的工装卡具实现快速换夹,这才是生产平衡背后的精髓。
💡 分享一个小工具:用Excel做个鱼骨图分析平衡失衡的原因,别小看这个土办法,比啥高级软件都好使。
✅ 再提醒一次:平衡率低于85%,你的产线就是在亏钱。赶紧动手测工时吧,别等客户交期炸了才来救火。
写了这么多,也就一句话总结:生产线平衡,不是算出来的,是改出来的。动手,现在就动手。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别让瓶颈工序拖垮你的交付周期 https://www.dachanpin.com/a/tg/67208.html