说实话,干了这么多年工业咨询,最怕听到客户说“我们想上单元化生产”。一细问,好家伙,就是把几条线拆了重拼,然后换个名字叫单元。这不是瞎折腾吗?
今天聊聊单元化生产的那些事。不想讲教科书理论,就讲真实的工厂里,到底该怎么玩。
先搞清楚:单元化生产到底打破了什么?
传统流水线是“工序导向”,设备按加工顺序排列,产品一件件传下去。单元化生产是“产品导向”,按产品相似性分组,组成一个个独立的小单元。这区别,说大不大,说小不小——直接决定了你的在制品库存、换型时间和人员利用率。
比如,一条加工轴类零件的线,原来有车、铣、磨、钻四道工序,分散在车间不同角落。单元化之后,把一台车床、一台铣床、一台磨床、一台钻床拉近,组成一个U型单元。工件在单元里流转一圈,正好完成全部加工。就这么一改,生产周期从几天缩到几小时。
💡 关键不是设备多先进,而是物流和信息流缩短了。
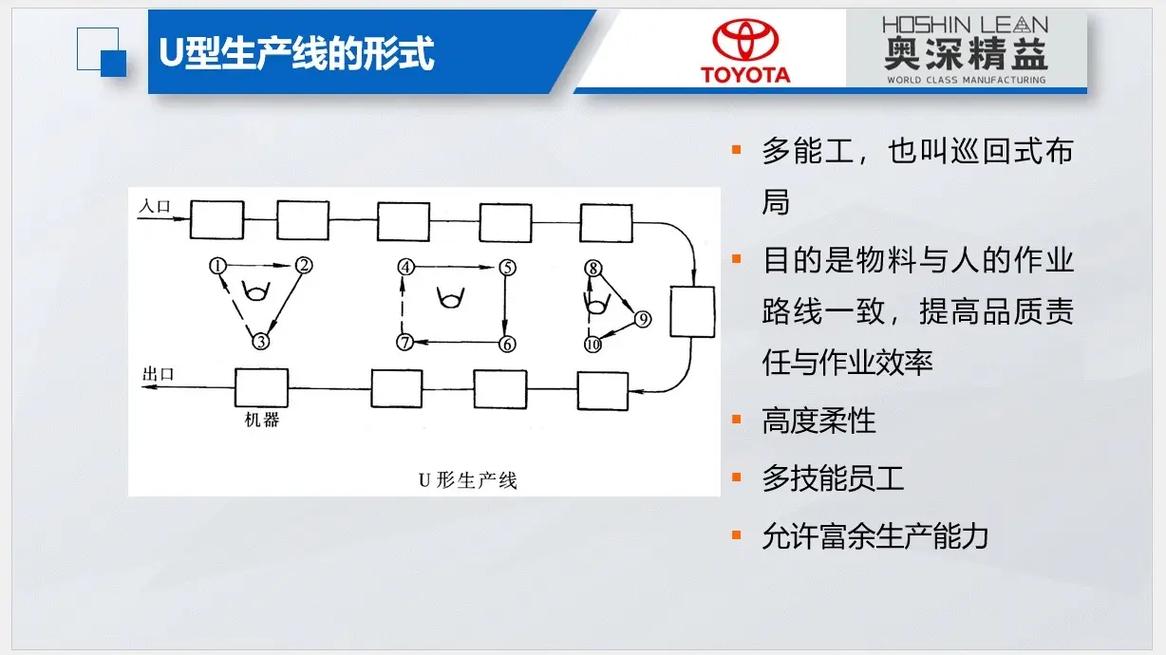
这个图很直观,U型布局能让一个人同时操作多台设备,也就是“多能工”。省人力是其次,关键是消除了中间缓存——这才是单元化的灵魂。
别急着拆线!单元化生产实施前必须做好的四个准备
很多人以为单元化就是物理搬迁。错了!没有准备工作,改了也是白改。
- 准备一:产品族划分。不是所有产品都适合进同一个单元。你得用成组技术,把工艺路线相近、节拍相似的产品聚在一起。否则单元内部换型会烦死你。
- 准备二:作业标准化。单元化要求每个工位的操作循环稳定。没有标准作业,员工随手发挥,节拍根本稳不住。
- 准备三:设备小型化与柔性。大型专机在单元里就是灾难。想要灵活,优先选小型、能够快速换模的通用设备。这就像搭乐高——积木越小,拼图越容易。
- 准备四:人员技能矩阵。单元化极度依赖多能工。你得建一个“技能地图”,谁会用哪种设备,水平几级,一目了然。然后针对性培训。
❗ 这里有个最常见的误区:以为单元化就是少人化。实际上,单元化先追求的是“流转顺畅”,人少是结果,不是目标。如果你为了减一个人硬凑单元,大概率会失败。
单元化生产实施的五个致命坑(附避坑指南)
坑一:节拍算错了。单元化生产强调“一个流”,每个工位节拍必须接近。但实际中,有的工序加工时间忽长忽短,比如钻孔45秒,铣削80秒。硬排下来,要么等料,要么堆料。避坑:先做秒表测时,再平衡。除非你愿意加设备或者改工艺,否则别硬来。
坑二:换型太慢。单元化产品族通常有多个品种频繁切换。一次换型要两小时,那单元化效率全被吃光。避坑:推行SMED快速换模,把内部换型转成外部换型。这才是单元化的基本功。
坑三:物流混乱。单元化布局理顺了,但物料配送跟不上。比如需要频繁配送毛坯,结果叉车全车间乱跑。避坑:合理设置物料货架、水蜘蛛配送路线。
坑四:设备故障率居高不下。单元化要求高可靠性,一台设备停,整个单元停。避坑:推行TPM全员生产维护,让操作者自己做日常点检。
坑五:考核指标没变。公司还是按工序计件工资,员工进入单元后被迫干多工序,但绩效算不过来。避坑:把考核改成“单元产出”而不是“个人产出”。
你看,这些问题没有一样是设备问题,全是管理系统问题。所以我说,单元化生产其实是一场管理变革,不是物理位移。
关于单元化生产,你可能最关心的两个问题
问:单元化生产是不是只适合小批量多品种?我们大批量单品种也能用吗?
答:能用,但意义不大。大批量单品种传统流水线已经很高效了,强行改成单元反而增加换型和设备闲置。单元化的优势在于柔性——多品种、小批量、需求波动大。如果你产品单一且常年不变,流水线更合适。但如果你经常改款或者按订单定制,单元化几乎是必选项。
问:单元化生产需要投资多少钱?买得起吗?
答:这可能是最容易被吓住的点。实际上,单元化很少需要买新设备,更多的是重新布局和调整工装。花大头钱在于标准化作业系统和员工培训。我们有个客户,花了不到20万,把一条老的发动机曲轴加工线改成了五个单元,第二年库存周转率提升了40%。当然,如果你设备都是大型龙门加工中心,那就另说,可能需要小型化改造。
一个真实案例:让订单交付时间从10天压缩到2天
去年我辅导过一家做液压阀块的工厂。老板抱怨订单交期长,被客户投诉。我去车间一看,典型的按功能布局:车床区、铣床区、钻床区……几十件产品排队等加工,每道工序之间都堆了高高的在制品。
我们花了两周时间,按照阀块的外形尺寸和加工特征,把产品分成三个族,然后建立了三个U型单元。每个单元三台设备,由一个多能工看管。配合红绿信号灯和看板拉动,在制品数量直接降到原来的30%。交付周期从10天缩短到2天。老板自己都不敢相信,说“这就改了几台设备的位置,效果居然这么猛?”——其实不止位置,连同物料配送和排产逻辑一起改了。

注意照片里那个工位,一个人同时操作三台机床。这就是单元化的威力。但背后付出的是大量的标准作业和员工培训。没有这些,你看到的只是几张桌子换了位置。
单元化生产不是万能药。它适合的场景是品种多、批量小、工艺有相似性。但这几年很多企业跟风上,结果因为准备不足,改完反而更乱。我觉得,关键不在于“上不上单元化”,而在于你要想清楚:你的制造系统,最大的浪费到底在哪?如果瓶颈是换型慢,那就搞SMED;如果瓶颈是质量波动,那就先搞SIPOC。单元化只是手段,消灭浪费才是目的。
别把单元化生产当成一种装饰。真搞好了,它能让你的工厂变得灵活而健壮;搞不好,就是一堆设备围在一起开会。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:为什么我劝你别再迷信流水线? https://www.dachanpin.com/a/tg/67209.html