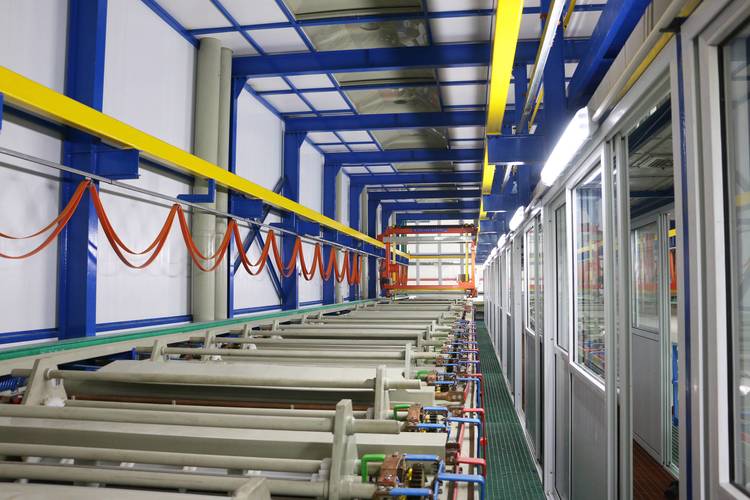
干这行十几年,我见过太多把阳极氧化当成“洗个澡”的客户。图纸上标着Anodize,就觉得随便找个槽子泡一泡,出来就是黑乎乎或者银闪闪的,完事。说实话,每次看到这种态度,我都想直接摔图纸走人。阳极氧化要是那么简单,我们这些做工程师的早该改行卖奶茶了。
先说清楚一点,阳极氧化是电化学过程,不是涂层。你硬铝、铸铝,扔进硫酸电解液里通上电,表面会生成一层三氧化二铝——对,就是刚玉的成分。这层东西不是镀上去的,是长出来的,跟基体之间没有明显的界面,抗剥离能力甩喷漆几条街。很多新手容易把阳极氧化跟电镀混为一谈,其实机理完全不同。电镀是金属离子还原沉积,阳极氧化是金属本体被氧化转化为陶瓷层。懂这个,后面讲参数才不会晕。
阳极氧化到底在干什么?
很多人觉得阳极氧化就是为了好看,其实耐磨、耐蚀、绝缘,哪个都比颜色重要。6061铝合金做件零件,如果只做化学转化膜,随便一划就是印子。但硬质阳极氧化膜厚度做到50微米以上啊,那手感,指甲刮上去——嘶啦一声,什么痕迹都没有。硬度能到HV350以上,跟某些淬火钢都有一拼了。当然,不是所有场合都需要那么厚,普通的硫酸阳极氧化十几二十微米,配合封孔,盐雾试验轻松过100小时。
不过这里有个坑:阳极氧化层是疏松多孔的,尤其硫酸溶液里生成的膜。这多孔层如果不封闭,会吸附脏东西,然后慢慢腐蚀。所以封孔不是可选项,是必做题。常见的封孔有热水封孔、镍盐封孔、常温封孔等等。热水封孔最简单,沸腾的去离子水里煮一煮,水合反应把孔堵上。但有人图省事,用自来水,结果封孔效果一塌糊涂,还得重做。别问我怎么知道的,那是血泪史。
硬质阳极氧化和普通阳极氧化的区别真的那么大?
经常有客户上来就问:“我要硬质氧化,耐磨,厚度给我做到100微米。”你先别急着提厚度,想过基体没有?硬质阳极氧化需要在低温下进行,电流密度也大,容易发热烧焦。而且对于铸铝件,尤其压铸件,如果成分里硅含量高,硬质氧化会很难做均匀,表面容易起粉。另外,厚膜后的疲劳强度会下降,这对航空件是致命的。所以不是你想多厚就多厚,设计阶段就要考虑余量。
普通硫酸阳极氧化,膜厚一般5-25微米,硬质草酸或者混合酸体系,膜厚可以做到25-75微米甚至更厚,但粗糙度也会变大。要想表面光洁,得抛光打底,成本就上去了。所以,建议各位工程师在图纸上标注膜厚范围时,别拍脑袋。最好先跟表面处理厂沟通一下,问问他们的工艺窗口在哪里。
问:阳极氧化后可以焊接吗?
答:千万别直接焊!阳极氧化膜是绝缘陶瓷,导电性极差,直接焊接会爆渣。而且膜层吸潮后受热会崩裂。如果必须焊接,一定要把焊接区域的膜层打磨干净,露出基体金属。更稳妥的办法是先焊接再局部阳极氧化,只是重新氧化时会留个痕迹,颜色可能不一致,要有心理准备。
着色和封孔:别让颜色骗了你

很多客户指定要黑色,因为黑色看起来专业。但你知道吗?黑色染料如果牢度不够,在阳光下一晒就发红。阳极氧化着色的原理是染料渗入多孔层,然后封孔把染料锁住。所以染料浓度、pH、温度、封孔质量,哪一个控制不好,颜色都会翻车。尤其是金黄、古铜这类色系,批次之间色差本来就大,你还要求ΔE<1?哎,只能说你找的供应商水平高,价钱也高。
还有一个误区:你以为黑色阳极氧化膜一定比银色膜更耐蚀?错。耐蚀性跟膜厚和封孔有关,跟颜色无关。染料只会增加一点点封闭的复杂性,不会改变本质。所以别拿颜色当质量指标。
问:阳极氧化件能用来做导电搭接吗?
答:绝对不行。阳极氧化膜是绝缘体,你测量表面阻抗会大到爆表。如果需要导电性,必须把接触部位用胶带或治具屏蔽起来,或者氧化后机加工去掉局部膜层。很多电气外壳就是靠局部镀锌垫片来解决接地问题的,这属于基本设计常识了。
常见缺陷与现场对策
做现场最烦的就是问题反复。比如膜层发灰,可能电解液被污染,或者电流密度太高。再比如膜层有白点,多半是前处理没洗干净,残留油污挡了电化学反应。还有一种特别气人的:挂具断了,零件掉进槽里,捞也不是,不捞也不是。遇到这种,只能断电捞,捞完再重新氧化。但你猜怎么着?可能第二批零件已经装夹好了,停机一小时,整个排程全乱。
预防的办法永远是前处理、前处理、前处理。去油、碱蚀、出光,每一步都别省时间。碱蚀温度控制在55度左右,时间30秒到1分钟,出来的表面均匀。然后出光用硝酸溶液,除掉表面的挂灰。你要是图省事,把这两步剪成“泡一泡”,后面氧化出了问题,你连原因都找不到。
还有,电解液温度控制。普通硫酸阳极氧化一般控制在18-22度,硬质氧化就要降到0-5度。温度一高,膜层松软,耐磨性直降。所以车间里那个冷冻机组,看着不起眼,其实比你的生产设备都贵。老板觉得心疼电费,那就等着报废率上升吧。
再说说环保问题。现在环保查得严,阳极氧化废液处理不好,排出去就是重金属超标、酸污染。特别是染色液里的金属络合物,很难降解。所以不要为了省成本偷排,出了事罚款够你干十年。正规做法是中和沉淀再絮凝,这个跑不掉的。
最后总结一下,阳极氧化是个“三分化学,七分操作”的活。参数看是简单,但每个细节都影响最终质量。对于设计师来说,选对材质、标好膜厚、留好工艺余量,是基本素养。对于生产来说,严格控制每一步,比吹什么黑科技都管用。

好了,先聊到这。这套东西入门容易,精通难。欢迎在评论区提你的具体问题,我会挑几个典型的细聊。别问“什么都可以氧化吗”——答案是看情况。碰到底材含铜高的,你得先试验。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化处理:不只是表面功夫,更是工业质量的防线 https://www.dachanpin.com/a/tg/67213.html