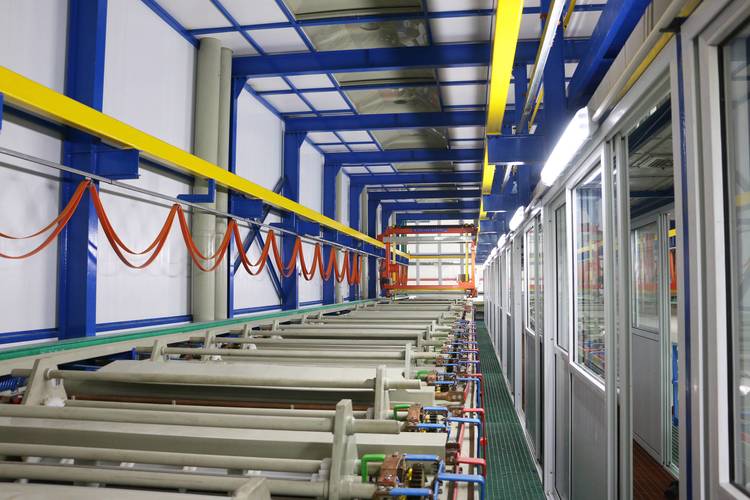
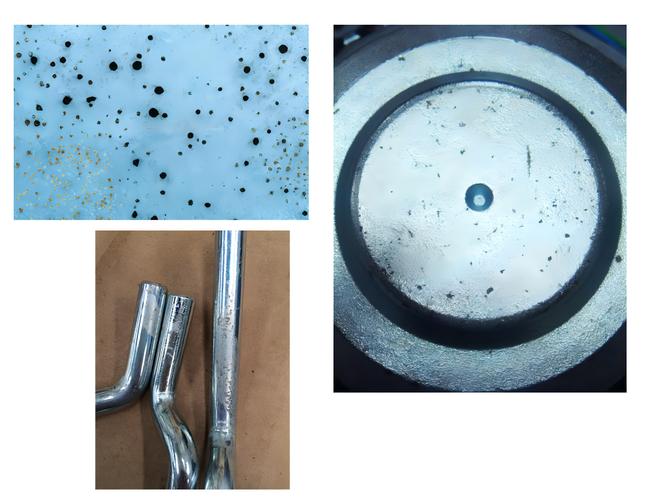
说实话,干了电镀这行十几年,每次看到工件出槽那一刻,心里还是跟过山车似的。光亮,平整,完美?那今天能睡个好觉。可万一出现麻点、发花、结合力不行……唉,又是加班排查的一夜。电镀这行,门槛不高,但水是真深。
很多老板以为,电镀就是挂上钩,通上电,泡一泡。真要这么简单,我就不会半夜还在车间里对着镀液发愁了。先说前处理吧。你总说工件镀不牢,一掰就掉皮,可你问过除油槽吗?
这里有个容易被忽略的细节:超声波除油和电解除油的搭配。很多老车间只有化学除油,对付重油污根本不行。你要是生产任务紧,工件表面状态又差,建议直接上电解除油。电流密度控制在一开始别太高,不然电流冲击反而把油污“焊”在表面了。是不是听着很反直觉?但实际就是这样。
很多人一遇到镀层粗糙,就往光亮剂里加药。加来加去,问题没解决,镀液越来越杂。我跟你说,先检查阳极。锌阳极、铜阳极,纯度不够,或者阳极面积太小,电流分布不均,镀层自然厚薄不一。尤其是挂镀,阳极溶解不均匀会导致镀液中金属离子浓度波动,你光靠补加主盐管什么用?
还有电流密度,别总想着一口气提产。电流密度太高,阴极区严重浓差极化,烧焦、结瘤全来了。你要知道,电镀不是越快越好,镀速和镀层质量永远是仇家。调电流,得配合搅拌,气搅拌、阴极移动,哪怕是个小小的磁力泵循环,也能救回半槽好镀层。
实话讲,很多小厂压根没有定期化验的习惯。霍尔槽是干嘛用的?就是个小型试镀槽,你每班次用霍尔槽试片打一下,光亮区范围、低电流区状态一目了然。花二十分钟,能省下你调整一整槽溶液的冤枉钱。
我记得有次去一家客户那,他们镀镍出现针孔,一群人在那猜是湿润剂少了还是铁杂质多了。我拿霍尔槽打片,一看中低电流区发灰,再查pH,偏高。加稀硫酸把pH调下来,针孔立马改善。就这么简单。但你得养成习惯,不然永远是救火队员。
💡 最好备一本台账,记录每天的霍尔槽试片结果、镀液温度、pH、电流密度。别嫌繁琐,这些都是你追查异常的第一手证据。
发花,通常跟前处理或者表面活性剂污染有关。注意,是污染。有些除油剂含有硅酸盐,清洗不净,带进镀槽,你就等着发花吧。解决办法?加强清洗,强烈建议用纯水做末级清洗。别省那点水费,镀液被污染一次,损失够你买一年纯水。
麻点呢?多半是氢气析出附着在工件表面。特别是镀铬、镀镍,你加防针孔剂了吗?有没有定期开动空气搅拌?很多人怕空气搅拌把镀液氧化,可镀镍其实挺需要连续过滤和适度搅拌的。你见过哪个自动线不带循环过滤的?没有吧。
问:老师,我们镀锌层发白,但放置一段时间变黑,什么原因?
答:大概率是钝化后清洗不彻底,残留在镀层表面的钝化液把膜层腐蚀了。另外,如果钝化液温度过高,膜层会疏松,也容易变黑。建议严格控制钝化时间和温度,并增加流动水洗,最好热水洗。
还有,你那个挂具,是不是该清理了?挂钩上绝缘胶破损,或者挂具本身带了镀层,导电不良,局部电流密度失控,工件边缘就出问题。挂具清洁,很多人忽略了。你拿盐酸泡一泡,或者用钢丝刷打一打,比什么添加剂都好使。
现在环保查得严,废水处理不达标,直接停线。很多厂为了省成本,减少水洗次数,结果就是产品质量下降,废水反而更难处理。我跟你们说,逆流漂洗是成熟工艺,该上就上。回收槽、滴漏板,这些细节能省不少废水处理负担。另外,镀液带出量跟你挂具的设计也有关,倾斜多少度、停留多久,都是钱啊。
问:无氰电镀是不是真的比有氰的差?我们想换工艺,但怕质量不稳定。
答:无氰锌酸盐镀锌在挂镀上已经很成熟了,深镀能力确实比有氰的稍弱一点,但完全可以通过调整光亮剂和载体体系来弥补。关键是你得严格执行工艺参数,比如温度和电流密度范围比较窄。如果你们的工件形状复杂,可以先做试镀,别一下子全换。现在无氰镀铜也有不少应用,但镀厚铜还是建议用氰化铜打底,或者用焦磷酸盐配合预镀镍工艺。
最后,工艺纪律比什么都重要。电镀车间是个连锁反应堆,任何一个环节偏移,产品就给你颜色看。别信什么“老师傅经验”,经验也要靠数据记录才能沉淀。你是想要一天三调整,还是想要稳稳定定一年不愁?老铁,用点心吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀车间里那些让人抓狂的缺陷,到底怎么治? https://www.dachanpin.com/a/tg/67212.html