
搞机械加工这些年,看到太多奇怪的现象。订单明明排得很满,车间里却堵得水泄不通。每个工序都在拼了命地赶工,可成品的产出量就是上不去。老板急了,天天开催货会,下面的人鸡飞狗跳。问题到底在哪?说实话,多数人根本没看清。设备利用率高,不代表产能高。每个现场都忙得不可开交,往往意味着你连“瓶颈在哪”都没真正搞明白。这让我想起高德拉特当年的《目标》,那故事虽然有点理想化,却把道理讲透了——一切,看约束。
约束理论(TOC)最核心的一句话就是:系统的产出,取决于最弱的那个环节。就像一根链条,能承受的拉力取决于最脆的那一环。换成车间,就是某道工序的节拍卡住了整条线的产出。瓶颈决定了你能赚多少钱,这话一点不吹牛。
第一步:先确认,你的瓶颈到底在哪儿
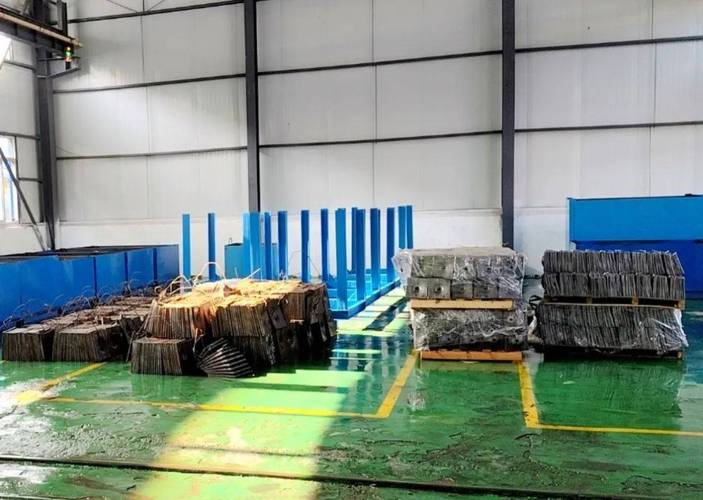
很多工厂在做产能规划时,习惯性地把所有设备都按最大负荷去算。结果呢?哪台机器都像瓶颈,又哪台都不是。鼓捣半天,你发现瓶颈居然是电费太高?别逗了。真正的瓶颈,是那个让在制品堆得最多的地方。你去看现场,哪道工序前面堆着一堆半成品,它大概率就是约束所在。学会识别瓶颈,是TOC的第一步,也是最关键的一步。别用感觉,用数据。比如拿出最近三个月的设备OEE、故障时间、加工节拍,拉一张帕累托图。通常你会看到,有一台设备就像“公共厕所”一样,每天被上下游催着走,它一停,全厂瘫痪。那这就是你的瓶颈。
第二步:别挖空心思提高非瓶颈设备——那是浪费
这是很多管理者的通病:看见某台机器闲着就难受,非要给它塞活干。可你想想,它干快了,只会让瓶颈前面的在制品堆得更高,说不定还把瓶颈挤得更惨。你的产出并没有增加,倒是增加了库存和加工费。正确的做法,是让非瓶颈配合瓶颈的节拍,宁可让非瓶颈“闲置”,也不能让它制造冗余的半成品。话糙理不糙。
我还见过一个真实的案例,某精密齿轮厂,滚齿机和磨齿机的产能不匹配,所有人都盯着磨齿机加班,滚齿机拼命往前赶。结果呢?磨齿机前堆了上千件齿轮,有的都生锈了。后来引入TOC,把滚齿机的生产计划改成按“消耗率”控制,瓶颈一看就是磨齿机,一切以它为锚。三个月后,整个产线的交付周期从十天降到六天,在制品库存少了六成。你看,这就是约束的力量。
第三步:用“鼓-缓冲-绳”把节奏定下来
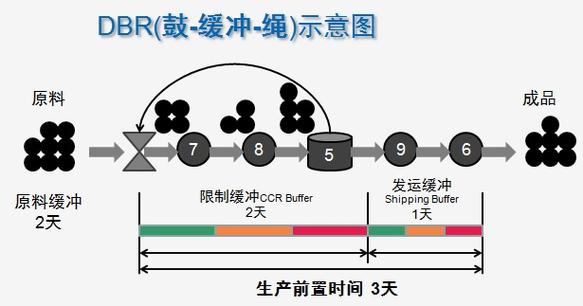
TOC里面的鼓是指瓶颈的节拍,是整个系统的脉搏;绳子是拉动信号,从瓶颈拉前工序,让投料速度匹配瓶颈加工速度;缓冲呢,是在瓶颈前面放一定量的安全库存,防止上游波动饿死瓶颈。这个办法在机械加工里特别管用,有点类似“让瓶颈永远不要停息”。配合现代MES系统,可以实时监控瓶颈的加工进度,自动调整前工序的投料节奏。数字化把DBR的落地难度降了一个数量级。
现场实操问答
问:瓶颈环节质量不稳定怎么办?需要增加质检还是增加余量?
答:好问题!质量波动在瓶颈环节是致命的,它会造成整个系统的节拍断裂。首先建议瓶颈工序做全检或过程控制,而不是靠事后抽检。同时在瓶颈前设立缓冲库存,这个库存不是为了掩盖问题,而是吸收波动,代价是增加了库存成本。但换个角度想,损失一点在制品,比整个订单延误要好得多。关键是用OEE和不良率数据去暴露问题,然后用内置质量手段把波动降下来。
问:TOC和精益生产不是矛盾吗?一个讲拉动,一个讲约束。
答:其实并不矛盾。精益生产强调消除浪费、拉动生产,TOC则更聚焦于系统的约束。你完全可以先用VSM画出价值流,找出最大瓶颈,然后用TOC的五步法去改善,最后用精益的工具去消除瓶颈内部的浪费。两者是互补的。很多工厂推行精益多年,效果不大,症结就在于没有抓住瓶颈,瞎忙活。
第四步:瓶颈是会跑的,所以你得盯紧它
当你突破了第一个瓶颈,生产节拍提上去了,新的瓶颈很快就会露出来。这就像玩打地鼠游戏,打完一个又来一个。很多改善项目就是死在这一步——以为瓶颈找到了,突破就完事大吉。两周后,新的瓶颈又把产出压回去了。持续改善不是一句口号,而是每个月都要重新审视你的约束。
如今制造业都在讲数字孪生、APS排程,其实这些都离不开TOC的底子。比如某汽车零部件工厂,把瓶颈设备的实时数据接到云端,系统自动计算瓶颈的预计释放时间,然后动态调整原料齐套的时间窗,效果立竿见影。所以TOC不是过时理论,它反而在数字化时代焕发了新生。
很多企业每天忙得晕头转向,其实是用战术上的忙碌掩盖战略上的懒惰。约束理论(TOC)给了我们一个残酷的启示:你的系统不完美,重要的是先救最要命的地方。咱们干制造业的,别跟瓶颈较劲,要顺着它来,然后找机会把它干掉。你说是不是?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)实战:别让“局部最优”坑了全局,瓶颈才是老大 https://www.dachanpin.com/a/tg/67233.html


