说实话,我在机械制造行业混了快二十年,见过太多公司把六西格玛(DMAIC)做成了一场盛大的PPT表演。项目启动会一群人西装革履,Define阶段的文件写了一百多页,然后……就没有然后了。车间里的机床照旧该报警报警,该超差超差。这玩意儿真的不是用来写报告的。
先别急着抬杠,我知道你要说“DMAIC不是经典方法论吗?”——没错,DMAIC定义得很清楚:D(定义)、M(测量)、A(分析)、I(改进)、C(控制)。但问题在于,很多人把它当成了一套填空题。我见过最离谱的案例,某厂做“降低轴套外径不合格率”项目,Define阶段居然把问题定义成“提升质量管理水平”——这玩意儿你怎么测?你怎么控制?
一、Define:别把口号当目标
真正干过车间的人都知道,Define阶段最要紧的是一句话讲清楚“什么产品、什么工序、什么指标、差到什么程度”。比如我们去年辅导的一家汽车零部件厂,做的是变速箱里的中间轴,外径尺寸公差要求±0.008mm,结果现场Cpk只有0.82,废品率高达4.7%。这才能立项,因为问题具体、可测量、有痛感。
这时候你得问自己一个问题:客户说什么?不是内部工程师拍脑袋,而是客户投诉记录、audit报告、劣质成本。把这些问题挖出来,写成一页纸的SIPOC图就够了。别整那些花里胡哨的。

二、Measure:数据会说话,但你要先学会听
Measure阶段最坑的是什么?不是你不会算Cpk,而是你根本不知道数据是怎么来的。我见过一个车间,测量外径用的千分尺校都没校过,居然还一本正经地做测量系统分析(MSA)。你连量具的重复性和再现性都没搞定,后面的分析全是垃圾。
我们当时让那家厂先做了三个东西:1)量具校准;2)GR&R研究;3)至少连续两周的在线数据采集。采集数据不是让操作工填表,而是用电子检具直接自动记录到MES系统里。否则你以为操作工填的数,多半是他想让你看到的数。✅这一步看起来慢,实际上是最值得砸时间的。
顺便说一句,数据量不要太小。我建议至少取125个产品,分25组,每组5个,这样才能把组内和组间变异分开。
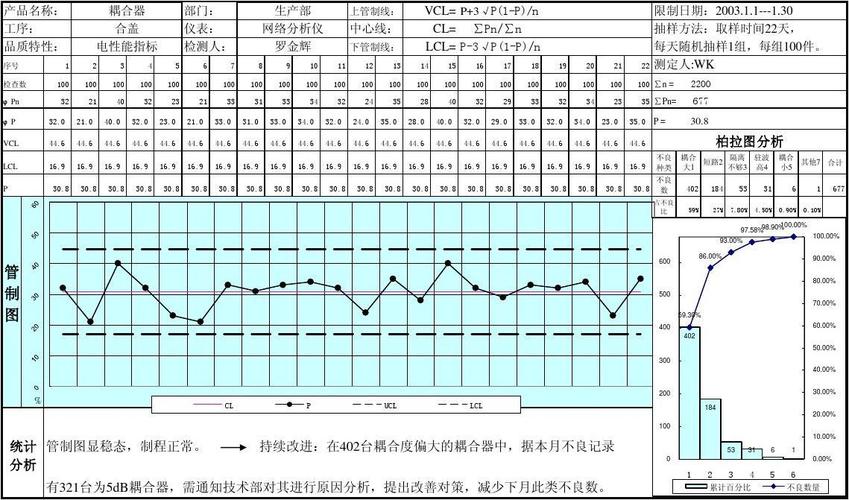
你看,这才是Measure阶段该干的活儿。
三、Analyze:别让鱼骨图变成“甩锅图”
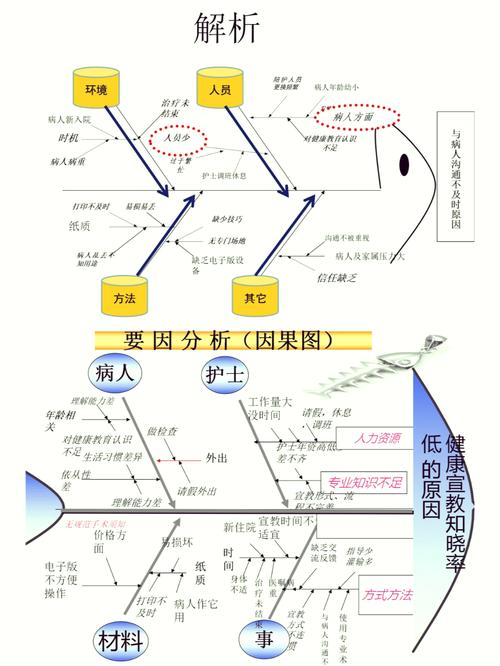
Analyze阶段,很多人喜欢开个会,拉几个老技师,画一张鱼骨图,把“人机料法环”都写上,然后就没下文了。这不是分析,这是甩锅大会。
拿那个中间轴项目来说,我们没急着画图。先把历史数据全部导出来,按时间、班次、设备、操作工、刀具批次做分层分析。结果你猜怎么着?问题集中在夜班+2号机+某批刀具的组合上。然后通过回归分析发现,主轴热伸长量跟外径偏差高度相关。
💡所以啊,真正的分析是基于数据的假设检验,不是拍脑袋。这时候你可以用方差分析、相关回归、甚至简单的箱线图,但只要记住:任何原因必须用数据证明,否则就是讲故事。
四、Improve与控制:小步快跑,锁死成果
改进阶段千万别搞大动作。我们当时给厂里提了三个方案:1)在机床主轴上增加水冷回路,控制热变形;2)换用更耐磨的CBN刀片;3)把加工顺序调整一下,让粗加工和精加工分开。先用DOE做了一次部分因子试验,确认了最优参数组合。实施之后,Cpk从0.82直接飙到1.42。你看,其实很简单。
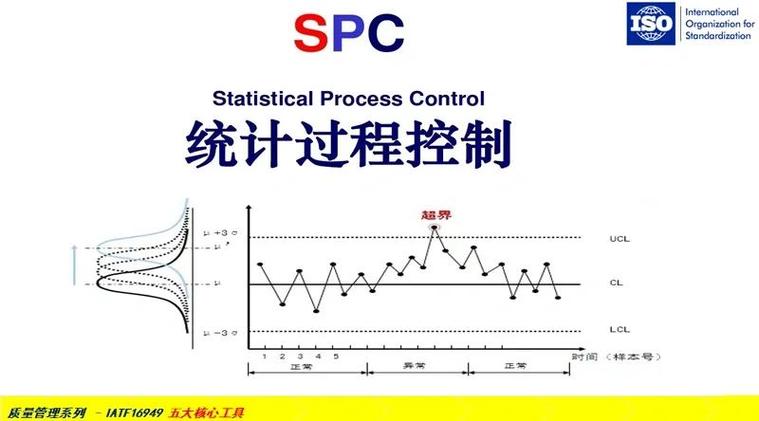
但更关键的是Control阶段。太多项目毁在这一步。你辛辛苦苦把Cpk提到1.4,过了两个月又掉回0.9,为什么?因为操作工又凭“经验”把参数改回去了。控制阶段必须有控制计划(Control Plan)、防错装置(Poka-Yoke),还要把新参数锁进PLC程序里,设置权限,不是谁想改就能改的。同时用SPC控制图实时监控,一旦有趋势,提前预警。
顺便说一句,Control阶段的文件别搞太厚。干净利落的几张表+一张流程图,比一百页的作业指导书有用。
五、两个容易被问倒的问题
问:六西格玛(DMAIC)是不是只适合大公司,我们这种几十人的小机加工厂根本玩不起?
答:玩不玩得起取决于你定义项目的规模。小厂完全可以把一个质量难题拆成一个月能完成的微项目,不需要黑带大师,也不需要花多少钱。关键是你愿不愿意把数据量起来。我们见过一家只有30人的精密加工厂,靠着一把电子卡尺+Excel,用DMAIC解决了一个困扰半年的攻丝滑牙问题,成本几乎是零。所以,别用“大公司专属”当借口。
问:精益生产和六西格玛不是互相冲突吗?搞DMAIC还需要搞精益吗?
答:这个问题我听了至少一百遍。说实话,在我眼里两者根本就是一条腿的两条肌肉。精益强调消除浪费,六西格玛强调减少变异,目标都是质量和效率。你完全可以在DMAIC的Improve阶段用VSM、快速换模、连续流这些精益工具;反过来,精益的改善周也可以用DMAIC的思路来结构化推进。互相补充,别人为制造对立。
最后说两句:DMAIC不是万能神药
必须承认,有些问题压根不该上DMAIC。比如你的市场需求没搞明白,比如你的产品设计本身就有缺陷,那靠DMAIC去改善制造过程,等于在漏水的桶上舀水。所以啊,选项目的时候一定长点眼。但如果你手里确实有个磨人的制造问题,Cpk一直上不去,废品率居高不下,那DMAIC依然是最靠谱的路径之一。
记住,方法论只是骨架,数据才是血和肉。别把它供在PPT里,拉下车间来,让数据说话。就这么回事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC)在机械加工车间的实战落地:别再把DMAIC当PPT了 https://www.dachanpin.com/a/tg/67234.html