上个月去一家汽配厂,质量经理老张跟我抱怨:“这批零件抽检下来合格率98.7%,客户还是退货了!”原因很简单——那1.3%的不合格品恰好都装在了一个批次里。气得老张拍桌子,但没用,这事就是SPC没做好。
我说你光盯着表值有啥用?公差合格,不代表过程稳定。这大概就是SPC最容易被误解的地方了。
## 一、SPC不是一张图,是一种“过程思维”
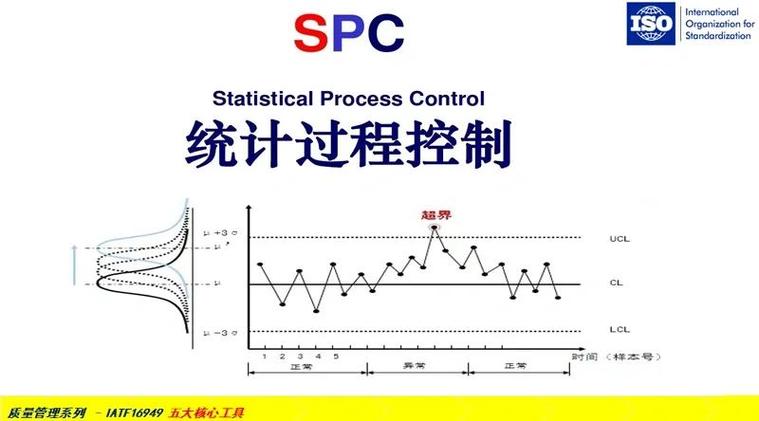
很多工程师一听到SPC,第一反应是“哦,画控制图嘛”。对,但只对了一半。控制图只是工具,真正值钱的是那股“让过程说话”的劲儿。
做机械制造的人都知道,每一次加工都有波动。刀具磨损、材料硬度差异、环境的温湿度变化……这些因素叠加在一起,零件尺寸就会飘。有的飘是正常的,随机性造成的,你管不着;有的飘是异常的,比如刀具突然断裂、定位销松了,不逮住它就只能等不合格品堆成山再后悔。
SPC的精髓,就是用统计学方法把这两类波动区分开来。普通原因让你“安心”,特殊原因让你“动手”。可现实里呢?车间一忙起来,谁管你特殊不特殊,干完拉倒。
这种心态迟早出事。真的。
## 二、控制限不是公差带,别搞混了
这是最要命的一个误解。我见过不少老师傅,把控制限画在公差带边上,说“反正都在公差里,没事”。错大了。控制限是过程自身波动的边界,公差是产品设计要求的边界。过程能力再好,控制限也得从实际数据里算出来,不能拍脑袋画。
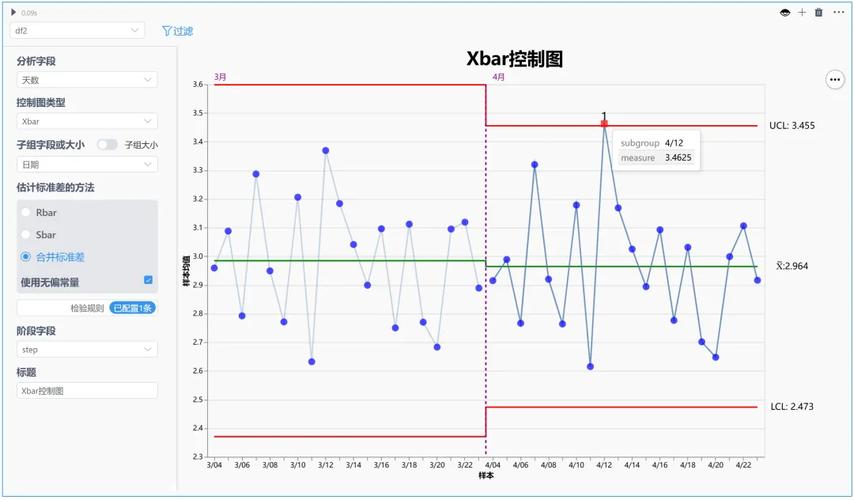
举个例子。某轴类零件外径公差是Φ50±0.05,但过程稳定时的波动只有±0.01。这时候控制限大概在49.99到50.01之间。如果某天有个点冒出到50.02,还在公差内,但已经在控制限外——对不起,过程已经发出警告信号了,得查。
可偏偏有人觉得“这不合格吗?没有啊,能交货就行”。结果呢,等波动渐渐变大,超差的那一天,客户退货单直接拍脸上。
**SPC就是让过程在失控之前先“喊一嗓子”。** 你要是不听,那只能等报废品教你做人。
## 三、用Xbar-R图还是I-MR图?别整得太复杂
常用控制图就那么几种。老实说,车间里最实用的还是Xbar-R图(均值-极差图)和I-MR图(单值-移动极差图)。选哪个?看子组大小。
– 每批抽3~5个,用Xbar-R。
– 每次只测一个,或者间隔长,用I-MR。
就这么简单。别一上来就整什么CUSUM或EWMA,看着高级,真放到班组长手里,十个有九个不会用。
还有个小陷阱:子组怎么分组?比如一天换一次刀,那一个班次内的零件算一组,别把不同刀具做的混在一起。混了,控制图就变成“瞎子”了。
💡**我自己的习惯:先把过程能力指数(Cpk)算出来。** Cpk低于1.33,先别急着做SPC,因为过程本身方差太大,控制图会老报警,到时候狼来了喊多了,大家反而麻木。先把设备、工装、工艺整顿一遍,等Cpk上来了,再上SPC才有效果。
## 四、判异规则:八个点也别瞎套
控制图判异规则有很多,比如“超出控制限”“连续7点递增/递减”“连续8点在中心线同一侧”等等。但你别全都用上,不然控制图会敏感得像个神经质,天天报警。
我一般只推荐三条:
✅ 有没有点出界?这是最硬的信号。
✅ 连续7点同侧或趋势——查查是不是刀具磨损之类的缓慢变化。
✅ 点子排列呈周期性——比如每隔5个点就有一个低点,那可能跟某个工位有关。
这三条够用。规则太多,反而让你疲于奔命。
❗ 但注意:出界了不一定代表“不合格”,它只代表“过程发生了异常波动”。你得去现场找原因,而不是直接调整设备。我发现好多操作工会习惯性把刀具碰一下、尺寸调一点,结果把本来稳定的过程反而搅乱了。
这就是没有理解SPC的动手原则。
## 五、SPC的实施,最难的还是人
说实话,SPC推行失败的项目我见得太多了。主要原因不在统计方法,而在管理层和一线员工的态度。
管理层觉得“上个系统就能省心”,每周让车间填一堆数据,结果没人分析,最后全成了“填表游戏”。一线工人呢,觉得“我干了二十年,还要你统计数据教我怎么干活?”——这种抵触心理太正常了。
我的建议是:从关键设备关键工序开始试点,别铺开。选一台经常出问题的加工中心,选一个关键尺寸,让技术员带着操作工一起做。每两个小时测量5件,把数据填进表格,技术人员当天分析,发现有异常马上去现场确认。坚持半个月,大家看到SPC真的能提前发现问题,信任感就出来了。
等到有人主动跟你说“师傅,今天控制图有个点靠边了,要不要查查”,那基本就成了。
## 六、QA:你最可能纠结的两个问题
**问:都说SPC要采样,可小批量多品种怎么办?**
答:小批量、多品种,确实是最头疼的场景。你不可能等攒够20个子组再算控制限,那时候订单都做完了。我的做法是使用“短期SPC”——或者用偏差值变换。比如同一种加工工艺,但零件规格不同,你可以把每个零件的实测值减去标准值,得到偏差,然后用这个偏差来做控制图。这样不同规格的零件就能放在一张图上看了。还有一种办法是使用I-MR图,但要注意子组之间的独立性。总之,别因为批量小就直接跳过SPC,那是慢性自杀。
**问:控制限是不是越窄越好?**
答:当然不是。控制限是根据过程自身波动算出来的,它没有好坏之分。你希望的是过程稳定,波动小,控制限自然会窄。但如果你人为把控制限调窄,那只会造成频繁误报警,大家最后把报警当空气,真正异常来了反而不在乎了。记住:控制限是过程的自然边界,不是你的目标线。
## 七、最后,SPC能帮你省多少钱?
不算不知道。之前帮一家电子元件厂做过一次评估,他们因为过程失控,每月报废率大概3%,光材料成本就亏了十几万。用了SPC三个多月,把最主要的异常原因(温度漂移)掐掉后,报废率降到了1.1%。一年下来省了一百多万。
更值钱的是,客户审计时看到控制图,直接说“这个供应商有体系”,在供应商分级里升了一档。这可不是钱的事,是机会。
## 八、工具选型:别迷信高大上的MES
现在很流行什么工业4.0、数字孪生,很多老板一上来就买一套SPC软件,大几千甚至几万。但说实话,如果基础的数据录入都做不准确,再贵的系统也是摆设。
小工厂用Excel做模板,或者用Minitab画图也能跑起来。我见过有企业用电子表格做控制图都照样解决问题。关键不是工具,而是你要不要每天下午四点半看一遍当天的控制图,然后签个字。
如果你想上软件,我提一句:一定要支持自动采集。否则让工人手动抄数据,他们抄的变量大得吓人,甚至还会编数据。数据不真实,SPC就是裸奔。
## 九、节奏感:多久更新一次控制限?
不少企业做SPC,控制限一直是第一次算出来的,用了三年。这不对。过程是会变异的,设备磨损、工艺优化、材料批次变化,都会导致过程波动改变。所以最好定期(比如每个月)重新计算控制限。但也不能太频繁,不然没法识别长期趋势。
我的习惯是:当过程出现持续改进、明显波动变小时,或者当异常点比较多且都找到原因后,重新计算一次。正常情况下一季度一算就行。
还有一个细节:控制图的横轴编号要连续,不要断开。间隔太久没测量,或者中间换过班,最好在图上做个标记。不然看图的会当成连续过程来解读,得出错误结论。
## 十、就写到这吧
SPC没什么玄乎的,就是一张图加上几个判断原则,外加一个“发现异常就闭嘴去查原因”的行动守则。可惜很多工厂总想搞个“高大上”的数字系统,却忽略了最本质的东西——让人去关注过程的变化。
下次你听到哪个车间主管说“我们SPC都做了,没啥用”的时候,你就问他一句:那你能说出最近一周的控制图长什么样吗?他要是支支吾吾,嘿嘿,问题不在SPC。
如果你正在为过程能力不足而头疼,或者被客户要求提供SPC数据,不妨先从最小可用的一步开始:选一个关键尺寸,连续测25组数据,画一张Xbar-R图,看看那些点是不是都在管着呢。
真想整明白,就静下心来跑一个月数据,比读十篇文章都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):在车间里,别只盯着公差,要看过程本身 https://www.dachanpin.com/a/tg/67235.html