车削加工:老师傅藏了十年的精度控制干货

现在工厂里的年轻人,会开CNC车床是一回事,能把车削加工精度稳在±0.002mm以内批量出货,那又是另一回事。 很多刚从职校出来的小孩,背得出切削参数表,换刀对刀的步骤说得滴水不漏,做出来的零件就是偏公差。要么就是前几件合格,做上几十件公差直接飘走。
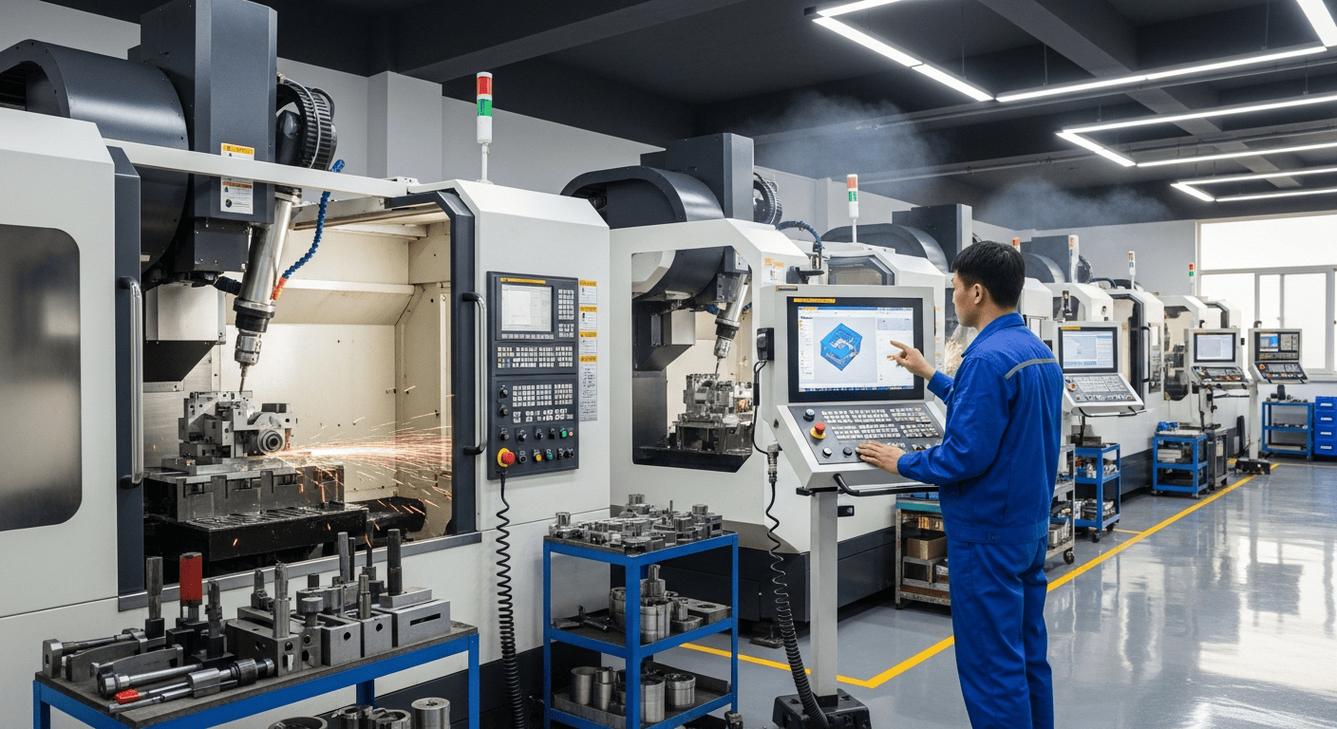
工厂数控车削加工生产现场
工厂数控车削加工生产现场
问:车削加工精度差,大多都是机床精度不够的锅吗? 答:真不是。我见过十件精度超差的零件,八件问题出在装夹和刀具选择,还有一件是编程留的精车余量不对,剩下那一件才是机床本身磨损。你加工一根1米长的45钢细长轴,用三爪卡盘硬夹一头,另一端不顶中心架,转起来甩得跟跳绳似的,精度能好才怪。

为什么车削加工的精度,越细越难控制?

说实话,加工越小越细的零件,对细节要求越变态。哪怕主轴温度升个三五度,热胀冷缩就能把你那点公差吃干净。 我刚进厂的时候跟着师傅学,那时候没有现在的自动温度补偿,师傅要求我们每天开工先开主轴空转十五分钟,等温度稳了再对刀。那时候我觉得多此一举,偷偷跳过,结果做出来的一批销轴,下午量全部大了两个丝,被师傅骂得狗血淋头,自己磨了一晚上才改完,现在还记得。 就这么点小事,现在很多年轻技师都还是会忘。不信你去车间转一圈,十个里面有七个开机就对刀,根本不等热机。 💡 几个容易忽略的精度细节,记下来绝对有用: ✅ 粗车之后一定要松一次卡盘,释放毛坯的内应力,再重新夹紧精车 ✅ 加工小零件别盲目用大切削量,不是越快效率越高,废一件的成本够你做十件 ✅ 刀具伸出刀架的长度越短越好,只要不碰工件,能短一毫米就短一毫米 ❗ 干车削最怕嫌麻烦跳步骤,一步错,整批错。
车削加工细长轴精度卡尺检测图
车削加工细长轴精度卡尺检测图
问:干车削加工,怎么避免批量生产的公差漂移? 答:核心就是两个,控应力,控温度。毛坯来料如果是锻造或者冷拔的,放一段时间再用,别刚拉回来就上车床。现在很多大厂会给粗车后的毛坯做在线温时效,十几分钟就把应力消了,比放一两天自然时效效率高太多,精度稳定性能提三倍。还有主轴,批量加工的时候隔两个小时就要重新对一次刀,尤其是高速车削,主轴温度涨个几度,刀补就变了,这个懒偷不得。

新技术给车削加工带来了哪些实际改变?

新技术给车削加工带来了哪些实际改变?
新技术给车削加工带来了哪些实际改变?
现在的车削加工,早就不是过去那种一人一机手摇的老样子了。复合车削中心一次装夹,就能完成车、铣、钻、铰所有工序,做一个复杂的汽配零件,原来要三四台设备换三次装夹,现在一次搞定,精度高了不说,效率翻了好几倍。 还有硬车削,原来淬火之后硬度超过HRC50的零件,必须靠磨削加工,现在用好一点的立方氮化硼刀具,直接车削就能达到磨削的粗糙度,成本比磨削低三分之一,效率还能提两倍,好多做轴承、汽配的工厂早就换掉部分磨床改硬车削了。 去年我去浙江一个轴承厂参观,他们一条自动化车削加工线,原来要八个人一个班,现在两个人就能盯下来,次品率从原来的3%降到0.2%都不到,老板说一年省下来的人工和材料费,两年就收回了设备钱。 不过话说回来,新技术新设备也不是万能的。我见过不少老板,花大价钱买了进口的顶级车削中心,做出来的活还不如人家老设备干的好,为啥?基本功没做到位。装夹不对,刀具选得不对,程序留的余量不对,给你再贵的设备也白搭。 很多年轻人现在开口就是工业4.0,自动化,转头连车削锥度的时候怎么算刀具补偿都搞不清,这不就是空中楼阁?干制造这行,不管技术怎么变,基本功永远是根。 干车削加工,就是靠一点一点细节堆出来的,差一丝就是差一丝,糊弄不了人。对不对?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:老师傅藏了十年的精度控制干货 https://www.dachanpin.com/a/tg/67351.html

赞 (0)
铣削加工:老手才懂的避坑细节与2024年最新工艺选型
上一篇 2026-08-16 07:29:49
磨削加工:被很多工厂低估的精度最后一道防线
下一篇 2026-08-16 08:08:49

相关推荐

  • 别只盯着土地指标:2024年工业集聚区的真实盈利逻辑

    上周开车绕苏州相城的工业集聚区转了三圈,找不到停车场。太火了。不是那种靠政府砸钱堆出来的空壳园区——门口的物流车排到了绕城高速出口,连路边卖快餐的安徽大姐都能说出哪家厂上个月刚接了特斯拉的二级订单。很多人对工业集聚区的印象还停留在十年前:圈一片地,拉个围墙,把企业招进来收租金、凑GDP,完成产业转移的KPI就算完事。真不是。现在能跑出来的优质工业集聚区,核心…

    投稿 2026-10-31
  • 工业门禁系统:不止看门,更是工厂安全的第一道神经节点

    很多工厂老板一提工业门禁,第一反应就是“不就是个刷卡开门的铁栅栏?错得离谱。现在的工业门禁系统,早就不是十年前那套凑活用的玩意儿了。 别拿民用门禁的思路套工业场景 民用门禁放在写字楼小区,风吹不着雨淋不着,环境干净温度适宜,能认卡开门就行。工业场景完全是另一个逻辑。你想想,钢铁厂下料车间门口,粉尘大到五米外看不见人,潮湿得能拧出水;北方露天煤场的出入口,冬天…

    投稿 2026-09-17
  • 设施布局:没有一帆风顺,只有踩坑和填坑

    最近一个做机加工的朋友跟我倒苦水,说新工厂投产半年,物流效率比老厂还低15%。我一听就乐了——又是个栽在设施布局上的冤大头。 说实话,干了二十年工业工程,见过的奇葩布局比北京早高峰还堵心。设施布局这玩意儿,看着简单,能把人坑得裤衩都不剩。不是设备摆不下,就是物流绕成毛线团,要不就是刚投产就得敲墙改线…… 你猜怎么着?最气人的是,这些坑80%在规划阶段就能避开…

    投稿 2026-07-27
  • 物联网不是概念,是车间里那台老机床的第二次生命

    上个月去一家浙江的汽配厂,生产经理老张指着角落里一台2008年购入的数控车床跟我说:“这台机器,过去坏了只能等售后,现在它自己会‘喊救命’了。”他手机上的APP弹出一条预警:主轴轴承温度异常,建议48小时内检修。老张说,换在以前,等发现异响停机,直接损失就是十多万的订单延误。 这就是物联网。别跟我扯什么“万物互联”的大词,在车间里,它就是让设备开口说话的本事…

    投稿 2026-08-11
  • 可穿戴工业设备:给一线工人穿在身上的安全保护伞

    我上个月去苏南的一家汽车零部件焊接车间跑调研,刚进门就惊到了。十年前这里满车间挂着安全警示,工人脖子上挂着巡检卡,现在呢?每个焊工的手腕上套着智能手环,安全帽上粘着AR提示贴。对吧?这不是什么科幻电影的场景,就是现在国内制造车间里正在发生的变化。可穿戴工业设备早就不是实验室里的概念货,已经实打实铺到了一线。 可穿戴工业设备到底解决了工业场景里哪些真问题 工业…

    投稿 2026-08-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息