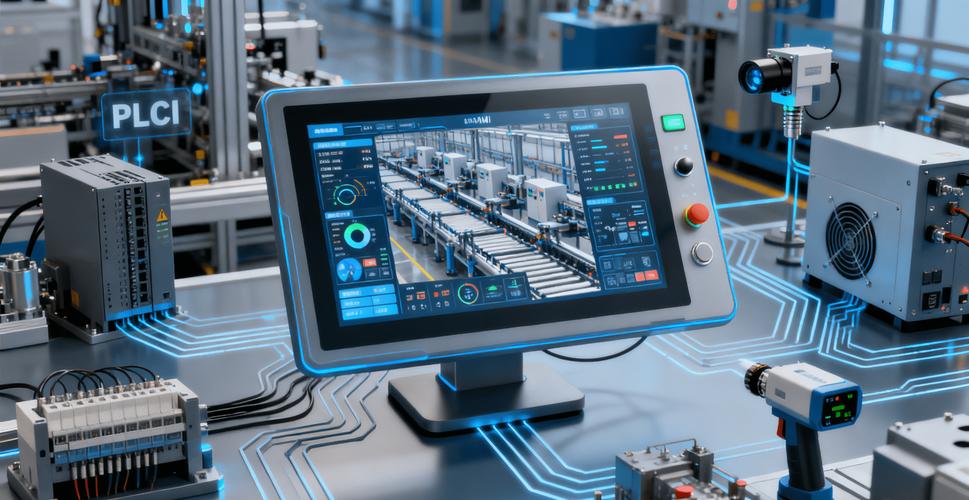
之前去珠三角一家汽配加工厂调研,撞见车间主任对着十年前的老人机界面拍桌子。那屏卡得连改个压力参数都要等三分钟,工人换班都绕着走。说实话,很多工厂老板到现在还觉得人机界面(HMI)就是个放在控制柜上按按钮看数的屏幕。完全浪费了它该有的价值。
早年的HMI能做什么?就是替代一堆物理按钮和指示灯,显示个传感器读数,最多存几十条报警记录,功能单一得很。
现在呢?你去新能源电池厂的电芯生产线上走一圈,一台人机界面(HMI)连着整条线十几台设备,同时同步温度、压力、极片厚度上百个数据点,还能实时计算生成
我前两年碰见过一个做休闲食品灌装的老板,一开始舍不得换用了八年的旧HMI,说“能亮能按就不用换”。后来旧屏频繁死机,停一次线损失小两万,咬咬牙换了三台新一代带边缘计算的HMI。才三个月,就靠HMI采集的灌装机流量数据,发现了封灌阀的隐性泄漏,提前换了配件,少停了三次线,赚回来的钱早就覆盖了换屏的成本。
说到这很多人会有疑问,刚好整理两个问得最多的问题:
问:普通PLC加触摸屏,和现在的工业人机界面(HMI)到底有什么区别?
答:很多人会把两者混为一谈。早年的触摸屏就是单纯的人机交互入口,所有逻辑计算都要靠PLC来跑,触摸屏只负责传递指令、显示数字。现在的新一代人机界面(HMI)本身自带轻量计算能力,能本地存储三五年的生产数据,做边缘分析,甚至能直接连工厂的MES系统,不用额外加网关就能完成数据上传。简单说,以前它是PLC的“手脚”,现在它是整条生产线的“神经节点”。
问:小工厂只有一两台设备,有必要换好点的人机界面(HMI)吗?
答:太有必要了。我见过太多小厂,买设备的时候只看重主机价格,让厂家配个最便宜的HMI凑数,用个两三年就开始卡、触摸飘,进了油进了灰就死机,停一次线几千块就没了。而且哪怕是单台小设备,好的HMI能自动记生产记录,出了问题查报警追溯也快,换班的时候工人看一眼就知道设备状态,省多少心对吧?何况现在入门级的工业HMI价格早就下来了,一千多就能买个靠谱的,真不贵。
,潮湿、多水汽的车间直接上IP67,别心疼那百八十块的差价,真出问题换一次屏的成本够买三个好的了。
坑二:忽略接口扩展性。✅很多人选HMI只看当前用不用得到,只留一两个网口够现在用就行。结果第二年要加机械手、加视觉检测工位,接口不够用,还要额外加交换机,重新布线,乱得要死还多花好几千。买的时候多留一两个网口、扩展接口,没几个钱,用的时候你就知道有多香。
坑三:不看软件易用性。说实话,很多便宜HMI,编个界面要下好几个G的开发软件,操作逻辑反人类,还要找专门的厂家工程师来改,工人想自己调个按钮位置、改个报警阈值都改不了。现在靠谱的HMI都是拖拽式组态,普通电工跟着教程学半天就能上手,改参数换界面分分钟的事,省了多少上门服务费。
现在都在谈工业数字化转型,很多方案一开口就是几十万上百万,中小厂根本吃不消。而原生带边缘计算的人机界面(HMI),刚好卡在了这个痛点上。不用换原有PLC,不用改造生产线,直接把原来的旧屏幕一换,就能把所有生产数据采上来,本地分析完直接传到云平台或者MES系统,整体成本只有传统数据采集方案的十分之一都不到。
我上个月接触到江苏一家中小型纺织厂,二十多台织布机,原来都是工人每天人工抄表,算产量算开机率,每天要花两个多小时,还经常抄错。后来给每台机换了新的HMI,每台机的开机率、产量、坏布次数自动统计,厂长打开手机就能看实时数据,直接省了一个专职统计员的人工,一年省十几万,半年就收回了成本。
不过话说回来,不是功能越多越贵就越好。很多工厂上来就要带AI分析、大屏可视化的高端HMI,其实自己就是一条简单的包装生产线,根本用不上这么多功能,白花冤枉钱。够用就好,适合自己工厂当前阶段的,才是最划算的。
现在很多人谈数字化,都盯着大平台大系统,眼睛往天上看,忘了最靠近工人、最靠近设备的就是人机界面(HMI)。它才是整个工厂数字化的第一入口啊。你连HMI的数据都采不对,工人用着都不舒服,谈什么转型?把这块做好,才是实打实的提效,比吹多少概念都有用。
哦对了,现在新出的主流HMI都支持远程访问了,设备出了问题,工程师不用跑现场,手机电脑就能连进去改参数排查问题,前几年疫情封控的时候,这个功能救了多少厂的急,我就不多说了……
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业人机界面(HMI):别只把它当操作屏 https://www.dachanpin.com/a/tg/67460.html