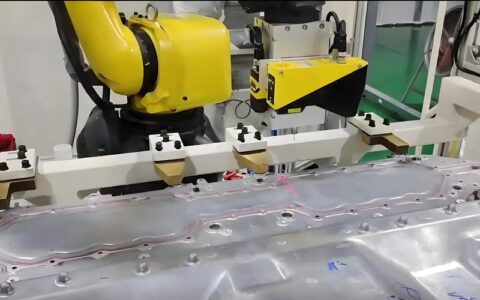
等离子切割:为什么它现在成了中小钣金厂的香饽饽?

这两年跑下游加工厂跑得多,发现一个很有意思的趋势。前几年所有人都疯抢激光切割机,仿佛没有激光就做不了活。现在好多中小厂更新设备,反而把预算砸向了等离子切割。 不是激光不好。是等离子真的太适配中小厂的生存现状了。

别拿十年前的老印象评判现在的等离子切割

十年前的等离子是什么水平?说实话真的糙。切完厚板挂渣能有半厘米厚,工人磨半天都磨不平,精度差,只能拿来做粗下料,根本做不了精度要求高的活。 现在早不一样了。精细等离子切割技术已经更新了三四代,进口高端机型切16mm不锈钢,公差能控制在0.5mm以内,截面光滑平整,大部分普通零件切完就能直接用,不用二次打磨。 就算是国产中端机型,切20mm厚碳钢,误差也能控制在1mm以内,应付绝大多数工业加工订单完全够打。
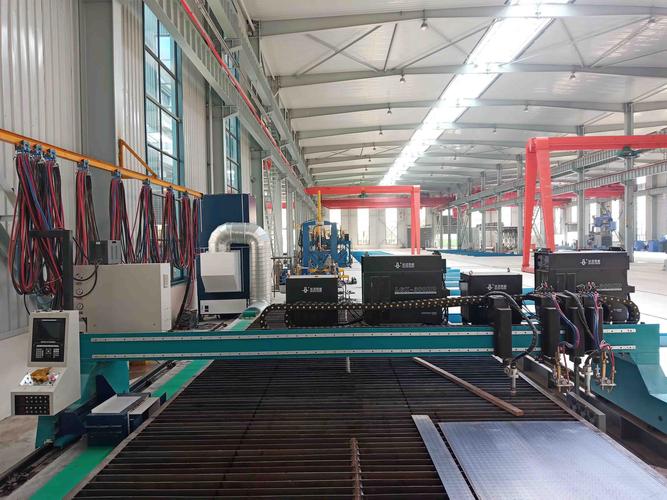
工厂车间数控精细等离子切割钢板现场
工厂车间数控精细等离子切割钢板现场
问:中小厂买等离子切割,选国产还是进口? 答:这个完全看你的订单类型,现在国产一线品牌的精细等离子已经做得非常扎实了,核心易损件用进口,整机价格比进口品牌便宜一半还多,大部分常规加工完全够用。要是你接的都是航天、汽车这种超高精度特种工件的订单,那直接上进口顶配比。不然选靠谱国产就行,回本快,售后也方便。

新手选等离子切割,最容易踩的三个坑

跑了这么多厂,见过太多交智商税的例子,总结下来无非三个坑: ❗第一个坑:只看标称功率,不看割枪和喷嘴品质 好多小厂家虚标功率,明明100A的机型敢标120A,价格比同行便宜好几万,你贪便宜买回去,割10mm钢板都费劲,割嘴用三天就烧穿,每个月换易损件都要花小两千。我见过一个老板,买设备省了三万,一年换易损件花了两万多,哭都没地方哭。 💡记住,等离子切割的核心就是割枪,割嘴不行,功率再大都是白搭。 ✅切10-50mm的中厚板,等离子切割的综合成本比激光低30%以上,前提是你选对了设备。 ❗第二个坑:忽略气源品质 好多厂直接把车间里普通的压缩空气接上去用,空气里带水带油,用不了几天喷嘴就氧化烧损,切割面也坑坑洼洼。这里真的不差那几千块,一定要加三级干燥过滤装置,能把易损件寿命延长一倍,切割质量稳定太多。 ❗第三个坑:好切割头配烂数控台 不少人舍得花钱买好的等离子切割头,图便宜配个杂牌子数控台,结果走刀歪歪扭扭,走速跟不上,再好的切割头也出不了好活。数控系统是等离子切割的骨头,骨架歪了,零件再好也没用。
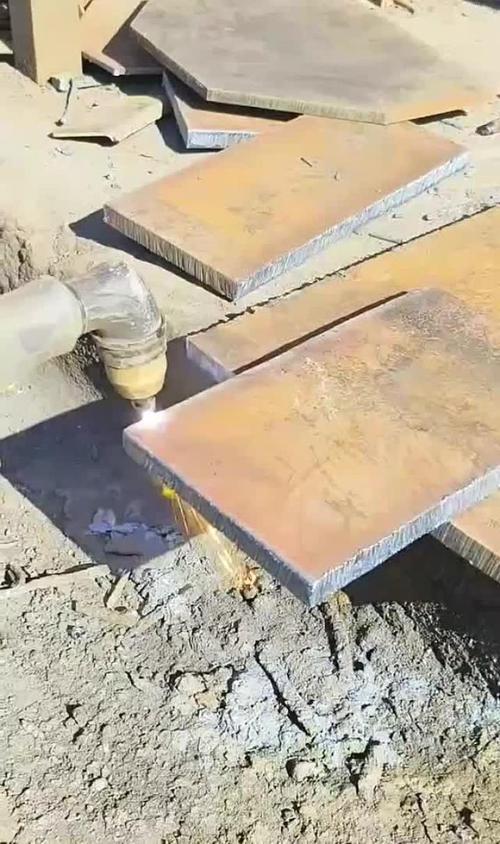
不同功率等离子切割钢板效果对比图
不同功率等离子切割钢板效果对比图
问:空气等离子切割能不能切铝、铜这些有色金属? 答:当然能。很多人还停留在火焰切割的老认知里,觉得只有激光能切有色金属,其实完全不是这么回事。火焰切不了的有色金属,等离子切起来轻轻松松,只要功率选对,200A的等离子切20mm厚的铜板都没问题,很多做铜门、铝艺加工的厂,全靠等离子切割下料,成本比激光低太多了。

2024年工厂用等离子切割的最新实践

2024年工厂用等离子切割的最新实践
2024年工厂用等离子切割的最新实践
现在的等离子切割早就不止做钢板下料了,很多做钢结构、管件加工的厂,已经把等离子切割头装在六轴机械臂上,切异形坡口、切管道开孔、切不规则构件,精度比人工划线切割高好几个等级,效率直接翻三倍。 环保这块也解决了早年的痛点。早年大家都用水下等离子切割,排水麻烦,防尘效果差,过环评老是卡。现在新上的等离子切割基本都配了整体除尘的干切工作台,粉尘收集率能到95%以上,满足最新的环保要求,不用偷偷摸摸赶工。 不过话说回来,等离子也不是万能的。要是你天天切3mm以下的薄板,单量大,那还是激光切割效率更高,切割面更漂亮。要是你接的活杂,什么厚度都有,大部分订单都是10mm以上的中厚板,那一台高品质的等离子切割,绝对能帮你接下很多原来不敢接的活。 我上个月见一个东莞的钣金厂老板,原来只有一台3000W的激光,厚一点的钢板切不动,只能往外推单,后来花二十多万上了一台国产精细等离子,现在每个月多接十几万的活,不到半年就把设备钱赚回来了。 真的,工业加工哪有什么谁取代谁,只有适不适合自己。对很多中小厂来说,选对一台等离子切割,就是赚到第一桶金的敲门砖。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:为什么它现在成了中小钣金厂的香饽饽? https://www.dachanpin.com/a/tg/67491.html

赞 (0)
激光切割:中小钣金厂的实操踩坑与进阶指南
上一篇 2026-08-18 04:44:43
水刀切割:被工业圈低估的万能冷加工解决方案
下一篇 2026-08-18 05:22:45

相关推荐

  • 机器学习质量检测:别再被PPT骗了,这才是工厂里的真相

    去年帮一家汽配厂看产线,质检主管老周一脸愁容。‘花了两百万上的AI检测系统,漏检比人眼还离谱!’他拍的桌子嗡嗡响。 我凑近显示屏——模型正把一道细微的划痕标记为OK,而旁边仅0.2毫米的毛刺却被疯狂报警。老周叹气:‘训练时说准确率99.5%,一上线就这德行。’ 说实话,这不是个例。太多工厂被‘机器学习质量检测’的概念冲昏头脑,却栽在数据、环境、和流程的暗坑里…

    2026-06-19
  • 工业工程(IE)落地实录:不换设备,就靠“抠细节”换来产能翻倍

    记得去年年底,在东莞的一家注塑厂蹲点。车间主任跟我倒苦水:订单催得紧,但机器已经24小时连轴转了,好像真的一点油水都榨不出来了。我转了几圈,指着角落里一台闲置的干燥机问:这东西一直搁这儿?主任挠头:坏了半年,没人管。我说:行,就从这儿开始。工业工程(IE)的改善,很多时候不是惊天动地的大改造,而是——把扎在肉里的刺,一根一根挑出来。 说实话,大部分工厂的潜力…

    投稿 2026-07-18
  • 等离子切割实操指南:老工业人整理的避坑干货

    干机加工下料快二十年,我见过太多人对等离子切割的偏见,要么觉得它就是低精度替代货,要么就是买了设备用不对,天天吐槽耗材贵,切出来活没法看。说实话,只要摸透它的脾气,等离子切割真的是中小加工厂的吃饭利器。 为什么中小钣金厂都爱等离子切割? 对比火焰切割,只能切碳钢,切不锈钢铝板根本切不动,切口还特别宽,变形大。对比动辄几十万上百万的激光切割机,等离子切割的入门…

    投稿 2026-09-05
  • 根本原因分析(RCA)实战:从“揪出真凶”到“杜绝重演”

    说实话,很多工厂的RCA都是白做的。别不服气,你回想一下,上次设备停机后,你们是不是画了张鱼骨图,然后开个会,最后结论是“操作不当”或者“维护不到位”?然后呢?问题隔三差五还得再来一次。这哪里是根本原因分析,分明是“表面原因敷衍”。 RCA不是一套花架子。它要的是把病根挖出来,然后彻底治好。今天我不讲教科书里的定义,就说说怎么在日常车间里把RCA用出真效果。…

    投稿 2026-08-14
  • 可编程逻辑控制器(PLC)应用实录:从入门到崩溃再到顿悟

    昨天半夜被电话吵醒——产线又停了。赶到现场一看,PLC的ERROR灯闪得欢快,HMI上全是乱码。查了半小时才发现,是一个接近开关的信号线被老鼠咬断了……这种事,干过工控的肯定都遇过。PLC这玩意儿,理论学得再好,不到现场被虐几回,根本摸不透它的脾气。说实话,可编程逻辑控制器(PLC)的核心其实就是扫描循环读输入、执行程序、写输出,简单到令人发指。但偏偏是这种…

    2026-06-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息