别只盯着机械臂:工业装配现场最容易被忽略的3个落地细节

上周去长三角某新能源汽车电池Pack车间蹲了3天,回来腰都直不起来——不是站累的,是被现场的反差感惊到的。 真的。 预算砸了上千万上的全自动装配线,单工位节拍比行业标杆还快2秒,结果整线OEE(设备综合效率)卡死在62%,一半的产能损耗全卡在最不起眼的扭矩复核、来料公差匹配这两个环节,连一线班组长都吐槽”花大价钱买的机械手,到头来还不如老钳工凭手感拧的螺丝靠谱”。

那些被算法忽略的“刚性边界”

很多人对工业装配的认知还停留在“把零件按图纸拼起来就行”,真到了车间就会发现,图纸上标得明明白白的公差范围,从来不是给你卡着上限做的——你要是真把零件的公差卡到了范围的最边缘,装的时候大概率会出现压装力超标、配合间隙不对的问题。 之前碰过一个做工业减速器装配的项目,轴承座的平面度公差图纸上写的是0.02mm,供应商为了省加工成本,来料抽检只测了关键孔的尺寸,平面度实际飘到了0.035mm。结果压装轴承的时候,压装力比设计值超了30%,线体跑了不到200小时,就有12台减速器出现了齿轮啮合异响的问题,拆开来才发现轴承滚道被压偏了,光返工就花了20多万。 说白了,工业装配从根上就有一道绕不开的刚性边界:你设备的精度再高,也架不住来料的公差飘出设计范围;你算法算得再准,也架不住零件装上去之后因为热胀冷缩出现的尺寸变化。
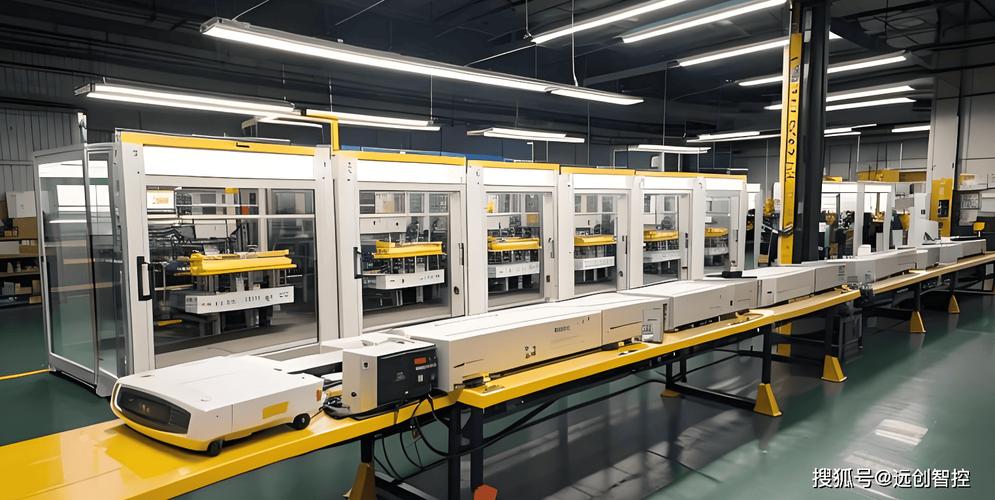
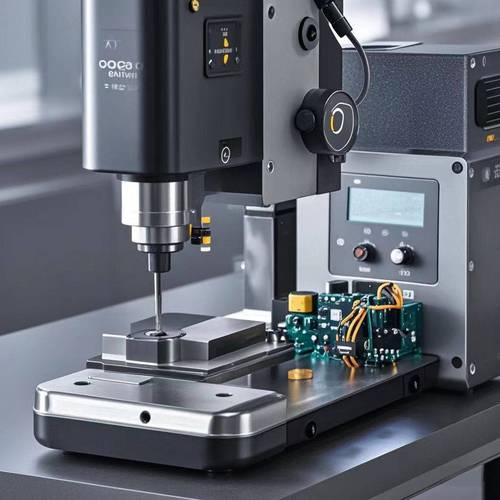
新能源汽车电池Pack工业装配扭矩复核工位实拍
问:我们厂做小型家电装配的,之前试了自动拧螺丝工位,良率一直上不去,是不是设备精度不够? 答:先别着急换设备。90%的自动拧螺丝良率问题,根本不是伺服电机的扭矩精度差了0.1N·m,而是螺丝的来料头径公差、被锁付件的沉孔深度差了0.2mm——这俩数你设备参数里根本没设,机械手再准也白搭。之前碰过一个做咖啡机的客户,换了三批螺丝供应商才把沉孔深度的波动控制在0.1mm以内,良率直接从81%跳到96%,比换十万块的高精度电批见效快多了。

数字孪生不是摆给客户看的大屏

说真的,我见过至少7个号称“工业装配数字孪生标杆”的车间,那个大屏上的实时数据,跟实际工位的报警记录差了整整15分钟——说白了就是个给参观团看的道具。 真要把数字孪生用到装配环节,根本不是为了做个可视化的大屏好看,是要在零件还没上线之前,就把所有零件的公差、配合关系、装配顺序输进模型里,提前算清楚哪个环节可能出现干涉,哪个位置的压装力可能超阈值。之前某风电齿轮箱的装配项目,用孪生模型提前模拟了3轮装配流程,把原来需要2天的试装周期压到了4小时,还没出现过装到一半发现齿轮啮合侧隙超标的返工情况。 现在行业里真正跑通的数字孪生装配线,根本不会追求“大屏有多炫”,而是把模型跟现场的传感器数据打通——比如压装工位的力值一出现异常,系统立刻就能从模型里算出是哪个零件的公差飘了,不用工人拆了一个个找。
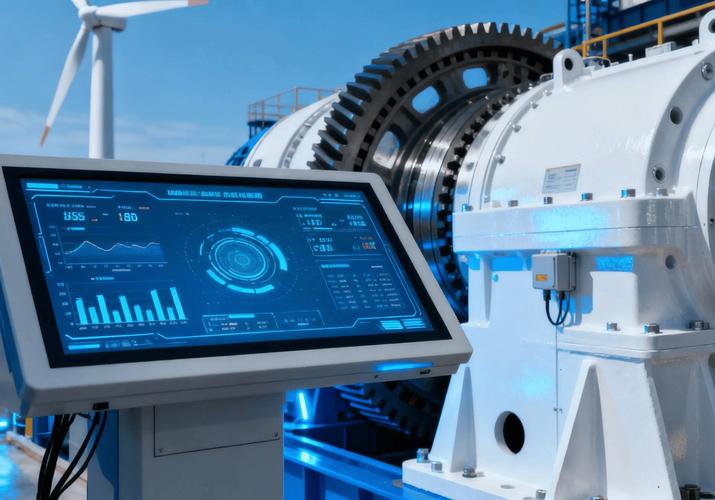
风电齿轮箱工业装配数字孪生仿真界面截图
风电齿轮箱工业装配数字孪生仿真界面截图
问:小厂预算有限,搞不起整套数字孪生系统,工业装配环节想提效有没有低成本的路子? 答:有。别上来就买几十万的软件,先把每个工位的异常台账攒3个月再说——比如哪个工位每到换班的第一个小时良率掉3%,哪个零件的装配返工率占了整线的4成,把这些数摸清楚,先做流程上的优化,比上系统见效快。比如去年帮珠三角一家做工业阀门装配的小厂梳理,发现他们之前把密封垫的装配放在了最后一道工序,工人装的时候手上沾了密封胶,容易蹭到密封垫的密封面,把工序往前挪两道,返工率直接降了28%,一分钱设备没换。

一线老技工的经验,从来不是“落后产能”

我最烦那种一上来就说“机器换人就是要把人工全踢出去”的老板。 上次去一个做精密机床装配的厂,原来的老钳工退休之后,主轴锥孔的研磨精度怎么都调不到0.001mm的要求,买了上百万的自动研磨设备,跑出来的零件圆度差了3倍,最后还是把退休的老师傅返聘回来,给设备调了个补偿参数才解决。 别不信。 那些在车间里摸了十几年零件的老工人,能从零件碰撞的声音里听出配合间隙差了多少,能从电批的扭矩反馈的细微变化里判断出螺丝是不是滑牙了,这些经验是你花多少钱买的传感器都没法一次性测全的。 ✅ 现在行业里真的做的好的装配线,从来不是追求“无人工位”,而是把工人从重复的拧螺丝、搬零件的活里解放出来,去做异常处理、参数调整这些机器干不了的事。 ❗ 别信那些供应商吹的“整线无人化”,除非你能保证所有来料的公差波动控制在微米级,不然无人线的返工成本能把你亏到哭。 💡 给所有准备上工业装配线的厂家提个醒:线体设计的第一个月,一定要拉上一线的装配班长、有10年以上经验的老工人一起评审,比你请十个咨询公司的专家都管用。 最近跟几个做汽车电子装配的厂聊,发现大家都在换带数据追溯功能的数字扭矩扳手——每一次拧螺丝的扭矩、角度、拧入时间都实时传到系统里,之前需要人工花2个小时记录的扭矩复核数据,现在10分钟就能导完,出了质量问题点一下鼠标就能追溯到具体哪个工位、哪个工人、哪一批零件的装配参数,这才是真的把技术落地了,不是搞那些花架子。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别只盯着机械臂:工业装配现场最容易被忽略的3个落地细节 https://www.dachanpin.com/a/tg/71702.html
赞 (0)
超声波加工:硬脆精密零件的降本提效实操指南
上一篇 1小时前
防错技术(Poka-yoke):别再花冤枉钱做那些工人会主动绕开的防错
下一篇 35分钟前

相关推荐

  • OPC统一架构(OPC UA):从遍地COM口到信息高速公路

    第一次接触工业现场的数据采集,那还是2010年。我的天,那叫一个酸爽——西门子的PLC要连,三菱的变频器也要读,上位机还得跑个组态软件,满屏幕的OPC Server配置。那时候OPC DA基本靠DCOM,DCOM这东西吧,简直就是个黑洞。配置一次权限能让你怀疑人生。后来听说有个OPC UA,说能跨平台?安全?一开始我真是不信的。 OPC UA的诞生:一场被迫…

    投稿 2026-07-29
  • 锻造工艺避坑指南:从航空起落架到民用轴类件的落地实操细节

    上周刚跟某航空航天研究院的锻造班组聊完,出来的时候鞋上还沾着车间里的氧化皮碎渣。很多人对锻造的印象,还停留在古装剧里铁匠铺抡大锤打菜刀的场景。太浅了。现代锻造工艺早就不是靠力气吃饭的活儿。大到民航飞机的起落架、风电主轴,小到电动车的齿轮、高强度螺栓,只要是要扛重载、抗疲劳的关键零件,几乎都离不开锻造。毕竟把金属内部的疏松、气孔靠压力焊合之后,零件的强度能比同…

    投稿 2026-10-17
  • 水刀切割:那些厂家不会告诉你的秘密与实战心得

    上个月车间那台老等离子切割机又罢工了——喷渣、变形、热影响区大到离谱。老板黑着脸说:换吧。于是,我们咬牙上了一台五轴水刀。说实话,第一次看到它切出来的工件,我真想骂人…怎么没早买? 水刀切割原理?简单说,就是超高压水射流带着磨料,硬生生把材料“撕开”。但真正玩转了,才知道门道有多深。今天不扯教科书,就聊聊实战里那些让你又爱又恨的细节。 精度迷思:别信标称,信…

    2026-06-25
  • 粉丝经济:不止打榜氪金,年轻人玩出的新商业花样

    提到粉丝经济,很多人第一反应可能是选秀节目里的疯狂打榜,或者明星直播间里被秒空的周边产品。但如果你仔细观察身边的年轻人,会发现这事儿早就不是 “追星族” 的专属游戏了。从为喜欢的 UP 主充电,到给小众乐队众筹专辑,再到为电竞选手刷虚拟礼物,粉丝经济正在以各种意想不到的形式渗透进日常消费,甚至悄悄改变着整个商业市场的玩法。 有人觉得粉丝花钱支持喜欢的对象很 …

    2025-09-10
  • 离散制造车间设施布局优化:老厂改造踩过的坑和实战经验

    我前阵子刚帮佛山一个做汽配的老厂梳理完改造。老板上来第一句话:设备换了三千万,产能反而不如以前。为啥?设施布局没动。还是二十年前建厂那套摆法。就这么简单。 为什么现在设施布局突然成了救命的东西? 放在十年前,没人拿设施布局当回事。大批量生产,产品一年换不了一次款,机群式布局,同类型设备堆一块,用着也没问题。 现在不一样了。多品种小批量是常态。上个月客户要10…

    投稿 2026-08-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息