干了十几年机械加工,说实话,切削这活儿——越干越觉得自己无知。上周还跟一个做模具的老师傅聊天,他叼着烟说:“车刀要是个人,早该得抑郁症了。” 我愣了两秒,然后笑得拍大腿。确实,切削加工就是跟材料、刀具、机床这三座大山较劲,你永远不知道下一批活会出什么幺蛾子。
很多人以为切削无非是转一转、切一切,错了!光是 切削参数 那三个数——线速度、进给、切深——就能让人算到头秃。更别说现在动不动就玩钛合金、镍基合金,这些难切削材料简直反人性。我还记得第一次干 Inconel 718,刀片上去没两分钟就冒烟,那声音刺耳得……啧,车间学徒吓得以为什么炸了。

刀具寿命:谁在偷走你的刀尖
刀具磨损这事儿吧,往大了说是科学,往小了说就是玄学。有一次我拿涂层硬质合金刀片车不锈钢,参数明明按照手册掐的,结果干出来一堆锯齿状切屑,刀尖崩得跟狗啃的似的。后来折腾半天才发现——冷却液喷错了位置!冷却不是“喷上去就行”,得精确对准切削区,否则热冲击直接让涂层剥落。
💡 一个血泪教训:高压内冷 不是万能药。我试过在一台老式数控车上改装 70bar 的高压泵,结果刀柄密封圈三天两头漏,渗出来的切削液把电气柜都腐蚀了。所以啊,改造要三思,别光看技术前沿,自己的设备底子得清楚。
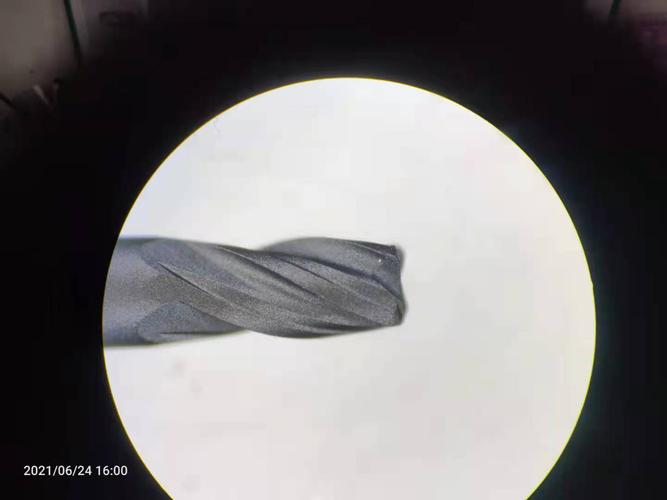
再说涂层,现在满天飞的 TiAlN、AlCrN、金刚石涂层……选错了比不涂还惨。有回我图便宜买了批未知品牌涂层刀片,加工淬硬钢时涂层整片脱落,跟剥鸡蛋壳一样——✅ 后来学乖了,只认准有牌子的,并且前刀面月牙洼磨损一旦超过 0.1mm,果断换刀,别抠门。
切屑,别小看那一根“铁丝”

切削加工里最被低估的是切屑控制。断屑不好?轻则划伤已加工表面,重则缠刀、打刀、甚至伤人。我亲眼见过一个棒料加工,长屑像钢丝一样甩出来,把操作工的安全帽都抽歪了。❗ 从那以后,我要求所有编程人员必须根据材料定断屑槽型,并且在仿真软件里先跑一遍切屑形态。
说一下我的个人偏好:加工低碳钢时,我会把进给量故意调得比手册推荐值高那么一丢丢——比如从 0.2 推到 0.25 mm/r——这样切屑弯曲半径小了,很容易断成 C 形。但代价是表面粗糙度可能会变差一档,这时候就看你更在乎效率还是光洁度了,对吧?
现在有些日本刀具厂搞出了三维断屑槽,据说能自适应不同切深。我暂时还没舍得买,太贵了,等哪天老板开恩批了预算再试试。不过话说回来,如果做批量生产,这种投入是值的,算下来单片刀能多跑 30% 的工件。
实战问答:车间里的那些纠结
问:为什么我的切削刀具总是崩刃,是不是买到假货了?
答:先别急着骂供应商。崩刃原因排个序:一是工件装夹刚性不足,切削力导致微振,刀尖反复受冲击;二是切削参数里切深太保守,本来该切 2mm 你只切 0.5mm,反而在表面硬皮层摩擦产生积屑瘤,积屑瘤脱落时就把刀尖扯崩了;三是刀具悬伸过长,弯矩太大。假货崩刃通常是大面积崩碎,而不是小缺口。你检查一下刀杆夹持长度,是不是超过直径 4 倍了?✅ 悬伸尽量控制在 3 倍径以内。
问:微量润滑(MQL)到底靠不靠谱?我想换掉传统浇注式冷却。
答:MQL 在铝合金加工里已经是主流了,环保又省钱。但钢件加工,尤其是高硬度材料,得悠着点。它冷却能力弱,主要靠润滑。如果你车间里同时干多种材料,我建议保留传统冷却系统,别一刀切。我现在是加工铝件和铸铁用 MQL,钢件和高温合金还是上乳化液。关键在雾化粒径,如果油雾颗粒太大,进不到切削区就是白搭。哦对了,MQL 还得配合适的车间通风,不然那雾气吸多了肺不舒服,我吃过亏,现在都戴防护级别的口罩。
问:高速切削和传统切削,速度差那么多,机床需要特别改造吗?
答:机床主轴转速上不去就别强求高速切削——高速切削对主轴动平衡要求变态高。我遇到过一个厂,愣是把普通 BT40 主轴加速到 15000 转,结果三个月轴承就异响。除非你买的是高速机,否则线速度提点就得了,别跟着“高速切削”这概念跑。💡 其实很多活,中低速大进给反而效率更高,刀具还省。别迷信速度,要看材料去除率。

振动:看不见的刀片杀手
切削振动,或者说颤振,是我职业生涯里最大的噩梦之一。那“嗡嗡”的叫声一响,我就知道表面废了。振痕比波浪还规律,测粗糙度直接爆表。后来我琢磨出来一招:避开共振区。怎么避?要么提高系统刚性,比如换粗刀杆、减少悬伸;要么换个转速,利用稳定叶瓣图预测。现在很多机床有实时颤振检测,但我不全信,还是耳朵听来得快——❗ 那种从低频沉闷突然变成高频尖叫的变化,人要立刻拍急停。
有个偏方:在刀杆非切削部分缠几层橡皮泥或者阻尼带,有时能压住高频振。可笑吧?但真管用,尤其是镗孔的时候。
写到这里,想起以前带我的师傅总说:“干切削,七分听、两分看、一分算。” 当时觉得玄乎,现在彻底服了。机器再智能,人的直觉和现场判断——那点说不清的“感觉”——依然是最后一道防线。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)的那些坑:我踩过的和正在踩的 https://www.dachanpin.com/a/tg/67648.html