上周刚帮工业园合作工厂的车间调了三台数控车床,全是车削加工精度飘了,拆下来查问题,居然全出在大家习以为常的小细节上。
很多人出了精度问题,上来就骂刀具质量差,怪材料不纯,或者嫌机床老了不中用。说句实话,十个精度问题里,八个出在装夹、热变形这些没人天天盯着的地方。
上个月那个刚转岗半年的小伙子,干一批45号钢的传动轴,要求外圆公差0.02mm,开头两件全合格,干到第五件直接大了0.03mm,换了三把刀还是一样,整得他蹲在机床门口抽烟挠头。
问:车削加工的时候,为什么干着干着尺寸就慢慢飘了?
答:绝大多数情况不是机床走刀不准,是
。连续切削的时候,刀具和工件都会不停升温,普通碳素钢的伸长率,每米每升高10摄氏度,大概涨0.1mm。你刚开机的时候工件和刀具都是室温20度,干半小时工件温度能升到40度,一米长的轴直接涨了0.2mm,你加工的时候按当前温度量尺寸,等工件运回仓库冷却下来,尺寸直接缩回去,直接不合格。另外还有
,你三爪卡盘夹得太狠,薄壁件直接被夹变形,车完外圆看着尺寸对,松开卡盘弹回去,圆度直接差出好几丝,这种坑我见得太多了。
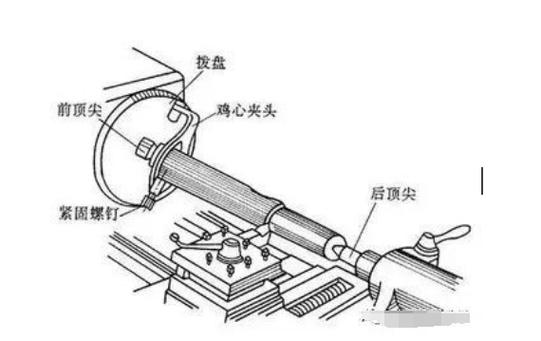
还有人干细长轴车削,尾座顶得太死,车出来的轴弯成香蕉,自己还不知道,直到动平衡不合格才发现,整根轴直接报废。可惜。
现在制造业成本卡得越来越死,同样的活,你干得快精度稳就能赚到钱,不然只能接低价单熬着。我整理了几个今年在多个车间验证过的技巧,都是改一改就能提效降本的:
✅ 高速车削铝合金工件,用聚晶金刚石涂层刀具,线速度直接开到1200-1500m/min都没问题,别再傻乎乎守着老经验开300m/min,效率翻四倍,表面粗糙度还能稳定到Ra0.2,不用后续抛光。
✅ 车削淬火硬钢,别用正刃倾角,负1度到负3度的刃倾角扛冲击能力强太多,不容易崩刀,我给东莞那家汽配厂改了参数之后,刀具寿命直接涨了32%,一个月省了小两万刀具钱。
❗ 干批量车削,前10件必须每件都抽测尺寸,别嫌麻烦,差个几丝整批废掉,那点省出来的检测时间,不够赔材料费的。
问:车削加工不锈钢的时候,总是粘刀、排屑也乱,有什么低成本解决办法?
答:别上来就换几百块一片的进口高端刀片,先查两个地方:第一,把进给量提10%-15%,很多人怕崩刀不敢给进给,进给太小切屑太薄,反而容易粘在刀刃上,排屑也不顺。第二,把冷却液喷嘴对准刀刃的出屑位置,压力调到8bar以上,强制把切屑冲下来,只要不是硬度特别高的不锈钢,这两步改完,90%的粘刀问题都能解决,比换刀片省钱太多了。
很多干了十几年的老师傅,喜欢守着自己的老经验不肯变,我上个月见一个老师傅,干车削螺纹还是用十几年前的低转速,说数控系统的螺纹补偿容易乱牙,打死不肯用,结果干同样的工件,效率比旁边的年轻工人慢一半,精度还不稳定,白搭了一身手艺。
还有刀具安装,这个细节真的没人天天说,但错的人真多。刀具伸出刀架的长度,千万别超过刀杆直径的三倍。不信你试试,伸出四倍,干出来的活百分百出
,表面粗糙度直接差三倍,振出来的纹,后续抛光都抛不掉。废了。
不过话说回来,现在新的数控车床精度都够高,十万块的新机精度都比十年前几十万的老机床好,绝大多数精度问题,真不是机床的锅。就是你懒得调参数,懒得检查装夹,懒得跟着新东西改经验。
我见过刚干半年的年轻人,愿意学新的补偿方法,干出来的活比干了二十年的老师傅还稳。也见过老师傅抱着老经验不放,天天抱怨活难干钱少。车削加工这活儿,说难不难,说容易也不容易,就是把一个个小细节抠对了,钱自然就来了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:老手新手都躲不开的精度误差坑拆解 https://www.dachanpin.com/a/tg/67655.html