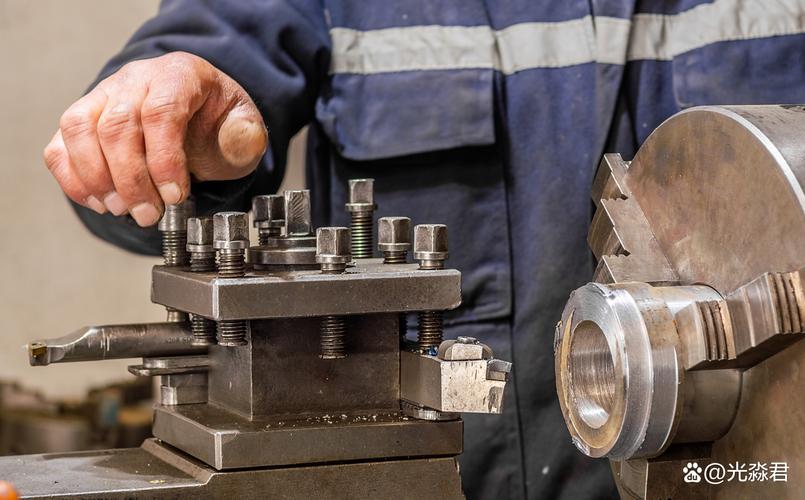
铣削加工:老师傅都容易踩的隐形精度坑与最新实践指南

干机械这行,谁没跟铣削加工打过交道? 见过干了三十年的老师傅翻船,也见过刚出师两年的小伙子干出公差零超差的活。 这里面的门道,真不是靠背参数就能摸透的。

为啥现在铣削加工的要求越来越卷?

放到十年前,干普通机械零件,公差能控制在两丝以内就算合格。现在呢?新能源汽车的传动零件、航空航天的结构件、消费电子的模具,公差直接卡到半丝到一丝,差0.005mm直接整批报废。 以前那种“差不多就行”的老思路,真的活不下去了。
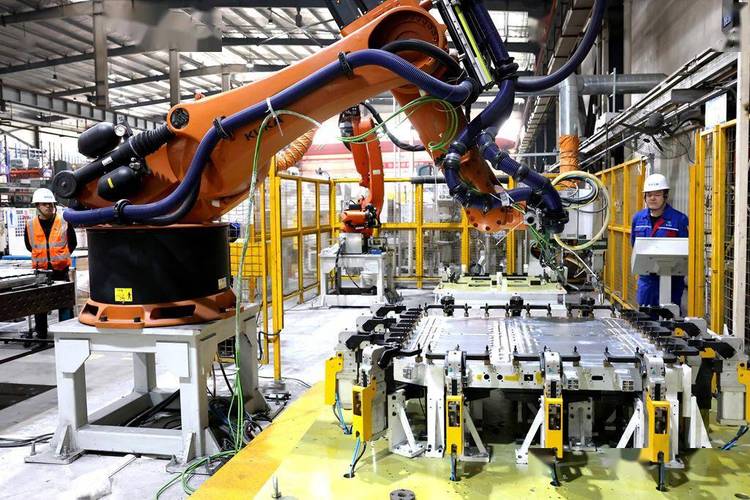
五轴联动铣削加工新能源汽车电池壳现场
五轴联动铣削加工新能源汽车电池壳现场
很多厂都换了全新的数控铣甚至五轴加工中心,设备花了大几百万,干出来的活还是合格率上不去,为啥? 说白了,就是还是按老经验干活,没摸到现在高精度要求下的新规则。 问:同样的刀具、同样的加工程序,为啥新机床干出来的精度稳定性就是不如预期? 答:九成九是忽略了基础间隙和装夹的问题。新机床出厂预紧力都是卡着公差调的,干个两三年重切削做多了,丝杠导轨的间隙会飘个0.01mm到0.02mm,你不半年调一次预紧,程序再准也白搭。还有装夹,很多人随手拿旧压板、旧垫铁就往上压,垫铁差个零点零几毫米,铣削的时候工件本身就带震颤,精度能好才怪。

铣削加工最容易踩的五个隐形精度坑

❗第一个坑:顺铣逆铣不分,全按默认来 很多新手甚至老师傅,图省事开粗就用顺铣,觉得顺铣省力。其实不是这么回事。铸件开粗,表面有硬皮,逆铣能避开硬皮直接切进去,顺铣直接蹭硬皮,刀具不到两个小时就磨废了。铝件精加工要表面质量,顺铣才是正确选择,但如果机床间隙大,顺铣会直接拉刀扎刀,这时候就得换逆铣。 ❗第二个坑:完全忽略热变形 说实话,这个坑真的太隐蔽了。夏天车间不开空调,主轴开转半个小时,温度升个四五度,丝杠热伸长就能顶出去0.03mm。你开机第一件活校刀是准的,干到第十件,直接超差报废。我亲眼见过一个航天配套厂,三十多万的钛合金零件整批报废,就是因为开机没让主轴空转十分钟热机,太可惜了。 ❗第三个坑:刀具伸出长度越长越方便 很多人加工深腔,觉得刀具伸出来越长越好,不用换刀省事。忘了一个最基本的道理:刀具伸出长度每增加一倍,刚性下降八倍!稍微一吃刀就颤,表面粗糙度直接差两个等级,公差也飘。 💡小技巧:只要不是结构卡脖子,尽量把刀具伸出长度控制在刀具直径的3倍以内,精度稳太多。 ❗第四个坑:开完粗不重新校应力 大尺寸的铝件、钢件开粗之后,内应力会重新分布,放一夜就能变形个零点零几毫米,开完粗直接精加工,当时量是准的,放两天客户拿到手就超差,扯皮都没地方说去。 ❗第五个坑:刀具磨钝了还接着干 不少厂为了省刀具钱,刀具都磨出颤纹了还接着用,表面质量差不说,切削力大了直接顶得工件位移,精度直接飞了,最后废一个工件的钱够买十把刀,得不偿失。
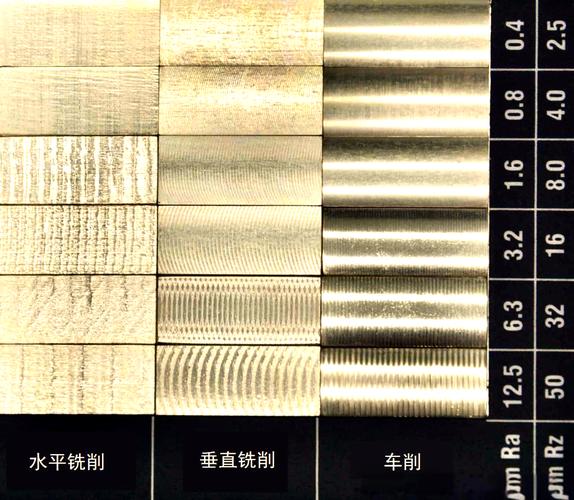
铣削加工颤纹工件与合格工件表面对比图
铣削加工颤纹工件与合格工件表面对比图
问:铣削加工中途出了轻微颤纹,除了拆下来重装还有啥快速救场的办法? 答:别上来就拆工件耽误时间,按这个顺序来试:第一,先把进给降15%到20%,大部分轻颤直接就能压下去;第二,如果是侧铣,把步进进给的步距缩小三分之一,减小切削负载,颤纹立刻就消;第三,还不行就把顺铣改成逆铣,改完八成能稳。我见过很多师傅上来就换刀具拆装夹,折腾半天白耽误功夫,其实调两个参数就解决了。

2024年铣削加工的新玩法,老工人也得更新知识库

2024年铣削加工的新玩法,老工人也得更新知识库
现在这个行业变化真的快,很多以前想都不敢想的工艺,现在已经批量用了。 比如说高速铣削硬模具钢,以前模具都是铣完淬火再磨,现在HRC60以下的模具钢,用超细晶粒涂层硬质合金刀具直接高速铣削,精度能控制在0.005mm以内,表面粗糙度直接到Ra0.8,省了磨床工序,加工成本直接降了三成,效率还提了一半。 还有现在新数控系统都带的自适应铣削加工,很多人还不知道怎么用,这个功能真的香。以前满刀开粗的时候,刀具负载直接拉满,动不动就断刀,空刀走的时候还慢悠悠浪费时间。自适应会根据实时切削负载自动调进给,满刀降速,空刀提速,不仅不会断刀,整体加工效率最少提30%,刀具寿命还能长两成,我接触过的干模具的厂,用了之后没一个说不好的。 说实话,很多老工人抵触新东西,说我干了三十年都是这么干的,没必要改。真的,现在行业竞争这么厉害,别人效率比你高成本比你低,你不改,活慢慢就都没了。 干铣削,就是个抠细节的活。你多注意一个不起眼的小地方,就能少废一个活,多赚不少钱。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老师傅都容易踩的隐形精度坑与最新实践指南 https://www.dachanpin.com/a/tg/68008.html
赞 (0)
机械加工(切削):老师傅不会随便说的高速切削避坑干货
上一篇 2026-08-23 16:25:53
车削加工:老手都容易忽略的精度控制实操细节
下一篇 2026-08-23 17:06:50

相关推荐

  • 时间测定(MTM):制造企业降本提效的隐形利器

    你去车间逛一圈。能看到多少无用的动作?工人转身多走三步,拧螺丝多抬一次胳膊,取料伸了两次手……这些碎得看不见的时间,加起来能吃掉你15%以上的产能。很多工厂算成本,只盯着原材料和设备折旧,从来没把这些碎动作的浪费算进去。等到人工成本涨了20%,订单报价不敢涨,才发现赚的钱全被这些看不见的浪费吞了。 到底什么是时间测定(MTM)? 很多人听到时间测定,第一反应…

    投稿 2026-08-18
  • 冷链上的新鲜密码:流动的低温生命线

    冷链物流正以无形的网络串联起城市与乡村的餐桌,从赤道附近的热带果园到寒地的水产基地,从大型商超的冷柜到社区的生鲜驿站,每一份保持着最佳口感的食材背后,都藏着这条低温生命线的精密运作逻辑。它早已不是简单的 “冷藏运输”,而是融合了温控技术、仓储管理、智能调度的复杂系统,在悄然改变着人们的生活方式与产业格局。 海南三亚的芒果园里,刚摘下的台农芒被立刻送入预冷间,…

    2025-09-16
  • 工业仪表:被低估的制造业隐形神经网络

    很多人逛现代化工厂,眼睛只会盯着吨位吓人的机床、来回转的机械臂。谁会多看墙角那些方方正正、闪着小灯的盒子?那就是工业仪表。没了它,再豪华的生产线也只是一堆废铁。 为什么说工业仪表是制造业的神经末梢 工业生产玩的就是精度。温度差1度,压力差0.1bar,放在普通行业可能没事,放到精密化工、第三代半导体制造,就是整批产品直接报废。去年我跑长三角一家半导体外延片厂…

    投稿 2026-09-01
  • 那些被精益照亮的生产线:藏在细节里的温暖与力量

    车间的白炽灯第三次掠过操作台时,李姐习惯性地伸手扶了扶腰间的护具。这个动作她重复了十二年,从青涩学徒到车间老手,指尖磨出的厚茧与流水线上的零件纹路早已形成默契。但直到半年前,她才发现那些习以为常的动作里,藏着太多被忽略的疲惫与浪费。 精益生产不是挂在墙上的标语,而是悄悄钻进生产线每一寸肌理的暖流。它像一位细心的观察者,记录下李姐每天弯腰取料的 37 次重复,…

    2025-09-23
  • 聊聊大重型高端装备的铸造工艺:核心部件全靠它

    我干铸造这行快三十年了,见过太多外行把铸造当成“翻沙子混日子”的粗笨活儿。真不是。 为什么高端装备核心部件,离不了现代铸造工艺 从小到汽车的发动机缸体,大到百吨级的风电轮毂、万吨压机的横梁,甚至核电反应堆的压力容器封头,90%以上的一体受力核心部件,全是靠铸造工艺做出来的。 你想用焊接分段拼起来?受力不均匀,焊缝位置的疲劳强度根本达不到要求,用上三五年就容易…

    投稿 2026-09-03

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息