很多工厂砸了大几百万换进口加工中心,废品率还是降不下来。愁死了。
上个月去东莞那家长期合作的汽车零部件厂,车间主任拉着我看他们刚换的五轴CNC,说光设备就花了四百万,现在还是每个月出两吨不合格的法兰盘,光原材料损失就小十万。
你猜问题出在哪?不是设备精度不够,是没人盯着过程的微小波动。等发现尺寸超差的时候,几十件坏货已经做出来了。
我见过八成国内制造企业的SPC,都是摆着看的。为了拿IATF16949证书,找几个人补半年的数据,做一堆控制图,锁在档案柜里,审核完就再也没人碰。
说白了,就是没搞懂SPC到底是干嘛的。它不是给客户看的文件,是帮你提前找异常的工具。
现在很多外资客户已经不对你要静态的CPK报告了,人家要实时看你的过程波动数据,你还在补假数据,这不就是自讨苦吃?
问:我们已经做了全检,还要上统计过程控制(SPC)吗?
答:全检只能帮你挑出已经做坏的产品,没法阻止你做坏下一个。而且全检本身就占用大量的人工和时间,对于批量生产的零部件来说,全检的成本可能比不合格品损失还高。SPC的核心是预防,它能在你的质量特性还在合格范围内的时候,就捕捉到偏移的趋势,提前提醒操作工调整参数,把不合格消灭在萌芽状态。就说注塑成型,模具温度会随着生产时间慢慢升高,产品尺寸会慢慢往大偏,等你全检发现超差,可能已经做了上百件废件了,SPC在尺寸偏移到三分之一控制限的时候就报警,这差距可不是一点半点。
问:中小工厂产量小,设备老化,能用好统计过程控制(SPC)吗?
答:当然能。别听那些软件厂商忽悠,说必须全车间自动化改造才能用SPC。哪怕你用卡尺手动测,一天测五个数据,输到Excel里都能做控制图。我之前接触过浙江一个二十人的小五金厂,老板自己对着教程做了个简单的X-R控制图,就监控螺栓的头部尺寸,半年就把废品率从15%降到了3%,省出来的钱比买任何设备都划算。SPC拼的不是设备多好,是你有没有用它的心。
不是所有参数都要进SPC。你做汽车气门,核心就是锥面跳动和杆部直径,这两个直接影响性能,就盯这两个,剩下的外观啊倒角啊,没必要浪费精力。选对了监控点,SPC就成功了一半。
❗ 第二,接受不完美的真实数据
很多企业卡在数据收集这一步,说我们手工测的数据有误差,没法做SPC。说实话,有误差的真实数据,比完美的假数据有用一万倍。控制图本来就是用来区分偶然波动和异常波动的,一点小误差根本影响不到趋势判断。你连数据都不敢拿出来,还谈什么改进?
✅ 第三,把控制图交到一线操作工手里
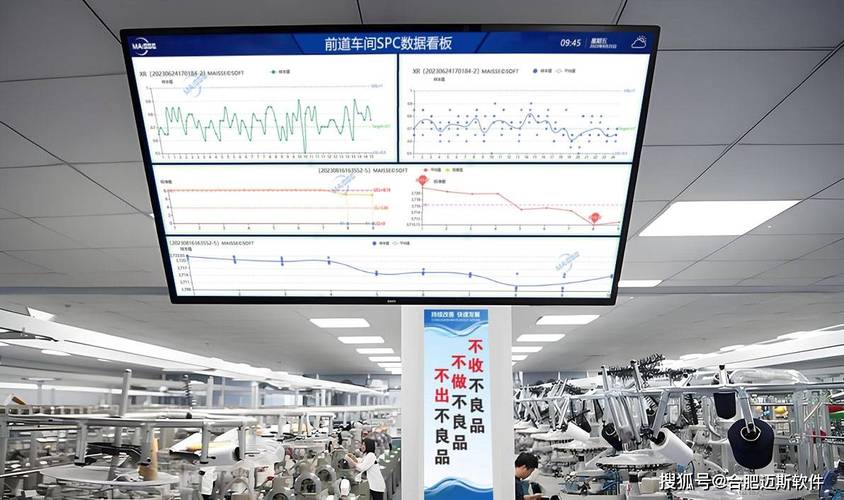
我见过太多工厂,SPC报表只有质量部经理能看到,操作工根本不知道自己做的工序现在趋势对不对。SPC要给一线用,要简单,要一眼能看懂,异常了要能直接调参数。把控制图贴在机床旁边,或者显示在机床的屏幕上,操作工随时能看,这才是有用的SPC。
别以为SPC还是几十年前的老东西,现在跟着IoT和轻量MES的普及,玩法早就变了。
现在做的好的工厂,已经把SPC的数据采集和生产设备连起来了,机床自己把尺寸数据传到SPC系统,不用人手工输,实时出控制图,异常直接推送到操作工的手持PDA上,连等你下了班统计都省了。
还有,现在很多企业把
从季度算改成实时监控,客户要报告随时导出,不用临时熬夜补数据,再也不用造假。甚至有不少工厂把SPC用到了设备运维上,监控设备的振动、温度的波动,提前预判轴承、泵这些易损件的寿命,比定期维护省太多钱。
我上个月亲眼见江苏一家化工企业,用SPC监控泵的振动波动,提前三天预判了故障,紧急换了零件,避免了全线停车,一次就省了近两百万的损失。这谁能不心动啊?
不过话说回来,我还是不建议中小企业上来就砸几十万上全套SPC系统。你先挑一条问题最多的生产线,找一两个最头疼的工序,先跑三个月,看到实实在在的降本效果,再往全工厂推,稳得很。
降本不是砍工人工资,不是偷换劣质原材料,是把那些你看不见的,从指缝里流走的损失,捡回来。统计过程控制(SPC)就是那个帮你捡钱的钩子,就看你愿不愿意弯腰了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说统计过程控制(SPC)是制造企业降本的隐形抓手 https://www.dachanpin.com/a/tg/68034.html