单件流火了二十年,但真正搞成的工厂不到三成。我走了上百家工厂,踩过的坑比盐还多。每次看到那些花了大价钱挪了设备、最后又悄悄改回批量的车间,我都想骂人——不是骂工人,是骂那些不动脑筋的管理者。今天不聊虚的,就聊聊那些教科书不说的破烂事。
误区一:把单件流当成万能药
很多老板出去听了一趟课,回来就拍桌子:我们要搞单件流!批量生产是罪恶之源!然后全厂动员,设备挪位置,搞U型线。三个月后,效率没上去,成本倒是翻了一番。然后,灰溜溜改回去。为什么?
单件流的前提是稳定。设备不稳定,搞单件流就是找死。你一台冲床动不动停机半小时,后面所有工序全趴窝。批量生产还能靠库存缓冲,单件流没缓冲,一停全停。懂了吗?
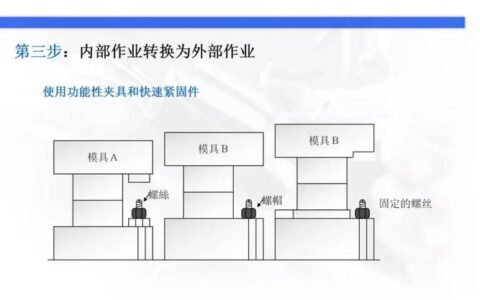
我见过一个厂,冲压工序换模要两个小时。老板非得搞单件流,结果换模的时候,后道工序的人在玩手机——那段日子,产线比公园还悠闲。后来他们搞了快速换模(SMED),把换模时间压缩到10分钟,才勉强跑起来。所以,先治设备,再谈流动。设备不行,考虑一下TPM(全面生产维护)吧,别硬上单件流。
还有一个被忽视的细节:物料齐套率。你料都不全,怎么流?催料的人跑断了腿。我们以前推行的时候,要求仓库必须将物料配送到工位,缺料亮红灯。结果第一个月,红灯亮得跟舞厅似的。后来逼着采购和仓库改善,才慢慢消停。
生产线平衡的痛,比失恋还扎心
理论上,单件流要求各工序节拍一致,像流水一样。但实际上,节拍平衡是最大的坑。你设计的时候算得完美,一跑起来,不是这儿堵就是那儿等。操作工的熟练度、物料的微小差异、甚至有人去上个厕所,都能打破平衡。
更扎心的是,有些工序天生慢。比如装配线上有个扭矩检测,必须等20秒才能读数,你怎么平衡?要么增加检测工位,要么把检测从主线上抽出来,做成离线。但离线又违背单件流的原则。后来我们妥协了,搞了个小缓冲,允许那里堆两件在制。所以你看,理论和现实往往得和稀泥。

我们当时搞单件流,用时间观测(Time Observation)测了上百次,画出山积图,把瓶颈工序拆解,一部分分给前后工序,才勉强把节拍拉平。但一换新产品,又得重新调。所以,没有标准化,单件流就是空中楼阁。而且,标准化作业不是贴张操作指导书就完了,得让员工参与制定,不断优化。否则,你写的标准,工人根本不搭理。
QA:一线工人死活不接受,怎么破?
问:我们推行单件流,老员工抵触情绪很大,觉得又累又憋屈,怎么沟通?
答:哎呀,这太正常了。从批量到单件,工人从“推”变成“拉”,原来干完一批放那不管,现在得立刻递给下道,没偷懒机会。你得让他们看到好处。不是画大饼,是真金白银的好处。我们当时把效率提升的部分折算成奖金,当月兑现。同时,别把线弄得太紧,留点缓冲,否则工人累跑光了。另外,多能工培训是关键,轮岗让他们不枯燥,技能多了工资也得涨。说到底,别光讲奉献,讲利益。
还有个招:让工人参与改善。他们最懂哪些地方不合理。每周开改善会,有奖提建议,实施一个发点奖金。慢慢地,抵触就少了。记住,尊重人是丰田模式的核心之一,光拿流程压人,迟早崩。
信息化跟不上?那还不如不搞
单件流要求信息流极快。一个工序有问题,立刻反馈到前道。靠喊?靠对讲机?笑话。没有信息系统支撑,单件流就是蒙眼狂奔。
现在很多工厂上MES系统,每个工位有看板,实时显示产量、不良、报警。这才是数字化的基础。还有安灯系统,一按灯,班长必须在规定时间内到,否则全线停。别心疼那点停线时间,质量问题流下去更糟。我们当时上安灯,第一个月停线率30%,老板脸都绿了。但三个月后,不良率从8%降到1.2%,你说值不值?
另外,供应链的信息也要拉通。供应商发货时间、物流状态,都得实时显示在看板上。否则,缺料导致停线,那冤屈没处说。
QA:小批量多品种,能搞单件流吗?
问:我们是小批量多品种生产,换线频繁,单件流能适用吗?
答:能,但更难。需要极强的柔性。换线时间必须极短,最好能混流生产。比如以前我们做过一条线,同时跑三种类似产品,靠快速切换工装和防错装置。这时候单元式生产(Cell Production)比单件流更适合,人机结合的灵活配置。别死抱“一件”不放,要根据实际调整,单件流只是原则,不是枷锁。
更现实一点,有些企业干脆不用传送带,用手推式工序间流转,配上看板拉动。产品换型时,工位重组快。关键在于人员技能多能化和工装模组化。否则,换型时间太长,单件流成本吃不消。
供应链协同:被忽略的先决条件

很多厂内部搞得热火朝天,但供应商那边还是批量送货,又不准时。结果呢?要么缺料停线,要么线边堆满料,又回到批量的老路。单件流向供应商延伸,就是拉动式供货。你得把需求直接发到供应商的生产系统,让他们按你的节拍补货。我们当时逼着三家主力供应商上ERP系统,与我们对接,那过程,简直脱了层皮。
而且,物流包装要配合。原来一托盘送两千件,现在可能要改小包装、高频率。物流成本会上升,但整体库存减少。算总账,往往划算。
最后说点得罪人的大实话
别把单件流当成神话。它只是精益工具箱里的一件,不是唯一。有些工序,比如需要老化测试的,就得批量。有些供应商离得远,物流不稳定,也得备点缓冲。生搬硬套,害人害己。
更可怕的是,许多管理者以为换了场地、改了布局就是单件流。然后坐在办公室看报表。单件流需要现场主义,你得天天去现场摸工位、看节拍、跟员工聊天。不然,就是纸面游戏。
还有,千万别忘了质量内建。单件流暴露问题快,但暴露了不及时解决,那就是灾难。每个工位都要有自检和互检,停线文化要建立,否则不良品跑得比兔子还快。我们曾经有次,一个螺丝漏装,流到下道才发现,全线停了半小时排查,但那种当头棒喝让所有人长了记性。
行了,啰嗦这么多,记住一句话:单件流是手段,不是目的。目的是消除浪费,提高敏捷。想清楚这个,再动手。否则,钱花了,时间搭了,落下一堆埋怨,何苦呢?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:为什么你的工厂推行了三个月又回到了原点? https://www.dachanpin.com/a/tg/65011.html