精度,真是靠钱砸出来的?
不少人觉得,只要买了进口激光切割机、数控折弯机,精度自然就上来了。图样图森破!

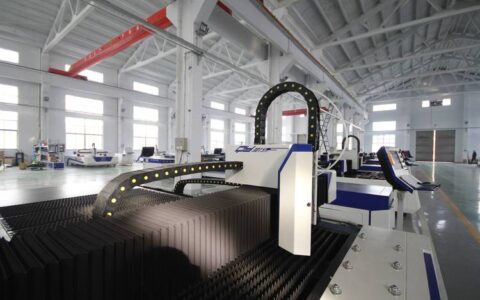
就拿激光切割来说,3000瓦光纤机和6000瓦的切同样厚度的不锈钢板,断面质量能差出一个等级——但这不是关键。关键是你知不知道自己的激光镜片该换了?焦点位置对不对?还有,氮气纯度够不够?我见过一家厂,为了省成本用劣质气体,切出来的挂渣跟狗啃的似的,后道打磨累死人,这省下的钱还不够给打磨工人多发的工资!
更头疼的是折弯。材料批次不同、轧制方向不同,回弹量能差出一截。有一次我们做一批2mm冷板的控制柜门板,图纸要求折弯角度90°±0.5°,结果第一批完美,第二批因为换了一批料,角度误差直接飙到1.2°,客户现场组装不上。最后只能全检挑着用,赔了时间还赔了名声。血的教训啊——折弯补偿表必须每批料首件验证,别偷懒。
问:为什么激光切割的孔时不时会偏?
答:多半是板材内应力在作怪。激光切割是个热加工过程,薄板尤其容易受热变形,切长条或者大尺寸工件时,内部应力释放导致板材移位。解决办法?要么用随动支撑,要么切前做去应力处理。还有个小窍门:编程时别贪快,把切割顺序优化一下,先切小孔再切外周轮廓,能改善很多。
工艺链的暗坑,踩过才知道疼

钣金这行,单道工序再牛也没用,一环扣一环,前面留的坑,后面填不平。

最典型的:设计工程师画图不过脑。什么内圆角R0、直边高度不够、孔离折弯边太近……这些在设计阶段随手一画,到车间就得骂娘。好在现在搞DFM(面向制造的设计)的厂多了,但还是有设计师振振有词:“我按标准画的啊!”标准?标准是给理想状态下的,你拿个理论值去套实际生产,不死才怪。
还有表面处理的顺序——到底是先焊接还是先喷涂?很多厂图省事,焊接完整体喷,结果焊缝处后期锈得一塌糊涂。正确的做法:关键承力件焊接后要磷化或钝化再喷粉,或者采用达克罗涂层。可惜知道的人多,做的人少,因为要增加工序啊,老板舍不得。
问:钣金件设计时,怎样避免后续加工的麻烦?
答:几个关键点,记牢:① 最小折弯边,一般不低于板厚4倍,太窄了折弯机夹不住;② 折弯圆角别硬设为锐角,内R至少等于板厚,否则模具损耗快还容易裂;③ 所有孔位离折弯线至少2.5倍板厚,免得被拉变形;④ 展开图留工艺定位孔,否则折弯时定位不准,尺寸全跑偏。这些细节,设计的时候多考虑一分钟,车间就能少折腾半天。
自动化?先别急着上机械手
这几年“无人工厂”概念炒得火热,不少老板心痒,动不动就要上自动折弯单元、自动料库。可结果呢?

我见过最夸张的一个厂,花了三百万搞了条柔性线,结果因为产品种类太多,换模时间比手动还长,自动折弯机空置率70%。老板脸都绿了。所以说,自动化是锦上添花,不是雪中送炭。你连基本的批量一致性都没解决,产品设计标准化都没做好,就指望自动化来救你?醒醒吧。
当然,也不是全盘否定。现在一些成熟的方案比如AGV+自动上下料,用在批量件的激光切割上,确实能省人。折弯方面,对于那些钣金种类固定、参数稳定的情况,机器人折弯可以大幅提效。关键是要算清账,小批量多品种就先别凑热闹,老老实实把快速换模(SMED)和工装标准化搞起来,比啥都强。
最近还有个新玩意儿挺火——云边协同的钣金MES系统。设备数据直接上云,实时监控OEE,排产也不再靠纸质传票。我们试点了半年,故障响应速度提升不少。但这玩意儿对网络和人员素质要求高,小厂慎入。
说到底,钣金加工拼的是内功。设备你可以买最好的,但工艺细节、人员经验、流程管控这些,得日积月累。别老盯着别人家的黑灯工厂眼热,先看看自己的车间是不是还满地废料、图纸到处飞。
就这样吧,干活去了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工:从“差不多”到微米级精度的血泪史 https://www.dachanpin.com/a/tg/61767.html