电火花加工(EDM):高精度难加工零部件的隐形功臣

很多做机械加工的朋友,一碰到超硬材料、薄壁零件、复杂型腔就头大。对吧? 铣削干不动,刀具崩得心疼,一天换五把刀都不够,出来的公差还飘。这时候就得请电火花加工(EDM)出马。

别拿老眼光看现在的电火花加工(EDM)

早年很多工厂都把EDM当替补,是铣削干不动了才拿来救场的活儿,还嫌它慢。那都是哪年的老黄历了? 现在的慢走丝电火花加工,精度能稳定控制在2μm以内,表面粗糙度能做到Ra0.1以下,什么概念?就是拿放大镜看都找不到痕,它根本就没有刀。 EDM的核心逻辑,从来都不是刀具切削,是靠脉冲放电蚀除材料,只要工件导电,不管硬度多高,都能加工。
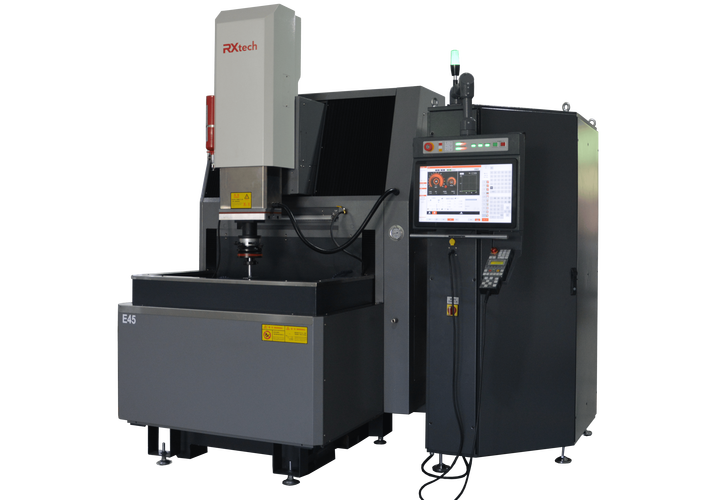
工厂车间现代慢走丝电火花加工设备实拍
工厂车间现代慢走丝电火花加工设备实拍
刚入行的朋友问题多,我整理两个最常问的。 问:电火花加工(EDM)真的能加工任何硬度的导电材料吗? 答:理论上成立,实际生产中完全能用。咱们常见的淬火钢、硬质合金、聚晶金刚石、航空用高温合金,只要导电,EDM都能搞定。唯一需要调整的是加工参数和电极材料,比如加工硬质合金的时候用铜钨合金做电极,电极损耗能压到1%以内,完全不影响最终精度。 问:现在五轴CNC铣削这么发达,为什么还要保留EDM工序? 答:这个问题太常见了。铣削解决不了的场景真的太多了。比如深度超过直径10倍的深窄槽,刀具伸进去刚性为零,一碰就振刀,EDM根本没有切削力,完全不存在这个问题。还有模具上的复杂型腔、航空叶片的冷却微孔、骨科植入物的多孔结构,这些活儿,铣削要么干不了,要么干出来成本比EDM高好几倍。

现在电火花加工(EDM)都在用在哪些核心场景?

说出来你可能不信,咱们日常用的手机、汽车、家用电器,几乎每一样都有EDM加工出来的零件。 最核心的三个方向: 第一个就是高端模具行业。所有的精密冲压模、注塑模、压铸模,淬硬之后的型腔、刃口,几乎都要靠电火花加工(EDM)来完工。尤其是带复杂曲面的镜面模具,EDM能直接做到合格的表面精度,省掉好多后续抛光的人工。 第二个就是航空航天高端零部件。航空发动机叶片上的冷却微孔,大多直径不到0.5mm,材料是耐高温的高温合金,普通钻孔根本干不动,只有微孔电火花加工能稳定批量产出,良品率还高。 第三个就是医疗器械领域。微创外科手术器械的窄缝刃口、骨科植入物的多孔支撑结构,精度要求高,材料又特殊,EDM是目前性价比最高的加工方案。 说实话,我前两年去东莞参观一家做高端汽车模具的工厂,人家车间里慢走丝EDM的数量比CNC还多,当时确实挺惊讶的。原来高端制造里,这个“老工艺”才是隐形的台柱子。
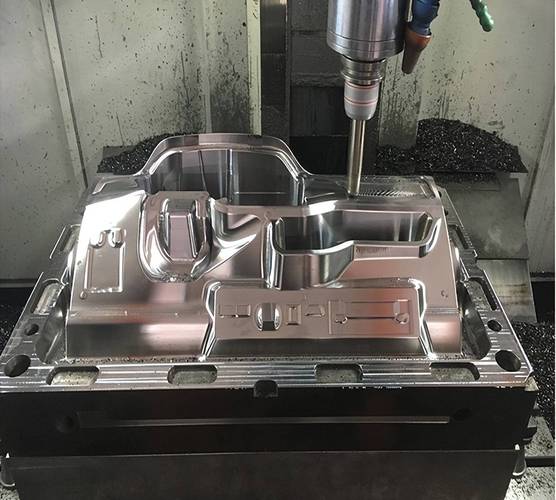
电火花加工生产的高精度汽车注塑模具型腔实拍
💡 给新手提个醒,几个常见的坑千万别踩: ❗ 加工前一定要确认工件导电性,不导电的普通陶瓷、塑料,常规EDM加工不了,别白白浪费时间装夹。 ❗ 厚度1mm以下的薄工件加工,一定要把脉冲电流调小,电流太大很容易烧穿变形,我刚入行的时候就烧废过一块进口硬质合金板,心疼了整整一周。

电火花加工(EDM)最新的行业变化有哪些?

电火花加工(EDM)最新的行业变化有哪些?
别以为EDM是几十年的老工艺就没进步。这几年行业变化真的挺大。 首先就是自动化结合,现在珠三角长三角的高端加工厂,很多都把多台EDM连成了无人值守自动化线,夜里不用人上班,机器自己干,精度稳定性比十年前人工操作好太多,成本也降下来了。 然后就是复合加工机床普及,现在很多新机都是铣削+电火花复合,一台机器上完成两道工序,省去了多次装夹的误差,精度更高,效率也提了不止一点。 还有就是微细电火花加工的进步,现在国内已经能稳定做精度1μm以内,直径十几微米的微孔,给半导体封装设备加工零件都完全够用,放在十年前,这种活儿只能进口,现在咱们自己的EDM就能搞定。 不过话说回来,EDM也不是万能的。它的加工效率天生比传统切削低,所以适合小尺寸、高精度、难加工的活儿,大批量的简单标准件,还是交给铣削和冲床更划算,别什么活儿都往EDM上堆,成本扛不住。 ✅ 最后给大家分享两个实用的加工小经验,都是行业内多年试出来的: 1. 加工大深度型腔的时候,一定要调整好定时抬刀参数,排渣不顺畅很容易拉弧,烧坏工件和电极,做好排渣能少出一半的废品。 2. 粗加工用大电流低脉宽,优先提效率,精加工用小电流高脉宽,保证表面质量和精度,这个参数逻辑,大部分场景都适用。 现在高端制造往高精尖走,难加工的材料和结构越来越多,电火花加工(EDM)的作用只会越来越重要,别觉得它老,老工艺一直在进化,一直撑着很多高端领域的底线呢。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):高精度难加工零部件的隐形功臣 https://www.dachanpin.com/a/tg/68483.html

赞 (0)
磨削加工:别只把它当收尾工序,它才是高端制造的精度核心
上一篇 2026-09-01 13:53:27
激光切割在中小钣金厂的落地避坑指南
下一篇 2026-09-01 14:49:33

相关推荐

  • 5G LAN技术:工业现场组网,终于不用再拧网线了?

    跑过几十家制造工厂的现场,最头疼的永远是组网。换个工位,要重新拉网线。刨地、走桥架,停工三天,损失的产能够买十个工业网关。WiFi信号绕不开焊机的电磁干扰,AGV跑到车间死角就断网,停在生产线中间堵路,喊运维跑半天才能救回来。 工业现场组网,旧方案的痛点你中了几个 大部分工厂现在还是两种选择:要么有线工业以太网,要么公共WiFi。有线稳定,但够不着移动的设备…

    投稿 2026-09-29
  • 可编程逻辑控制器(PLC)的魔幻现实主义:从继电器坟场到IT/OT融合的阵痛

    我前几个月去一个老客户现场,那设备都跑了十几年了,继电器柜里吱吱呀呀的,像一群蟋蟀在开会。老板抱怨新增功能太麻烦——我对他说,“换PLC吧,你那套继电器逻辑现在连备件都买不到了。”他却一脸狐疑:“PLC?那玩意儿稳定吗?会不会动不动就死机?”你看,这就是典型的偏见,把二十年前的工控机印象往PLC上套。说实话,可编程逻辑控制器这东西,从诞生那天起,设计理念就是…

    2026-06-30
  • 气动系统:半夜趴窝的自动化设备,问题出在哪?

    上个月半夜两点,产线又停了。气动阀卡死,气缸不动作——操作工给我打电话时,那股子火气隔着屏幕都烫耳朵。说实话,这种场景我见太多了。气动系统嘛,看起来皮实,其实娇贵得很。 很多人觉得,不就是气管接几个阀嘛,能出多大乱子?结果呢,气压波动、水份积聚、密封圈磨损……随便一个都能让你半夜爬起来挠头。但你要是真较真起来,把气路好好捋一遍,能少掉…

    2026-06-04
  • 指尖下的数字精灵:RPA 重构工作图景的温柔革命

    晨光透过写字楼的落地窗,在办公桌的键盘上洒下细碎的光斑。李然指尖悬停在回车键上方,目光却没有聚焦在屏幕里重复弹出的报表窗口 —— 这个月第三十次处理跨系统数据核对,机械的复制粘贴动作早已让指尖生出麻木的惯性。直到上周,IT 部门同事带来一个名为 “数字助手” 的程序,灰色图标像只安静蛰伏的小机器人,轻轻点击后,原本需要三小时完成的工作,竟在咖啡氤氲的香气里悄…

    2025-09-12
  • 绿色供应链不是赔本买卖:制造端从上游抠出来的真实利润

    上周去东莞一家做汽车结构件的厂子,老板拉着我吐槽,说去年跟着同行凑热点上绿色供应链,光给供应商做碳排查就花了60多万,到现在连一分钱降本的影子都没见着,最后评审的时候拿不出硬成果,只能把办公室换了LED灯的照片放报告里凑数。你说这冤不冤?真不是绿色供应链没用,是太多人从根上就理解错了——这玩意儿根本不是为了应付ESG报告的面子工程,是真的能把之前藏在供应链缝…

    投稿 6天前

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息