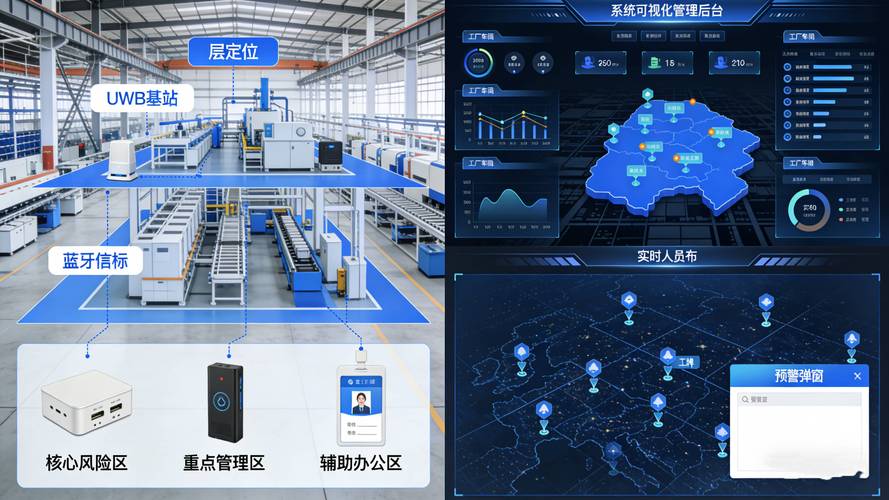
跑过几十家制造工厂的现场,最头疼的永远是组网。
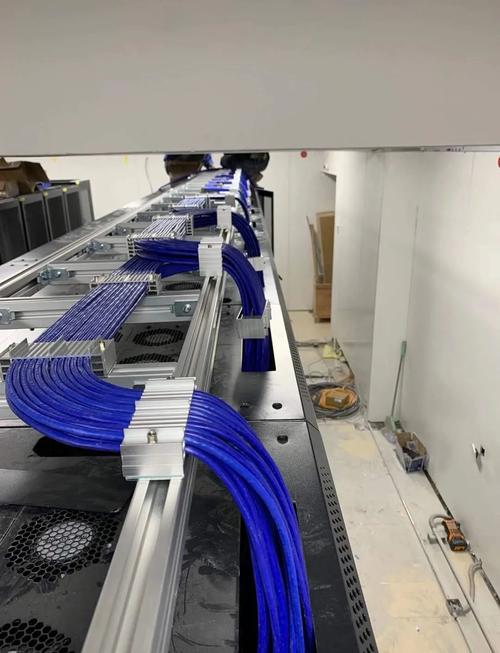
换个工位,要重新拉网线。刨地、走桥架,停工三天,损失的产能够买十个工业网关。
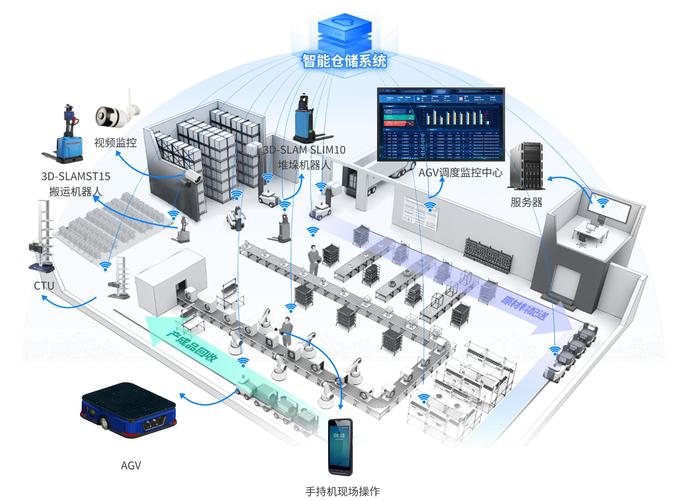
WiFi信号绕不开焊机的电磁干扰,AGV跑到车间死角就断网,停在生产线中间堵路,喊运维跑半天才能救回来。
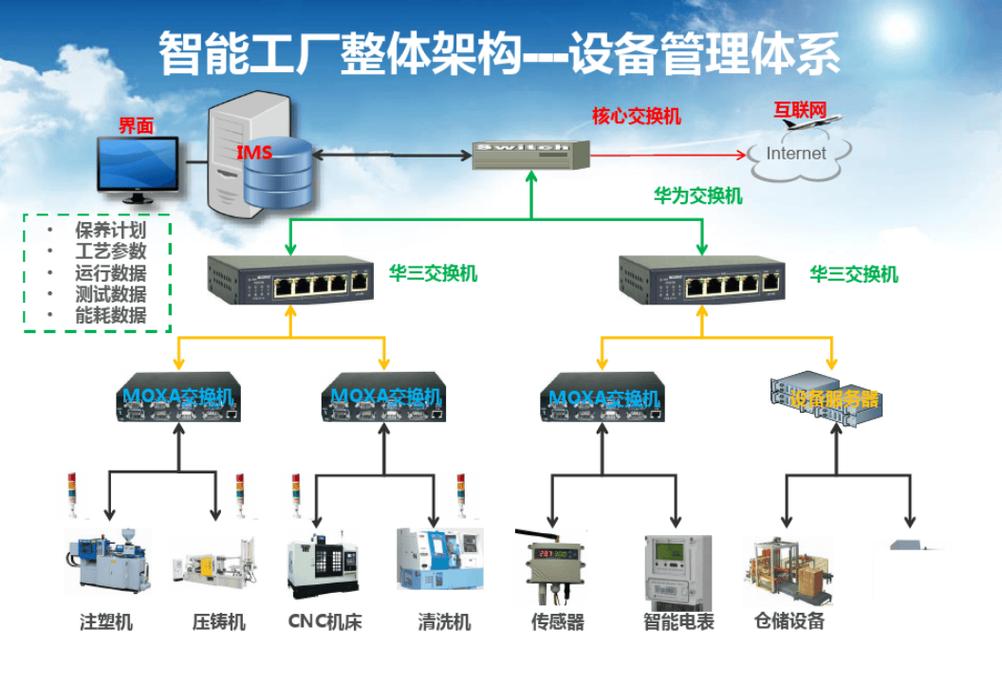
大部分工厂现在还是两种选择:要么有线工业以太网,要么公共WiFi。
有线稳定,但够不着移动的设备。AGV、移动机器人、可换工位的加工设备,只要动位置,有线就得跟着改。现在都喊柔性生产,上个月换了三次产线,光布线成本就花了十几万,说出来都是泪。
WiFi呢?移动性解决了,稳定性一言难尽。漫游切换的时候,动不动就丢包,视觉检测拍出来的图片传一半断了,机器人定位偏个几毫米,生产出来的零件直接报废。
说实话,我见过不少厂长,为了组网的事掉头发。
问:很多人只听过运营商给连锁门店用的5G LAN,工业场景用的5G LAN有啥不一样?
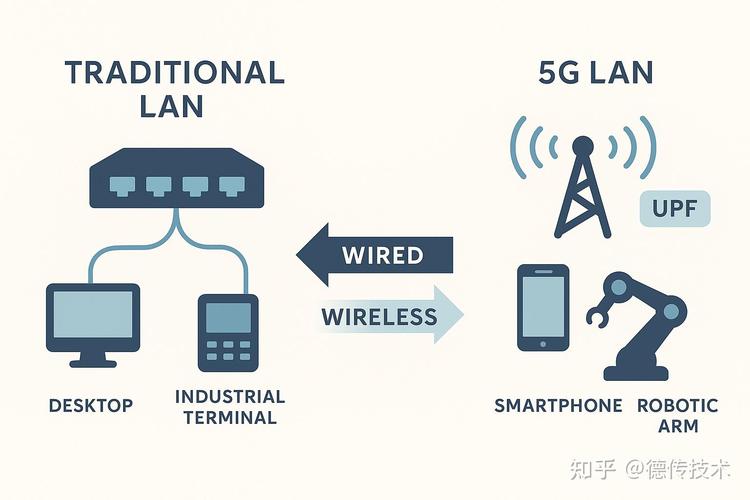
答:差得远了。运营商的5G LAN是跨区域的广域网组网,把不同城市的门店连进同一个局域网。工业用的5G LAN是本地厂区的局域二层组网,所有工业终端直接在同一个二层网络通信,不用经过三层路由转发,不仅延迟低,而且老设备不用改IP、不用改配置,插上网模组就能用,太省心了。
核心优势三个,全踩中工业现场的需求。
✅ 二层原生组网,适配存量工业设备
大部分早年的工业PLC、传感器,只支持同网段通信,搞三层路由还要改配置,对工厂运维来说太麻烦。5G LAN天然就是同一个二层广播域,设备接进来就能通,不用改任何原有配置。
✅ 漫游零丢包,移动设备稳得一批
AGV集群跑全场,切换5G基站的时候,业务中断时间不到10毫秒,人眼根本看不出来,更不会出现断网停车的问题。这个指标,WiFi6到现在都做不到。
✅ 授权频谱抗干扰,复杂电磁环境也能扛
工业现场到处是大功率电机、焊机,开放频段的WiFi动不动就被干扰。5G用的是运营商授权频谱,资源独占,干扰比WiFi小一个数量级,稳定性拉满。
问:现在工业以太网也有无线版本,WiFi6也在推工业级的,5G LAN的不可替代性在哪?
答:看你要什么。如果是固定工位的设备,有线工业以太网当然够用。但如果是要经常换产、有大量移动终端的柔性产线,你算算成本:挪一次有线工位,人工加材料少说大几千,5G LAN只要把终端挪过去,不用动任何网络,成本几乎为零。工业WiFi6就算是工业级的,还是用开放频段,干扰问题解决不了,碰到大点的车间,漫游还是卡。说白了,5G LAN就是给柔性生产量身做的,对吧?
说实话,我这两年见过不少踩坑的项目,不是技术不行,是思路错了。
❗ 不要一上来就全厂区改造
很多工厂听了厂商忽悠,一下子把整个厂区的网都换成5G LAN,花了大几百万,结果大部分固定工位根本用不上这个特性,钱打了水漂。正确的思路是先挑场景:AGV集群、柔性可重构产线、移动检测机器人这些场景先上,跑通了再逐步扩展,风险小很多。
❗ 不要用公网5G LAN凑数
一定要做
,UPF部署在厂区里,数据不出厂,不仅延迟低,还满足数据安全的合规要求。我去年碰到一个汽配厂,图便宜用了运营商公网的5G LAN,结果高峰期延迟跳到上百毫秒,AGV跑起来走走停停,最后又花了几十万改本地专网,太亏了。
💡 现在最新的落地实践,国内头部的新能源电池厂,新建的PACK柔性产线,已经全用5G LAN替代有线组网了。换产品型号调整产线布局,原来要三天,现在不到半天就能搞定,产能弹性直接提升了40%多,这个提升是实打实的。
柔性生产不是喊口号,是要从底层的网络开始改。原来的组网方案,都是为固定产线设计的,跟不上现在多品种小批量的生产需求。5G LAN技术不是什么天上掉下来的黑科技,就是刚好解决了工业现场这么多年没解决的老问题。
感兴趣的,不妨找个小场景先试一把,试过就知道有多香了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:5G LAN技术:工业现场组网,终于不用再拧网线了? https://www.dachanpin.com/a/tg/70235.html