铣削加工:老手才懂的精度提升与避坑技巧

干机械加工这行,铣削是绕不开的核心工序。 见过太多新手拿着顶级设备出废品,也见过小作坊老司机用旧铣床干出精度0.01的活儿。这里的门道,真不是书上那点参数能讲完的。

为什么你的铣削加工总是崩刀、尺寸飘?

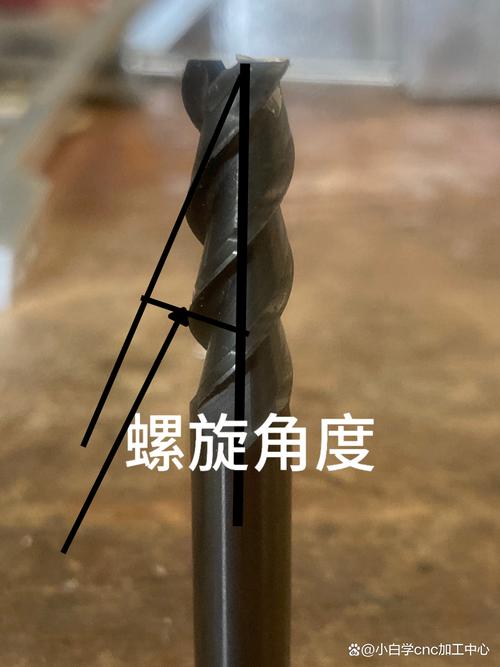
刚入行的师傅最爱犯的错,就是贪快。为了赶工期,一刀下去切十几个毫米,进给拉满,看起来效率高,不到半小时刀崩了,工件废了,亏的是整个工单的钱。 很多人说我刀买的是最贵的进口刀,怎么还崩?刚好这里很多人问,顺道整理成问答: 问:我用的都是一线品牌硬质合金铣刀,加工普通45钢为什么还频繁崩刃? 答:大部分问题根本不出在刀上,出在刀的选择和参数不匹配。粗加工你非要用4刃平铣刀,刃多了排屑空间就小,切下来的铁屑堵在容屑槽里挤着,不崩刀才怪。粗加工选2刃或者3刃,排屑顺,刀的寿命能翻一倍。还有人喜欢把刀悬伸拉得很长,就为了够到深腔,悬伸每长1毫米,刀具晃动的幅度就翻好几倍,不崩才是怪事。
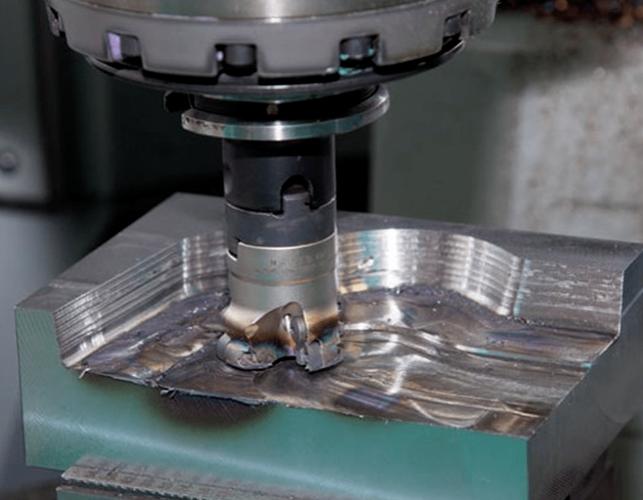
数控铣床铣削加工崩刃失效刀具实拍
数控铣床铣削加工崩刃失效刀具实拍
再讲第二个常见问题,薄壁件变形,也有人问: 问:我铣削加工薄壁铝合金件的时候,铣完尺寸总是飘,侧壁变形能差出去0.2毫米,换了好几个夹具都没用,该怎么办? 答:别上来就想着换设备做专用工装,很多时候改下加工顺序就能解决,还不用多花钱。别对着一个面一直铣,用分层对称铣削,两边均匀去余量,应力释放均匀了变形自然小。要是壁特别薄,还可以在薄壁背面粘热熔胶,固化之后刚性直接上去,铣完之后把零件扔热水里泡两分钟,热熔胶自己就掉了,一套下来成本不到十块钱,比做几万的工装划算太多。

2024年工厂端最新的铣削加工实践升级

别总抱着十年前的老经验不放,现在行业里的变化真的不小。 原来模具行业,型腔淬火之后都是上磨床手工修,现在大部分规模厂都换成高速硬铣削了,用CBN涂层铣刀直接对淬火后的HRC60模具钢进行铣削成型,表面粗糙度能稳定到Ra0.8,效率比磨床快三倍还多,省了磨床的工序和人工,一个月就能多接好几个单子。 还有五轴铣削的普及,原来中小厂觉得五轴太贵玩不起,现在国产五轴的价格已经降到二三十万,很多做汽配模具、无人机结构件的小厂都上了。五轴联动铣削加工复杂曲面,不用多次装夹,精度比三轴加回转台高一个档次,还能加工整体结构件,不用拼接,强度提升不是一点半点。
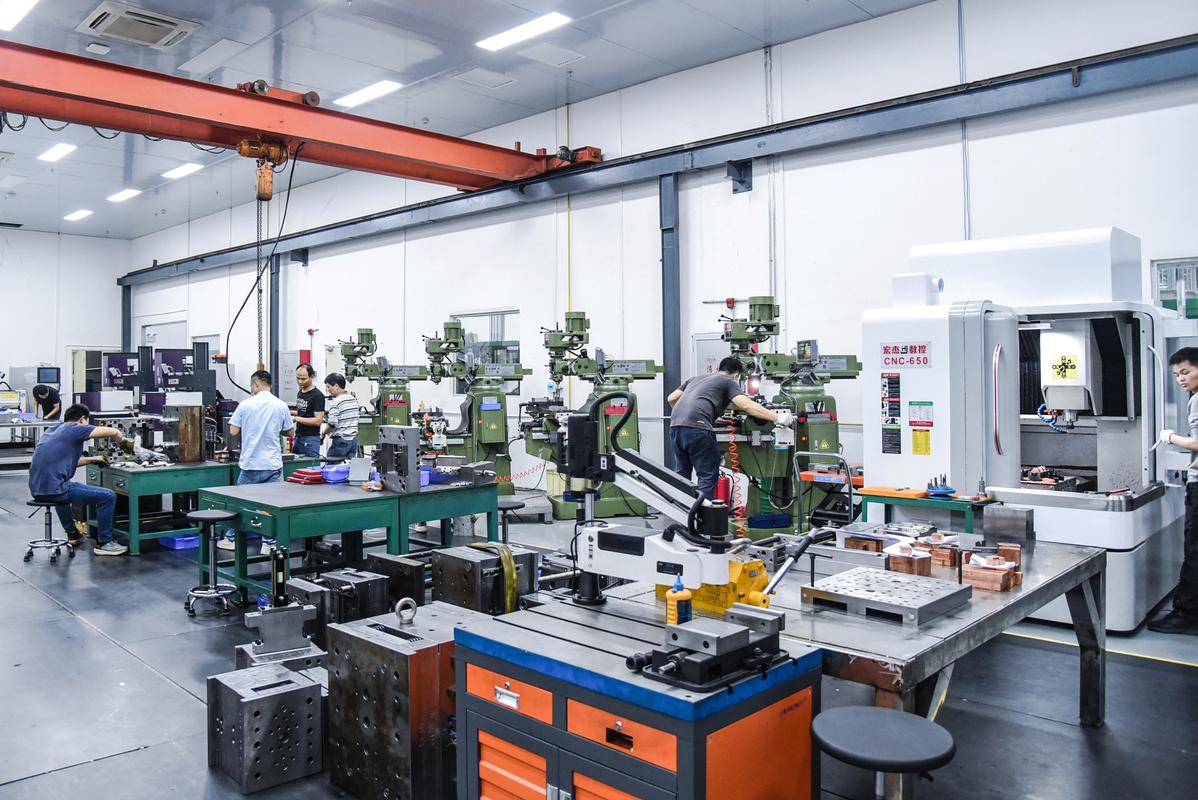
国内模具厂高速硬铣削加工生产现场实拍
国内模具厂高速硬铣削加工生产现场实拍
不过话说回来,新设备也要配新方法,很多厂买了五轴,还是用三轴的老思路编程,刀路排得一塌糊涂,最后干出来的活还不如三轴,回头说五轴不好,纯粹是人的问题,对吧?

老手私藏的铣削精度提升小细节

老手私藏的铣削精度提升小细节
老手私藏的铣削精度提升小细节
💡 换刀必试切。哪怕你带对刀仪的数控铣床,对完刀也要找块废料走一刀量一下尺寸。我亲眼见过干了十年的师傅偷懒,对刀差了0.12毫米,整批五十多件航空零件报废,直接赔了几十万,连年终奖都搭进去了。这个懒,真偷不得。 💡 顺铣逆铣看机床,不是死规矩。很多书上说顺铣好,那是给间隙小的新机床说的。你那台用了十几年的老铣床,丝杠间隙磨得快有一个毫米了,顺铣会让刀直接扎进去,分分钟崩刀,这种情况老老实实用逆铣,稳得多。新机床预紧到位,那肯定用顺铣,表面质量好,刀具寿命也能长两成。 ❗ 切削液别乱凑活。加工铝合金你用切削油,肯定粘刀,排屑还不顺,换乳化液或者半合成,立马就好。加工钛合金、高温合金你用普通乳化液,刀具磨损快得离谱,必须用极压切削油,不然不到一百件刀就废了,算下来反而更贵。 说实话,铣削加工这活儿,真的没什么神秘的。拼的从来不是谁的设备贵,是谁能把每一个小细节抠到位。干的多了,试错多了,你自然就摸出属于自己的门道了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老手才懂的精度提升与避坑技巧 https://www.dachanpin.com/a/tg/68609.html

赞 (0)
机械加工(切削):干了二十年磨刀师傅才肯说的稳赚细节
上一篇 2026-09-04 01:02:54
车削加工:老师傅压箱底的高精度加工避坑指南
下一篇 2026-09-04 01:52:01

相关推荐

  • O2O:连接线上线下的商业变革引擎

    O2O 即 Online to Offline,是一种将互联网平台与线下实体服务深度融合的商业模式。这种模式的核心逻辑在于通过线上渠道完成流量聚集、信息展示、交易支付等环节,再引导用户前往线下享受实体服务或体验,最终实现线上线下资源的高效协同。从餐饮外卖的即时送达,到生鲜电商的次日自提,再到家居服务的上门安装,O2O 早已渗透进日常生活的每一个缝隙,悄然改变…

    2025-09-22
  • 工业执行机构:现场选型与运维的踩坑实录

    我跑工业现场跑了快二十年,见过近百条生产线因为一个不起眼的执行机构停摆,损失上百万的都有。很多人觉得控制系统才是生产线的大脑,值得花大价钱堆配置,执行机构就是个跑腿的,随便买就行。真的错得离谱。 重新认识工业现场的执行机构 很多人一提到执行机构,第一反应就是阀门上的电动头。其实不对。从自动化流水线的伺服推杆,到盾构机的液压调节缸,再到新能源电池生产线的定位夹…

    投稿 2026-08-23
  • 制造企业提能源效率:不是省钱,是换活下去的门票

    我上个月跑了珠三角三家五金制造工厂,最大那家的老板拉着我看新改造的空压机系统,算下来半年省出八十万电费。我当时听完真的吓一跳。谁能想到,原来看不见的能耗漏损,堆起来就是一辆宝马五系的钱。 为什么现在能源效率成了制造企业的命根子? 去年原材料疯涨,工业电价波动大,很多工厂接订单算来算去,原材料钱加人工钱,剩不下几个子,一不小心就亏。追根溯源,百分之八十的情况,…

    投稿 2026-09-05
  • RPA:重塑工作流程的智能助手,你了解多少?

    当我们在日常工作中反复处理数据录入、报表生成、邮件发送等重复性任务时,是否曾想过有什么工具能替代这些机械操作,让我们将更多精力投入到更具创造性的工作中?RPA(机器人流程自动化)正是为解决这类问题而生的技术。它通过模拟人类在计算机上的操作行为,按照预设规则自动执行一系列重复性、规律性强的业务流程,不仅能提升工作效率,还能减少人为操作带来的误差,成为近年来企业…

    2025-09-13
  • 计算机视觉(CV)落地工业:从理想主义到现实世界的血肉搏斗

    你试过在实验室把模型调到99.9%,兴冲冲搬到产线,结果第一天就漏检了五个零件吗?——这事我真干过。而且还不是一次两次。每次都觉得是算法不够好,调参、换网络、甚至重标数据,折腾两周,回头发现:相机支架松了。就一个螺丝。多讽刺。计算机视觉(CV)在工业界,从来不是干净的数学问题,它是光、灰尘、振动、操作工那随手一放的工件,混在一起的泥潭仗。 理想很丰满:实验室…

    2026-06-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息