车削加工:老师傅压箱底的高精度加工避坑指南

干机械这行,谁没栽过车削的坑? 很多年轻工程师刚进厂,满眼都是五轴联动、3D打印,觉得车削加工是爷爷辈的手艺,没什么技术含量。 扯呢。 没有车削打基础,哪来的高精度回转零件?航天发动机的轴、汽车的曲轴、液压系统的活塞杆,哪个离得开车削?

为什么说现在的车削加工早就不是你印象里的“手动推车刀”了?

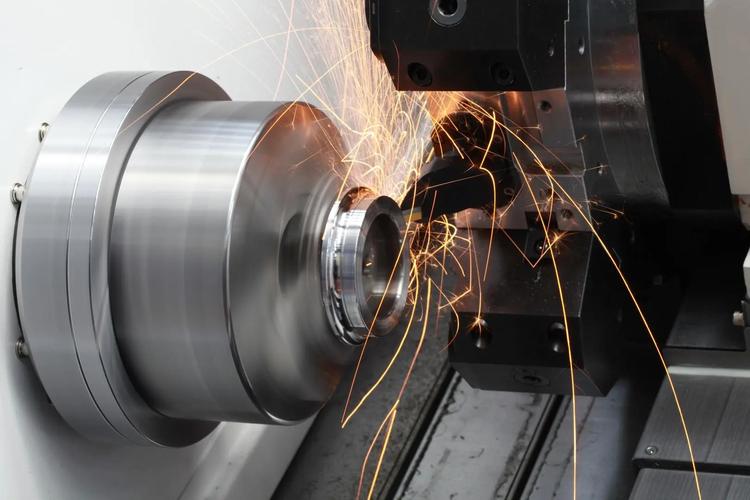
现代数控车削加工车间生产现场
现代数控车削加工车间生产现场
三十年前干车削,靠的是老师傅眼好手稳,精度全靠手感卡,干一个IT6级的活就得吹半天。现在不一样,数控车削普及快三十年,就连小加工厂都用上了带动平衡的高速主轴,精度稳定到IT3级都不是新鲜事。 问:车削加工只能做回转类零件吗? 答:传统认知里确实是,但现在主流的车铣复合加工中心的车削工位,早就拓展了应用边界,带斜面凸台的液压阀壳体、带异形槽的电机端盖,粗精车外圆内孔之后直接在同一工位完成铣削钻孔,不用换夹转线,累计误差直接降了一半还多。当然,目前车削的核心应用还是轴、盘套这些回转类零件,这根基本身就足够重要。 问:普通数控车和车铣复合的车削加工,成本差多少适合选? 答:这得看批量和精度要求。单件小批量打样,普通数控车的加工成本只有车铣复合的三分之一不到,设备闲置的成本摆在那,没必要动大设备。批量超过50件,对精度一致性要求高的话,车铣复合省下来的换夹、运输、对刀时间,能很快把设备差价抹平,合格率还能涨5到10个点,怎么算都划算。

高精度车削加工最容易踩的三个坑

干了快二十年车削,见过的废件能堆一整个仓库,总结下来,90%的报废都不是设备不行,是人没注意细节。 ✅ 坑一:刀具悬伸过长 说实话,很多新手为了够到深孔内腔,刀杆伸出来比说明书要求长了快一倍,切削的时候抖得像筛子,车出来的表面波纹能当防滑垫用,粗糙度直接差三个等级。但凡能换短一点的刀杆,就别贪长,记住了。 ✅ 坑二:毛坯余量留错 图省事一刀拉完粗精车,要么余量太大振刀崩刃,要么余量太小没车掉毛坯硬皮。你试试干铸钢毛坯,刀头蹭一下表面氧化硬皮,直接崩一个小口子,接下来车出来全是刀痕,废了。粗车留0.3到0.5mm给精车,是多少年试出来的黄金比例。 ✅ 坑三:卡盘夹紧力不对 夹软铝、紫铜这种软材料,力大了直接把外圆夹变形,卸下来量圆度直接超差一倍。夹淬硬钢粗车,力小了那可是会飞件的❗那可不是闹着玩的。 💡 小技巧:加工薄壁软材料的时候,加一层开口铜衬套分散夹紧力,能解决八成的夹紧变形问题,亲测有效。
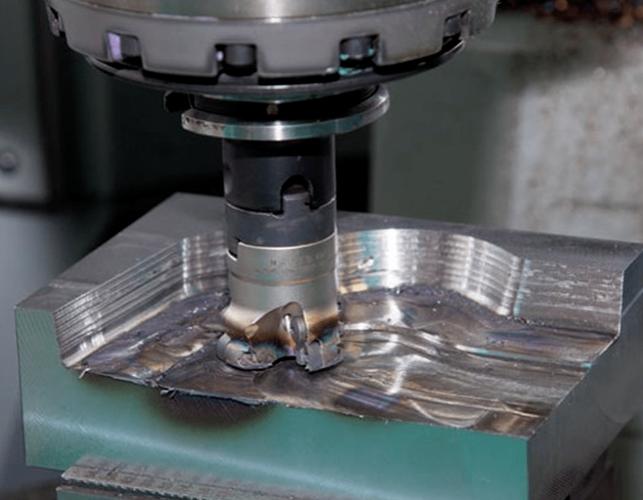
车削加工振刀产生的波纹零件表面特写
车削加工振刀产生的波纹零件表面特写

2024年车削加工的最新实用升级方向

2024年车削加工的最新实用升级方向
2024年车削加工的最新实用升级方向
别觉得车削是老技术就没新东西,最近这两年行业里的新玩法,能直接降本提效,很多厂已经吃上红利了。 第一个就是高压内冷普及。现在新出的数控车,基本都标配70bar以上的高压内冷,干钛合金、高温合金这些难加工材料的时候,高压水能直接把切屑冲断,不会缠在工件上刮花已经加工好的表面,刀具寿命还能涨一倍多。 第二个就是高速车削代替磨削。以前只有加工淬硬钢才会用高速车削,现在不少做汽配、电机的厂,干铝合金轴类零件,直接开1200m/min以上的线速度高速精车,出来的粗糙度能稳定到Ra0.2,直接省掉后续外圆磨工序,单位成本直接降15%到20%,爽得不行。不过话说回来,你那台服役十几年的老数控,主轴动平衡早就不准了,就别勉强玩高速,开八千转抖得能移位,得不偿失对吧? 第三个就是新刀具涂层的应用,现在最新的AlTiSiN涂层,加工高温合金和淬硬钢的寿命,比传统的AlTiN涂层长两倍还多,虽然单支刀贵了三成,但算上换刀时间和合格率提升,批量生产还是赚的。 干车削这行,玩的就是抠细节。差个0.1mm的余量,差几厘米的刀杆伸长度,出来的活就是天差地别。把这些小细节抠明白了,你的活就是比别人漂亮,钱也赚得比别人多。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:老师傅压箱底的高精度加工避坑指南 https://www.dachanpin.com/a/tg/68610.html

赞 (0)
铣削加工:老手才懂的精度提升与避坑技巧
上一篇 2026-09-04 01:27:31
磨削加工:高精度制造最后一关的那些坑与新解法
下一篇 2026-09-04 02:16:32

相关推荐

  • 传感器技术:工业智能制造的隐形神经,聊聊落地避坑干货

    我干工业现场调试快二十年了。上个月跑珠三角一个汽配厂看新上的自动化线,老板拍着千万级的设备吐槽,花了大价钱上数字化管理,结果OEE还是卡在八成上不去,良率波动一直压不下来。你猜问题出在哪?九成是传感器出了问题。很多工厂老板搞升级,把钱都砸在机器人、PLC、MES系统上,愣是把最核心的感知环节给忽略了。 为什么传感器技术是现在智能制造的隐形卡脖子点 所有的智能…

    投稿 2026-09-05
  • 李阿姨的智慧社区生活记

    李阿姨搬进阳光家园小区已有三年,最近半年,她总跟老姐妹们念叨,这小区好像越住越 “贴心” 了。以前买完菜拎着大包小包往家走,到了单元楼下还得腾出手找钥匙,有时候东西多,钥匙串半天掏不出来,急得满头汗。现在不一样了,她只要对着单元门口的屏幕笑一笑,门就 “咔嗒” 一声开了,省事又省心。 那天早上,李阿姨像往常一样去小区门口的超市买鸡蛋。刚走到超市门口,就看见老…

    2025-08-28
  • 像素里的诗行:那些会呼吸的游戏世界

    指尖划过屏幕的瞬间,黑白棋子如水墨般晕染融合,光明与黑暗在棋盘上完成无声的对话。这不是美术馆里的静态画作,而是《同一个世界》用代码编织的解谜诗行,每个翻转动作都在诉说跨越维度的哲思。游戏从未喧哗,却让无数玩家在寂静中听见心灵的回响,这正是诗意游戏独有的魔力 —— 用交互打破艺术与生活的边界,让虚拟空间生长出可触摸的情感。 《同一个世界》的美学体系藏着东方禅意…

    2025-09-23
  • 计算机视觉(CV)落地工业的十年:那些踩过的坑和意外的收获

    先泼瓢冷水——工业现场没有万能视觉系统。干这行越久,越发现教科书里的完美案例跟实际产线上的状况比,简直……没法比。 相机选型:别被参数表骗了 分辨率和帧率?那只是入场券。真正要命的是动态范围。去年有个项目,检测金属件表面拉丝瑕疵,销售推荐的一款500万像素CMOS相机,实验室里好好的,一上产线直接抓瞎——环境光稍有波动,过曝和欠曝来回跳。最后换了款CCD,像…

    投稿 2026-08-03
  • 制造执行系统(MES):别选看起来很美实则没用的系统

    我见过太多工厂花几百万上制造执行系统(MES),最后落得个天天要人补数据,设备状态还是摸不清,报表全是错漏。 白扔钱。 为什么很多工厂上MES都达不到预期? 不少老板的逻辑很简单:我已经上了ERP管供应链和财务,补个MES就是全链路数字化了。说实话,完全搞反了定位。ERP管的是“你要做什么”,是顶层的计划。制造执行系统(MES)管的是“你实际做成了什么”,是…

    投稿 2026-10-03

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息