柔性制造系统(FMS):为什么它才是中小批量工厂转型的破局点

很多制造老板最近都在犯愁:投了自动化,还是赚不到钱。订单越拆越小,换产越来越勤,工人一半时间都在调机,产能上不去,成本下不来。

别被概念忽悠了:柔性制造系统(FMS)根本不是大厂专属

圈里聊起FMS,十个老板有八个会说:那是千亿车企、航空大厂才玩得起的东西,我们小厂哪碰得起? 这话放在十年前,没错。放在今天,早就过时了。
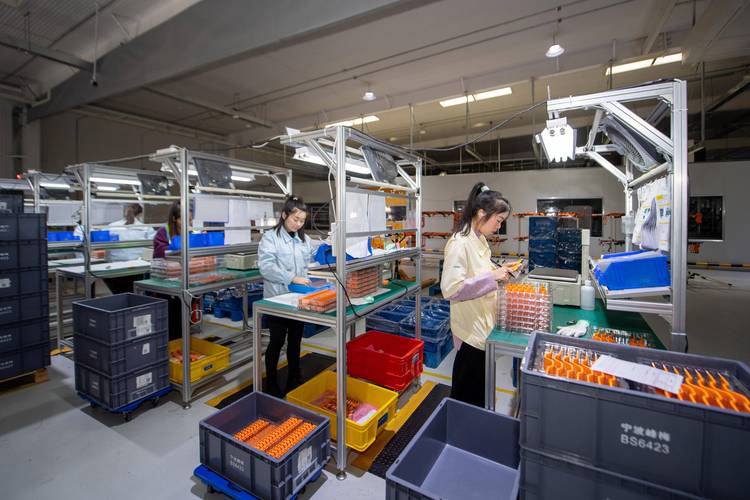
中小型汽配厂柔性制造系统FMS生产现场
中小型汽配厂柔性制造系统FMS生产现场
说实话,我见过去年东莞一家做医疗器械零部件的工厂,50多个人的规模,改造一条柔性制造系统(FMS)线,才花了不到180万。换产时间从原来的3.5小时直接压到8分钟,产能翻了一倍还多,14个月就收回了成本。 很多人的认知还停留在十年前,真的该更新了。 问:FMS和我们常说的普通自动化生产线到底有什么区别? 答:普通自动化线是“死”的,只能固定生产一两款产品,换款就得拆工装、改程序,折腾好几天,损失大半天产能。柔性制造系统(FMS)是“活”的,从物料输送到机床加工、成品检测,全流程通过中央控制系统统一调度,只要导入新零件的加工程序,AGV自动完成工装夹具更换,整个过程几乎不用停线,完美适配现在越来越多的多品种中小批量订单。 问:那什么样的工厂适合上柔性制造系统(FMS)? 答:如果你工厂接的订单,单批次从三五件到两三百件,产品种类超过二十种,换产每个礼拜都要来个三五次,那太适合了。反过来你要是只生产一款标准紧固件,一年出几百万件,那普通自动化线足够用,没必要花这个钱。

柔性制造系统(FMS)落地最容易踩的三个坑

见过太多工厂,上FMS之前雄心勃勃,做完之后一地鸡毛,不是技术不行,是踩了不该踩的坑。 ❗ 第一个坑:贪大求全,一上来就要搞全工厂无人化 很多老板觉得要上就上最好的,一口气投几个亿,把所有生产线都换成全新的FMS,结果很多功能一年用不了两次,现金流直接被拖垮,本来赚钱的工厂反而被拖死。我见过最可惜的一家浙江汽配厂,原来年利润三千多万,折腾完全工厂FMS,欠了快两个亿,最后卖身还债。 ❗ 第二个坑:忽略工艺基础,只堆设备不梳理数据 买了最先进的数控机床,进口AGV,顶级控制系统,结果自己工厂产品的工艺流程都没理清楚,不同产品的工装编号、加工顺序全是乱的,系统调度起来一团糟,原来一天出100件,上了FMS只能出80件,尴尬不? ❗ 第三个坑:不养自己的运维团队,全靠供应商 项目做完供应商撤场,出点小问题就没人能修,打电话喊人要等两三天,一条线停三天,损失几十万,够给三个工程师发一年工资了。💡记住:哪怕全包给供应商实施,也要派两个自己的技术跟着全程盯,全程学,这点投入绝对不能省。
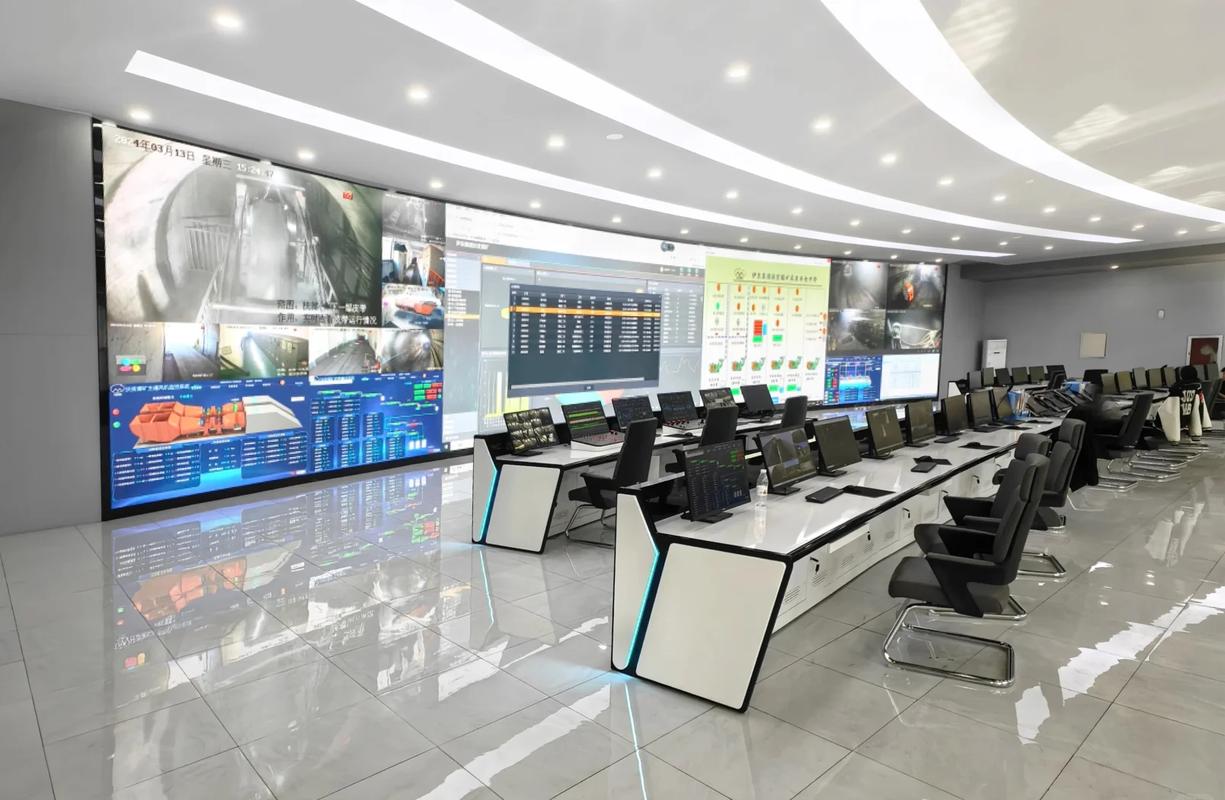
柔性制造系统FMS中央控制调度室实拍
柔性制造系统FMS中央控制调度室实拍

2024年FMS新趋势:轻量化改造才是破局关键

2024年FMS新趋势:轻量化改造才是破局关键
放在前几年,做FMS基本都是新建整线,从设备到系统全换,门槛高,投入大。现在不一样了,行业里最火的玩法是旧设备改造,做模块化的柔性制造系统(FMS)。 大部分工厂本来就有能用的数控机床,只要给旧设备加联网模块,梳理工艺数据,再配上模块化的AGV输送线和一套适配规模的中央调度系统,就能拼出一套完全能用的FMS,整体成本比新建整线低至少60%。 我上个月去深圳宝安看一家做消费电子结构件的工厂,原来8台旧的三轴机床,原来3个工人管1台,换产一次两个多小时,改造完之后,1个工人管8台,换产只要10分钟出头,人力成本直接降了70%,产能翻了两倍,老板笑的合不拢嘴。 不过话说回来,也不是所有旧设备都能改。机龄超过15年,控制系统早就停产找不到配件的,核心部件还是得换,提前一定要找有经验的工程师上门评估,别上来就瞎拆瞎改。 现在还有个新方向,就是柔性制造系统(FMS)对接工业互联网平台,所有设备的开工率、良品率、订单进度实时同步到老板手机上,排产自动优化,还能预判设备故障,把非计划停线率降了快一半,真的是实打实的收益。 现在制造业的订单逻辑早就变了,原来那种一款产品卖十年,一次做几十万件的好日子,大部分细分行业都没了。现在客户要的就是快,就是多款式小批量,你做不了,别人能做,订单转头就走。柔性制造系统(FMS)不是什么炫技的概念,就是帮你接住这些碎订单,活下去,赚更多钱的工具而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:柔性制造系统(FMS):为什么它才是中小批量工厂转型的破局点 https://www.dachanpin.com/a/tg/68691.html

赞 (0)
为什么现在国产高端制造离不开计算机辅助工程(CAE)?
上一篇 2026-09-05 06:04:49
制造企业选仓储管理系统(WMS),别踩这三个看不见的坑
下一篇 2026-09-05 06:29:12

相关推荐

  • 钣金加工降本提效:那些工厂不会主动说的实操细节

    上周去东莞一家给新能源车企做配套的钣金厂聊,老板拍着桌子说,去年一年纯靠抠钣金加工的细节,多赚了快八十万。 没人会跟你说,现在行业里活下来还能赚钱的厂,没有一个是靠傻接大单堆出来的,全是在每一块钢板、每一道工序里抠出来的利润。 为什么说钣金加工的利润全藏在细节里 卷成这样的行情,你去看报价,大部分常规钣金件的报价,只比原材料成本高15%到20%,去掉水电人工…

    投稿 2026-09-21
  • 工业仪表选型避坑指南:老工程师的血泪总结

    干了二十多年仪表,现在每次去项目现场,看到那些装错、选错、用错的工业仪表,还是忍不住想骂人。不是仪表不行,是太多人根本不看工况就瞎搞。说实话,工业仪表这玩意儿,水比想象中深得多——尤其是现在智能化、数字化一波接一波,很多人连基础都还没搞明白,就急着上所谓的“工业4.0方案”。结果呢?钱花了,数据还更烂了。❗ 我写这篇文章,不是要给你上理论课(那种书网上大把)…

    投稿 2026-08-06
  • 物料需求计划(MRP):别把它当库存工具,它是生产排程的核心骨架

    很多工厂老板一提到物料需求计划(MRP),第一反应就是:那不就是算要进多少料的表格吗?很多工厂用了好几年MRP,天天抱怨不准,缺料还是缺,呆滞还是堆。说白了,就是把好东西用错了地方。对吧? 为什么九成中小工厂都用错了物料需求计划(MRP) 我见过太多工厂,把物料需求计划(MRP)当成了高级库存台账用。录完BOM往系统里一扔,出什么采购订单就按系统给的来,错了…

    投稿 2026-09-07
  • 工业自适应控制:为什么它能搞定传统PID搞不定的工业痛点?

    很多工厂控制精度上不去,能耗降不下来。问题出在哪?不是操作工不努力。是控制逻辑太老了。传统的固定参数控制,碰到点波动就歇菜。这几年工业自适应控制火起来,不是没道理的。 传统工业控制到底卡在哪了? 我们接触最多的传统控制,就是PID。PID简单可靠,对付工况稳定、线性度好的场景没问题。可现在制造业是什么情况?多品种小批量换产越来越频繁,原料成分波动大,设备用几…

    投稿 2026-09-18
  • 增强现实(AR)辅助装配:车间里的魔法还是噱头?

    上个月在苏州一家工厂,我亲眼看到一个小伙儿戴着AR眼镜拧螺丝。说实话,一开始我是不信的。三年前我就在展会上见过类似Demo,那时候光定位校准就得折腾二十分钟,戴久了头晕目眩。但这次——啧,完全被教育了。他拿到的那个航空插头,线序复杂得像蛛网,眼镜直接把每一根线的走向投在实物上,连剥线长度都标出来。我站在旁边看了十分钟,人家没翻一次图纸,没查一次手册。 这就是…

    投稿 2026-08-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息