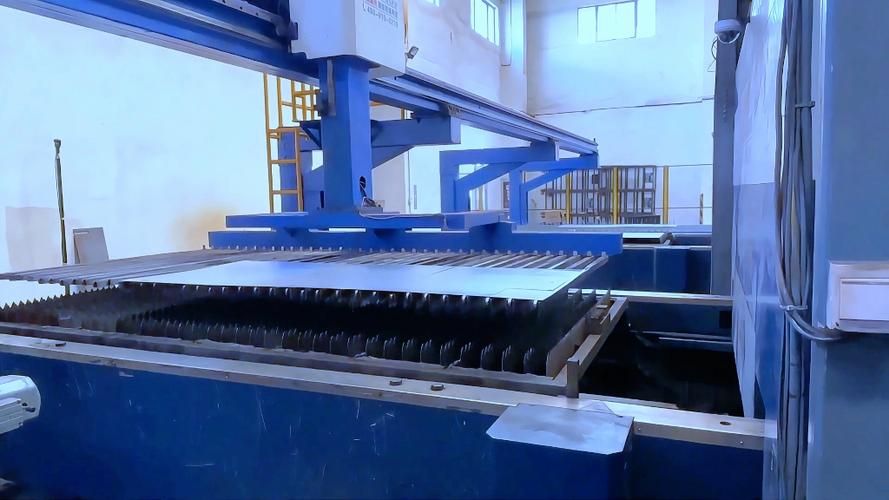
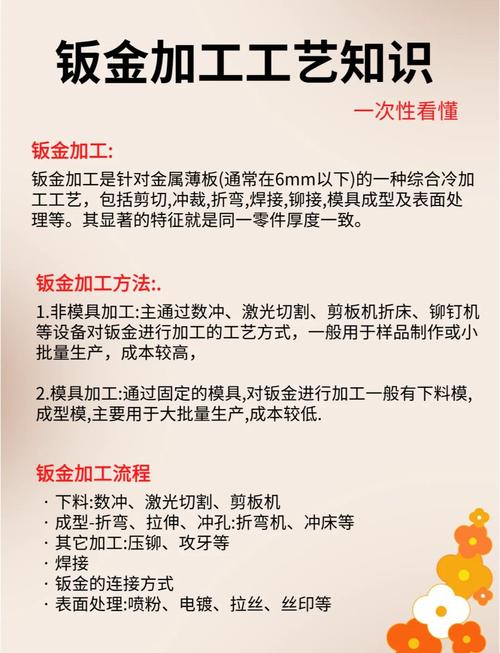
上周去东莞一家给新能源车企做配套的钣金厂聊,老板拍着桌子说,去年一年纯靠抠钣金加工的细节,多赚了快八十万。
没人会跟你说,现在行业里活下来还能赚钱的厂,没有一个是靠傻接大单堆出来的,全是在每一块钢板、每一道工序里抠出来的利润。
卷成这样的行情,你去看报价,大部分常规钣金件的报价,只比原材料成本高15%到20%,去掉水电人工厂房,稍微浪费一点,直接就亏了。
很多厂老板天天喊没单,其实真不是没单,是接的单一半利润都被浪费吃掉了。下料多裁两公分,折弯调刀废半小时,焊接错尺寸回炉重造,一块板的利润就没了。
问:很多小钣金厂说,我就接散单,排料优化费那功夫不值得,是这样吗?
答:真不是。我见过一家10台数控冲的小厂,原来每月余料废料卖出去是一万两千多,上线了自动排料软件之后,余料利用率提了12%,每月光省下的原材料钱就快三万,软件钱三个月就赚回来了。散单怎么了?散单单多,零件杂,积少成多啊。
别小看那百分之几的利用率,一年下来,就是十几万几十万的纯利润。
💡 第一,余料分类管理,不是乱堆。
很多厂都有存余料的习惯,但是大部分都是往角落一堆,要用的时候找半小时,找到还锈得不能用,最后还是当废品卖,等于白存。正确的做法是按厚度、材质分框,贴好二维码,入个简单的库存表,下次接小尺寸零件,直接调余料用,不用开新整板,这一块就能省不少。
💡 第二,折弯工序的换刀效率,别忽视。
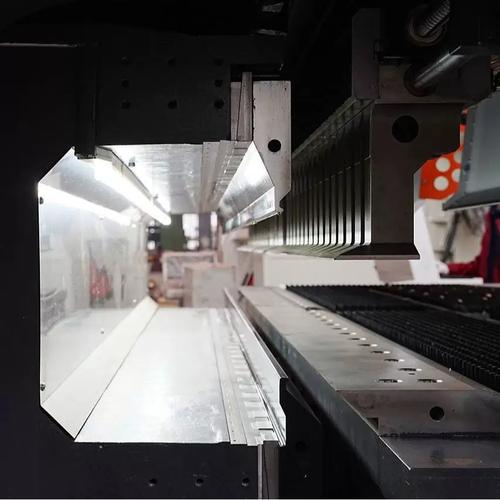
老厂大部分都是师傅手动换刀,换一套刀少则十分钟,多则半小时,一天换个三四套,大半个工作日就没了。说实话,现在哪怕是旧折弯机,加个半自动换刀改造,几万块就能搞定,最多半年就能回本。省下来的时间,多接两单不好吗?
❗ 这里提个醒,别盲目追求全自动化,适合你的单量才是最好的。
💡 第三,外包表面处理一定要做抽检。
百分之八十的中小钣金厂都不自己做喷粉电镀,都是外包。很多厂就是外包出去就不管了,等到组装的时候才发现色差、掉漆、厚度不够,退回去重做,耽误交期还赔违约金,成本一下子就上去了。固定两三家靠谱供应商,每批抽测附着力和厚度,花不了十分钟,省下一堆麻烦。
问:现在设备厂商都在推激光切割,说要替换数控冲,是不是小厂不上激光就活不下去?
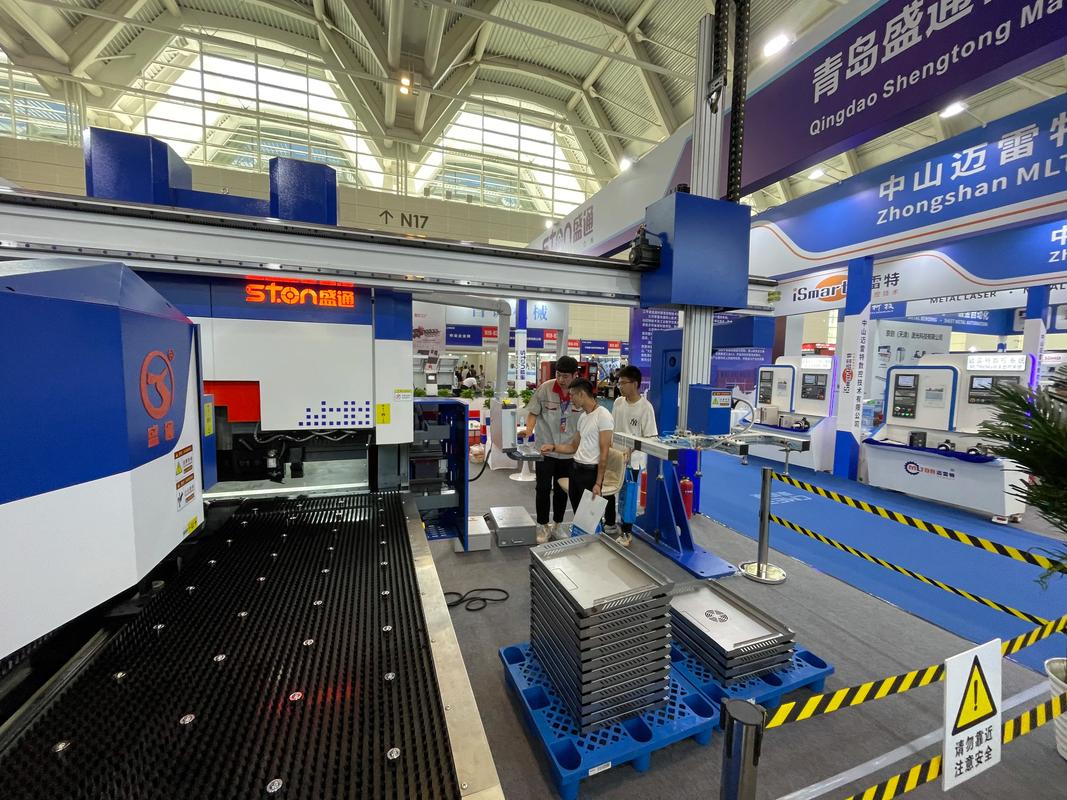
答:完全不对。激光切适合厚板、复杂图形、小批量定制,精度确实高,但是做批量薄板零件,数控冲的速度比激光快三倍不止,成本还低一半都不止。我见过一家专做配电柜外壳的厂,两台用了十年的旧数控冲用到现在,比换了激光的厂赚的还多。核心看你接的什么单,别听人忽悠盲目上设备,背一堆贷款,最后赚的钱全还利息了。
这两年新能源储能、户用光伏、汽车充电桩爆火,这些领域对钣金结构件的需求,比原来的传统领域大太多,而且利润也比普通散单高5到10个点。但是要求也严,比如储能柜的钣金,要求防水等级IP54以上,焊接缝不能有漏点,整体折弯精度要控制在0.1mm以内,很多原来做普通机箱的厂转过来,因为精度达不到,拿不到资质,白白看着单跑了。
提前半年把设备校准,把工艺标准提上去,把质量管控做好,比你到处找关系抢单有用多了。
说实话,很多人说钣金加工是夕阳行业,赚不到钱。我不这么看。只要工业还在,只要还有人做设备、做结构件,就离不了钣金加工。赚不到钱的从来不是行业,是抱着十年前老思路不肯改的人。
不过话说回来,改也不是瞎砸钱乱改,从一块下料的余料抠起,从一道换刀的时间省起,一点点攒起来,就是你比别人多出来的利润。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工降本提效:那些工厂不会主动说的实操细节 https://www.dachanpin.com/a/tg/69758.html