很多制造企业老板都有这个困惑。
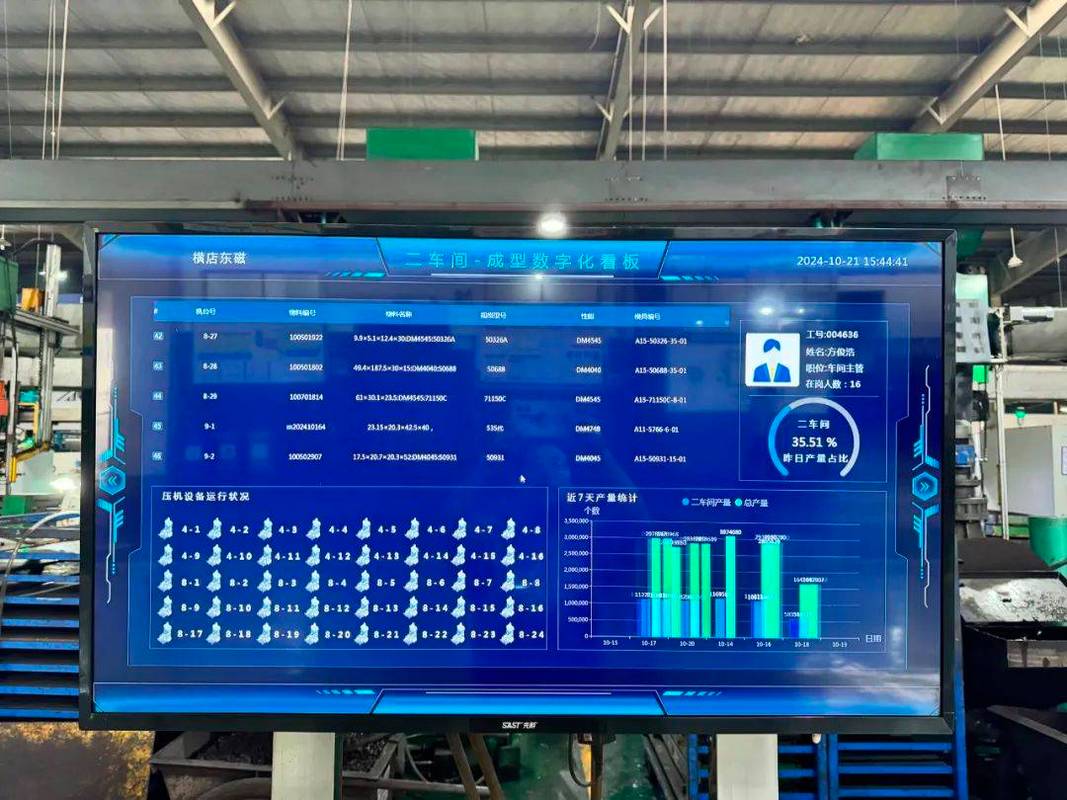
买了上百万的数字化设备,上了MES系统,生产线不良率还是忽高忽低,一批货交出去,说不合格就是一整箱,退回来重造的钱,赚的利润全赔进去了。
说白了,你没控住过程。
很多人听过统计过程控制(SPC),也花了钱上系统,最后做成了摆设。
我跑过不下四十家大中小制造企业,见过最多的情况就是:上线SPC之后,只要求工人把每天的测量数据输进去,系统自动出一张控制图,存在服务器里,客户验厂的时候拿出来给人家看,验完就锁起来。
说白了就是花冤枉钱买了个自动画图的工具,太可惜了。
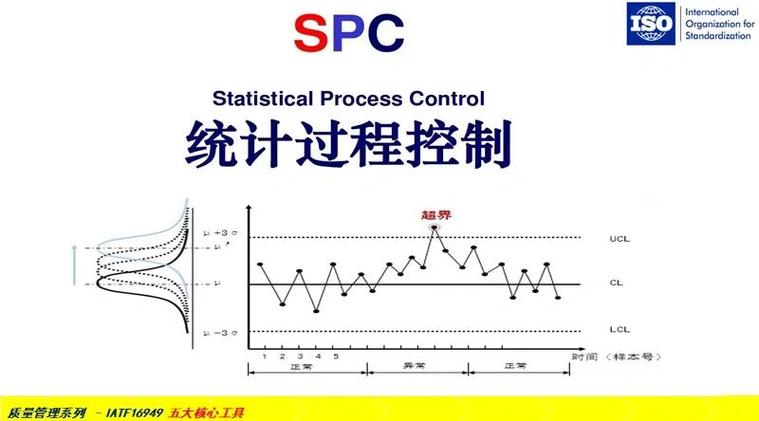
SPC的核心,从来都不是出报表,而是预防。是在不良品还没产生的时候,就看出过程的异常波动,提前调整,把问题掐死在摇篮里。
问:是不是只有大批量流水线生产才需要做统计过程控制(SPC)?
答:完全不是。现在国内制造行业,多品种小批量的订单占比早就超过七成了,很多工厂一条线一天换三四次款都是常态。最新的统计过程控制(SPC)方案早就适配了小批量生产场景,短程SPC算法可以用极少的样本计算出稳定的控制限,哪怕你一单只做几十件,照样能做过程监控。反而小批量生产出不良的单位成本更高,更需要提前预警,一单报废就是十几万的损失,亏不起。
我之前遇到过一个做军工配套的小厂,原来就是靠老师傅手感调机,一批活做完挑出不良,推完SPC之后,异常预警提前了整整12小时,半年下来不良损失降了快一半。
问:我们工厂都是人工测尺寸,数据不准,还能用统计过程控制(SPC)吗?
答:当然能用。说实话,这个世界上根本就不存在100%精准的测量数据,哪怕是进口的全自动三坐标,也存在设备误差。SPC管控的是
,不是单个数据的绝对精准。只要你的测量系统是稳定的,误差是固定的,哪怕整体偏个0.01mm,照样能从数据变化里看出异常。你要是一直等“完美的自动测量数据”,那永远也推不动SPC落地,亏的还是你自己。
💡 第一,只控关键特性,不要什么都控。很多工厂上来就要把所有尺寸所有参数都录入SPC,结果工人工作量翻了三倍,怨声载道,最后干不下去。真正正确的做法,只抓那些影响产品功能、符合客户强制要求、涉及安全的
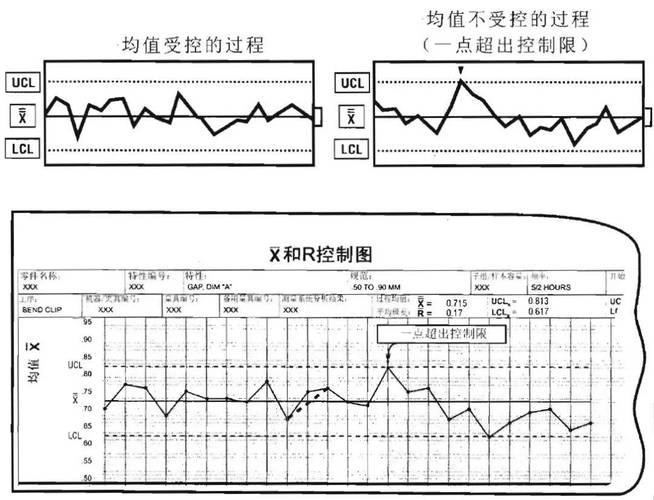
规格限是什么?是产品合格不合格的底线,超过这个线就是不良。而控制限,是过程本身固有波动的范围。哪怕所有数据都在规格限里面,只要有数据跑出控制限,就说明过程已经出现了异常波动,再不调,下一步就是出不良。
💡 第三,异常必须响应,预警必须处理。很多工厂SPC出了异常,没人管,放着等着出不良,那你上SPC干嘛?SPC要求的就是,只要预警出来,十分钟之内必须有人去查原因,刀具松了紧一下,温度不对调一下,花个十分钟,避免几百上千块的损失,这生意怎么算都划算。
放在五年前,很多工厂做SPC还要工人手工录数据,慢,还容易错。现在不一样了,IoT设备普及,大部分新机床都带数据接口,SPC系统直接对接设备,加工过程中的尺寸、温度、刀具磨损数据自动采,根本不用人工碰。异常直接推送到工段长的手机上,不用盯着大屏看,干活的时候该干嘛干嘛,出问题了自然有人提醒。
珠三角有个做新能源汽车结构件的工厂,去年刚改完SPC,原来他们都是按固定加工次数换刀,加工500件就换,不管刀具还能不能用。现在用SPC监控刀具磨损的趋势,快到磨损极限了再换,一把刀具平均多做80件,刀具成本直接降了17%,还从来没因为刀具磨损出过不良。你说香不香?
不过话说回来,SPC也不是万能的。你工厂连基本的5S都做不好,夹具天天晃,设备半年没保养,那SPC也救不了你。它是给你已经稳定的过程锦上添花,帮你把隐形的波动变成看得见的预警,把事后救火变成事前预防。
现在制造业利润这么薄,省下来的就是赚的。与其花大价钱搞那些花里胡哨的概念,不如先把统计过程控制(SPC)落地,三五个月就能看到真金白银的收益,这不比什么都强?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造企业降本提效利器:统计过程控制(SPC)落地避坑指南 https://www.dachanpin.com/a/tg/68769.html