
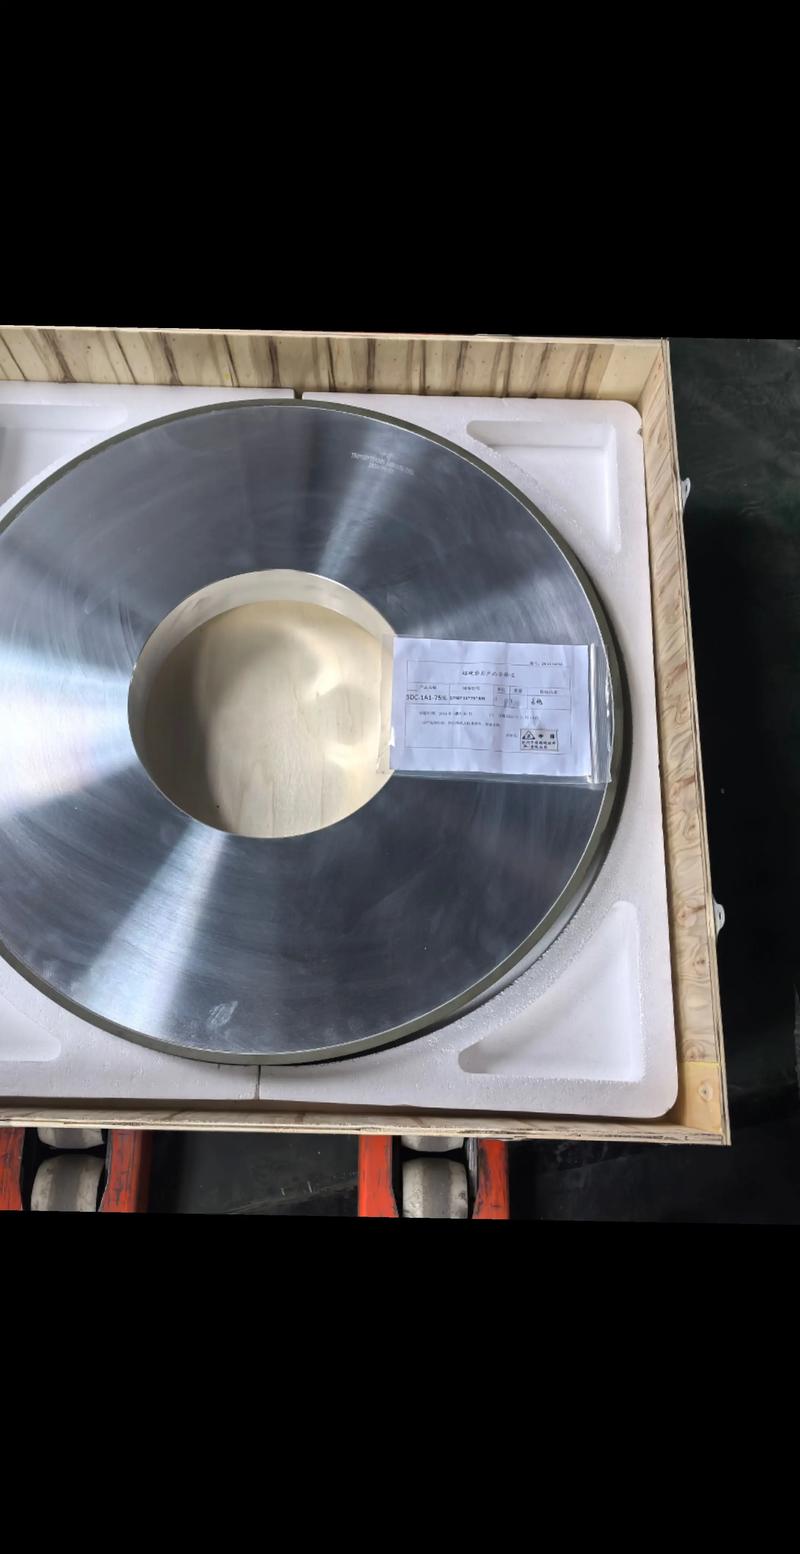
磨削加工:那些老师傅绝不会告诉你的精密细节

说实话,我干了二十年机械加工,每次看到有人把磨削当粗活随意搞,血压就上来。磨削不是“蹭一蹭那么简单”,它是精密制造的灵魂。 尺寸偏差就几微米,表面粗糙度要Ra0.1,你拿个普通砂轮瞎转能行? 先泼盆冷水:很多工厂还在用十几年前的磨削参数,砂轮快磨平了都不修整——结果呢?工件表面发蓝、裂纹暗藏,一上测试台就废。可悲的是操作工还以为是自己“手感不对”。
精密磨床加工高端轴承 砂轮与工件间冷却液雾化

砂轮:看上去都一样,其实天差地别

你随便打开一个淘宝店,砂轮琳琅满目,白刚玉、铬刚玉、CBN……选哪个?不少采购员只看价格,图便宜。结果磨硬质合金时效率奇低,还烧伤。去年有个客户哭诉,用错砂轮导致一批模具钢表面软点,直接报废好几万。我问他知不知道CBN砂轮虽然单价贵,但寿命长五倍,他愣了一下。 这里有个血泪教训:磨削钛合金必须用碳化硅或CBN磨料,因为钛的导热性差,容易粘屑。如果用氧化铝砂轮,磨削区温度飙升,工件表面氧化层能毁掉整个疲劳强度。 话说回来,砂轮也不是越硬越好。磨软材料得用硬砂轮?错!磨软钢反而要用硬度偏软的砂轮,好让磨钝的磨粒及时脱落,露出锋利的新棱角。这叫做“自锐性”,可惜很多人一辈子不明白。 💡 小建议:定期用金刚石滚轮修整砂轮,别等它失去形状再动手。修整一次,精度回升,省掉的废品钱够你请客好几顿。

磨削液:冷却还是润滑?这是个哲学问题

磨削液选型看似简单,实则陷阱重重。有人把切削液拿来当磨削液用,结果泡沫满天飞,机床生锈。正确的磨削液必须兼顾冷却、润滑、清洗和防锈。尤其高速磨削,液流压力不足会导致磨削区瞬间干磨,工件表面出现烧伤斑——这种暗伤,超声波探伤都未必查得出。 ❗ 别迷信“水基就是环保”。水质硬度高的地区,水基液容易析出皂垢,堵塞砂轮气孔,反而造成磨削力飙升。我们车间曾因此烧掉三根主轴,后来改用低泡半合成液,并加装过滤系统,才彻底解决。
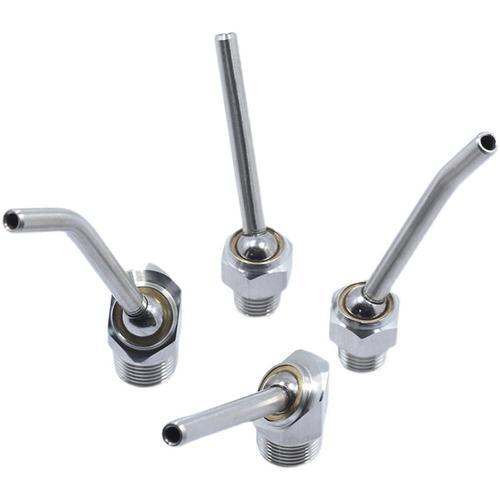
磨削加工中冷却液喷射工件与砂轮 清晰可见高压喷嘴
最新趋势是微量润滑(MQL)技术:用极少的植物油雾化喷入磨削区,既减摩又冷却,近乎干切,省去废液处理麻烦。但要注意,MQL对砂轮和工艺参数极其敏感,没经验别自己瞎调。

常见致命误区——QA问答

问:磨削为什么经常出现表面螺旋纹?是机床问题吗? 答:一半是砂轮不平衡或钝化引起的振动,一半是进给参数不匹配。我发现很多操作员喜欢“猛进给、大深度”,以为快,结果振动加剧,螺旋纹深度大到吓人。对策:精细修整砂轮,做动平衡;减少一次磨削深度,增加光磨次数。要是还不行,查查顶针孔或者中心孔是否清洁,那个小细节坑过无数高手。 问:工件磨削后尺寸超差,但测量时冷态是好的,怎么回事? 答:典型的热胀冷缩骗局。磨削热让工件膨胀,当时量着合格,冷却后就缩小。尤其是薄壁件,变形还不对称。解决方法:一是充分冷却,降低温升;二是摸索热态补偿量,比如统计实际收缩量然后在精磨时多进给几微米。没捷径,就是做工艺试验积累数据。智能磨床现在能在线测量并实时补偿,但成本高,普通厂子只能靠人肉经验。

自动化浪潮下,老师傅的手艺还灵吗?

别瞧不起“感觉”。全自动磨削线确实牛,在线量仪闭环控制,精度稳得一批。但碰到异形件、小批量,编程调试半天,不如老师傅手动调几下。不过说真的,自适应磨削技术在发力:声发射传感器监测砂轮与工件接触状态,实时调整进给速度,防止空程浪费时间,也避免过切。这不再是科幻,很多国产高端磨床已经标配。 可我还是担忧:年轻技工不愿钻研磨削原理,只会按按钮。一旦设备异常,束手无策。所以建议企业,自动化与技能传承两手抓,别让“磨削”变成“磨洋工”。 最后,磨削加工从来不是孤岛。它与前道车铣、后道抛光环环相扣。要想产品过硬,得从系统角度优化——比如预留合适的磨削余量,太小磨不出来,太大浪费砂轮和工时。这些琐碎经验,书本不会全教。
智能磨削机器人加工航空叶片 在线测量探针
✅ 总结几点实在的: – 选砂轮别只看价格,看磨料、粒度、结合剂与工件匹配度; – 磨削液管理是隐形利润点,定期检测浓度、pH值; – 忽视振动等于埋定时炸弹,定期检查机床精度和砂轮平衡; – 新技术大胆试,但先拿废件练手。 吐槽归吐槽,每当我看到镜面般光亮的磨削表面,心里还是佩服这工业之美。希望同行们少走弯路,多交流真东西。毕竟,机器的精度,最终反映的是人的严谨。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:那些老师傅绝不会告诉你的精密细节 https://www.dachanpin.com/a/tg/61241.html
赞 (0)
车削加工:别再凭感觉调参数了,这些门道你得知道
上一篇 2026-06-22 05:03:43
智能制造落地实录:数字孪生、工业大脑与那些绕不开的坑
下一篇 2026-06-22 05:40:50

相关推荐

  • 教室里的光:那些藏在课本之外的成长密码

    九月的风带着桂花的香气钻进教室,讲台前的李老师正用粉笔在黑板上写着三角函数的公式,白色粉末簌簌落在她藏青色的外套上。坐在第三排的林晓宇盯着黑板上弯曲的线条发呆,指尖无意识地转着笔 —— 这已经是她第三次在数学课上走神,脑海里反复回放着昨晚妈妈说 “再考不好就别去参加绘画比赛” 的话。教室后排的风扇慢悠悠转着,发出轻微的嗡嗡声,窗外的梧桐树叶被风掀起,光斑在课…

    2025-09-11
  • 机械加工(切削)现场实录:那该死的振纹到底从哪来的?

    干了二十年机加,昨晚又被车间老王头一个电话吵醒——“这活儿又振了!刀片崩了三片,工件快废了!” 我揉着眼,心想:这他娘的,不是参数调调就能完的事。振纹,你越怕它越来。说实话,搞切削的,谁没被这玩意儿折磨过? 振动这头野兽,就藏在你每一次走刀里 机床主轴一响,刀尖刚触到工件,那个高频尖叫就出来了。刺耳。进给刚加上去,活脱脱的镜面突然爬满鱼鳞纹。💢 老板站你身后…

    投稿 2026-07-31
  • 中小离散制造降本增效的工业最佳实践

    我干了快三十年工厂现场管理,见过太多本来赚钱的厂子,死在现场乱七八糟上。 什么才是真正可落地的工业最佳实践 很多人提起工业最佳实践,第一反应就是大厂的数字化展厅、千万级的MES系统、一堆穿西装的咨询顾问堆出来的流程文档。 狗屁。 那是给投资人看的,不是给工厂赚钱的。 问:我们厂子才一百多号人,年产值也就几千万,也能用得上工业最佳实践吗?答:当然能。工业最佳实…

    投稿 2026-09-12
  • 等离子切割:老师傅才懂的实操诀窍与常见误区

    其实说起等离子切割,很多同行第一反应就是“简单粗暴”——通电,引弧,切就行了。但真干起来才发现,处处是坑。我之前带徒弟的时候就反复强调:别把那些理论参数当圣旨,现场条件一变,所有数值都得重新掂量。 割嘴,你换对了吗? 割嘴消耗是运行成本的大头。但是——电极与喷嘴的同心度,有多少人装机时真的拿手电照过?气路稍微有点歪,切割面斜度就出来了,还容易烧坏易损件。说实…

    2026-06-13
  • 快速换模(SMED)实战:我们如何把换线时间从2小时干到15分钟

    那是个周三下午,冲压车间里又堵了。 三台机子停着,操作工老李蹲在旁边抽烟,眼神里写满了“早说了这模具换起来要命”。生产经理急得团团转,因为下一笔订单还有两小时就要装车发运。换模?平均耗时110分钟。这还不算调试、找工具、等天车的时间。说实话,当时我脑袋里只有一个词——SMED。 快速换模,不是新概念了。新乡重夫在丰田捣鼓出来的那套方法,几十年前就传遍了全球。…

    投稿 2026-07-27

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息