最近跑工厂,听得最多的一句话就是“PLC要被淘汰了,边缘控制器才是未来”。
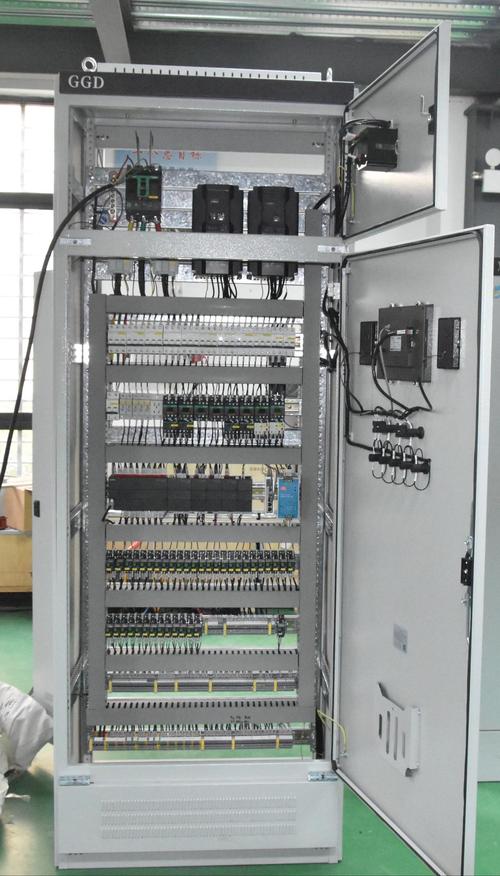
我笑了笑没说话。上个月刚帮东莞一家做新能源电池结构件的工厂调完新生产线,全车间上云,核心控制还是用的12台常规可编程逻辑控制器(PLC),省钱稳定,出问题随便找个电工就能修。
别不信,工业自动化玩了这么多年,能打不死的,都是有真本事的。
从上世纪六十年代诞生替代继电器开始,PLC活了快六十年,什么新概念没见过?工业PC来了它没死,边缘控制器来了它不死,现在AI大模型进工厂,它还是没死。
为什么?核心就一个字:稳。
工业现场的环境有多恶劣?粉尘、油污、电压波动、电磁干扰,换个普通工控机,说不定半年就宕机。可编程逻辑控制器(PLC)从设计开始就是冲着烂环境去的,抗干扰能力拉满,很多工厂的PLC一用就是十年八年不关机,连个报错都没有。
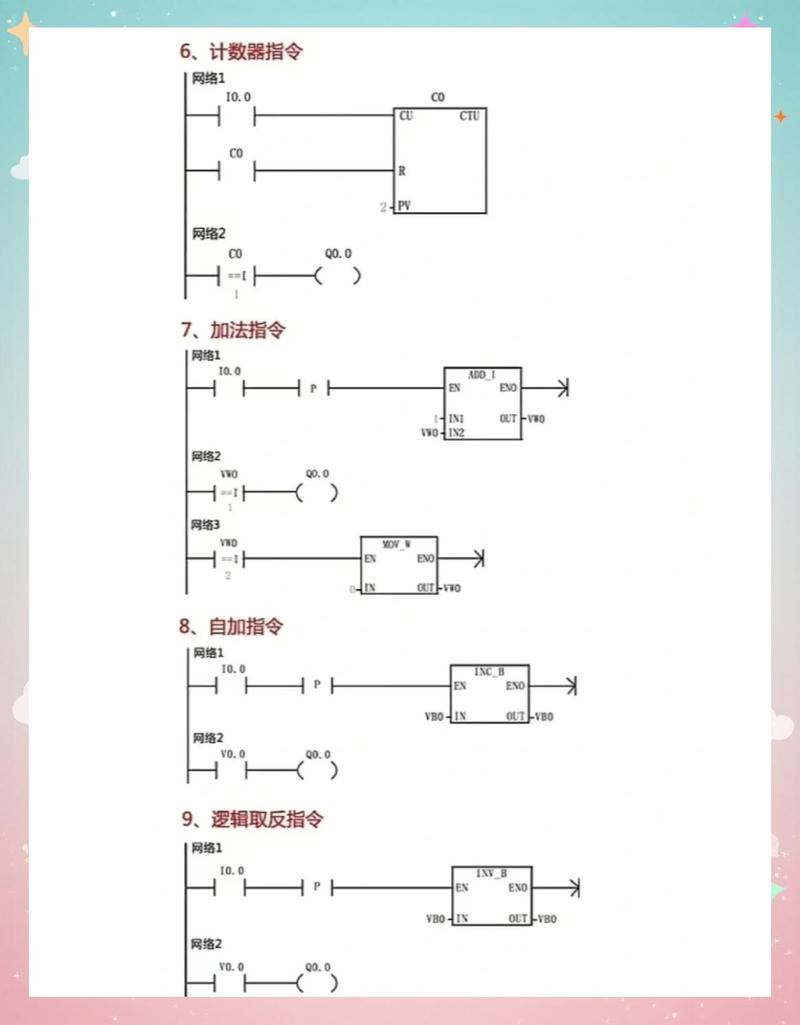
现在的PLC早就不是以前只能做逻辑顺序控制的老古董了。能带高速计数,能做运动控制,能接EtherCAT,能直接连云平台,该有的功能一个不缺。
问:现在很多工厂上MES系统,是不是必须换掉老的PLC?
答:完全没必要。只要你的PLC支持标准Modbus TCP或者PROFINET这类通用协议,加个几百块的网关就能对接MES,哪怕是用了五六年的老PLC,只要没坏,改造起来成本不到换设备的十分之一。我上个月帮佛山一家五金厂改生产线,原来的三菱FX3U好好的,硬被供应商忽悠要换,最后改完省了二十多万,老板请我吃了顿烧腊,香得很。
问:小型加工厂要不要上带边缘计算功能的新型PLC?
答:看你的实际需求。如果只是做分拣、冲压、包装这类固定工序,普通PLC足够用,花那个冤枉钱干嘛?一套带边缘计算的PLC比普通款贵好几千甚至上万,够你付大半年的云服务费了。如果需要实时采集数据做质量分析,那再选带计算能力的新型型号也不迟。
远超需求的型号
很多人觉得留点余量总没错,一步到位省得以后扩,结果一算账,多花了好几万。实际上PLC的扩展模块本来就是用来加的,真的扩产了,加个扩展盒也就几千块,远比对半买一台大点数的划算。
❗ 坑二:忽略
买的时候只看IO点数和价格,回来要接机器视觉、要连机械臂,才发现不支持对应的通讯协议,再加扩展模块不仅费钱,还占控制柜空间,折腾死个人。现在买之前一定要拿设备清单核对一遍协议,别嫌麻烦。
❗ 坑三:贪便宜选小众杂牌
为了省几千块,选了听都没听过的牌子,结果用了半年坏了,找厂家调货要等一周,生产线停一天,损失可能就十几万。哪怕选二线主流国产,也比小众杂牌靠谱,备件好找,售后也能跟上。
不过话说回来,也不是说杂牌一定不能用,一些要求很低的简单设备,比如小输送线,用用也没关系,核心生产线一定要选靠谱的,这个钱不能省。
这两年我最大的感受就是,可编程逻辑控制器(PLC)的门槛越来越低了,玩法也多了。
以前只有大企业才能玩的远程监控,现在新型PLC很多自带云接入,不用额外加网关,几百块就能搞定,小工厂老板拿出手机就能看设备运行状态,设备出问题了直接远程就能改程序,不用等工程师跑现场,省了多少上门费。
💡 还有一个很实用的新变化,就是
真的起来了。
前两年去工博会,国产PLC还只能在低端场景混,今年上海工博会我逛了一圈,好几家本土厂商的新型PLC,性能追得上进口中端产品,价格直接便宜一半,编程软件还全中文,对国内电工太友好了。我今年接触了三个新项目,都改用国产PLC了,跑了大半年没出问题,稳定性完全够打。
还有就是数字孪生预调试,现在很多大厂做新生产线,先在虚拟环境里把PLC程序调试好,再下载到实体设备,一次调试就能搞定,比以前现场改来改去省好几天时间,对赶订单的工厂来说,时间就是钱啊。
说实话,工业这行,从来不是追新就对了。不管是老PLC还是新PLC,能稳定帮你赚钱的就是好PLC。你用PLC遇到过什么印象深刻的事儿?欢迎聊聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC):为什么它至今仍是工业自动化的核心 https://www.dachanpin.com/a/tg/68804.html