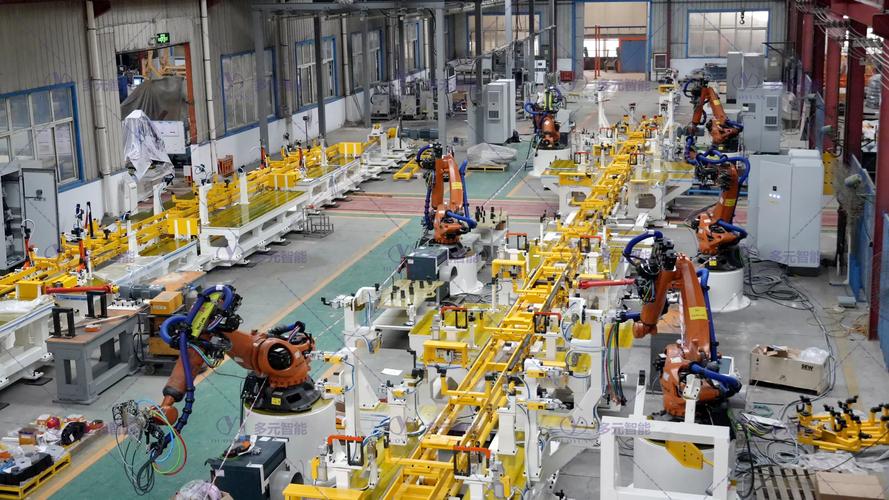
逛过100多家大小工厂,我发现一个很有意思的现象。
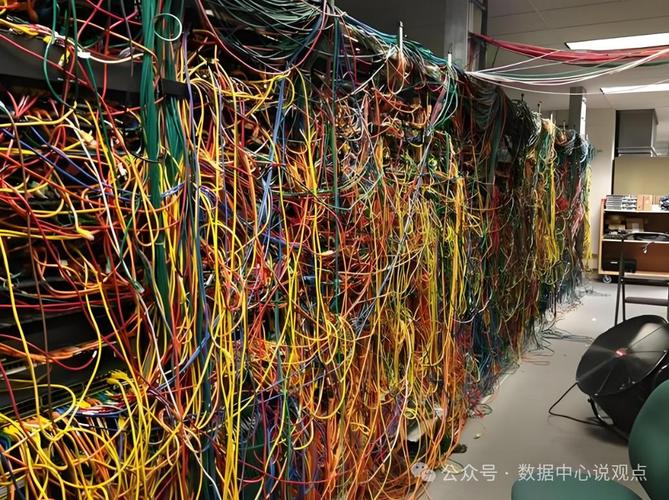
十台八台新设备,联网全靠操作工扯普通网线插WiFi。掉包、延迟、出了错查半天找不到问题。
设备越贵,出一次错的损失越大。
很多人听到工业现场总线,第一反应就是“工业用网线”对吧?不对。
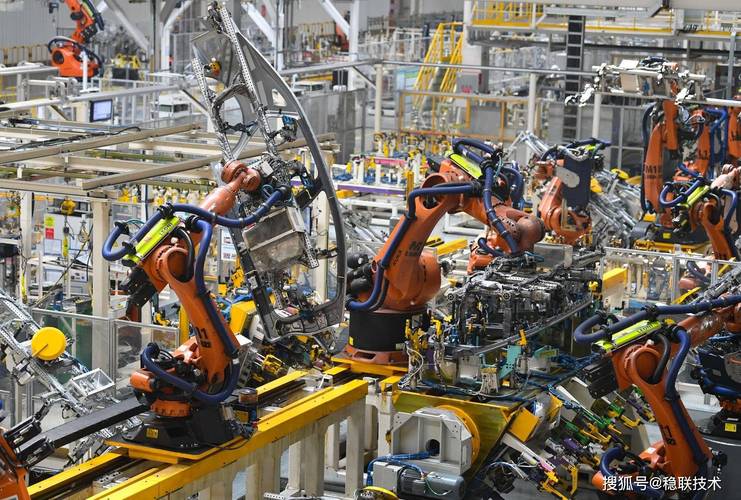
普通以太网是给办公、上网用的,工业现场呢?油污浸泡、机床震动、旁边就是几十千瓦的变频器,电磁干扰能把普通信号搅成一锅粥。更关键的是,工业控制要的是硬实时——汽车焊装线一秒钟焊十几个点,信号晚1毫秒送到,焊点就偏,整个车身都得报废。
工业现场总线就是专门为这种场景造的,从协议到硬件,全都是冲着“稳”来的,抗干扰、固定延迟、丢包重发机制,都是普通网络比不了的。它就是连接所有传感器、控制器、执行器的神经,所有核心控制指令都从这走。
问:现在都讲工业互联网,5G都进工厂了,工业现场总线还有必要存在吗?
答:这个问题我被问了不下十次。5G、WiFi6这些无线技术,用来做数据采集、远程调试太香了,但核心控制环节,没人敢全靠无线。信号被钢板挡一下,被干扰一下,断个几秒,整条生产线停了,损失几万几十万都打不住。现在主流的方案都是:工业现场总线跑核心控制,无线做外围数据采集,混合组网,谁也替代不了谁。
说实话,直到现在,90%以上的量产工业生产线,核心控制还是靠工业现场总线。这个地位,近十年还动不了。
我见太多工厂在这上面交了智商税,总结三个最常见的坑:
❗盲目追新。放着成熟稳定的PROFIBUS、Modbus这些经过几十年验证的总线不用,非要跟风选刚推出的冷门小众总线。出了问题连调试工具都找不到,原厂技术员赶过来都要三天,停工三天损失几十万!
❗图便宜降配置。总线对屏蔽层、线径、接头的要求都是卡死的,很多施工队图便宜,用普通网线代替专用的工业现场总线电缆,一到阴雨天或者旁边开了大功率设备,信号直接乱跳,查都查不出来。
❗不留扩展余量。设计的时候只算了当前10台设备的节点数,没想到两年后扩产加了5台设备,才发现原来选的总线最大支持节点早就满了,只能全部拆掉重新布线,之前花的钱全打了水漂。
问:中小工厂选工业现场总线,哪款性价比最高?
答:完全看你的应用场景。如果是做普通包装设备、小型机床,普通Modbus RTU或者Modbus TCP足够用,成本低,调试简单,几乎所有工控设备都原生支持,出了问题随便找个电工都能修。要是做机器人、汽车焊装、新能源电池生产线这种要求高精度同步控制的,那直接上EtherCAT或者PROFINET,稳定是第一位的,多花的钱很快就能从良品率里赚回来。
不过话说回来,别听销售瞎忽悠什么都上最顶级的方案,适合自己的才是对的。我见过一个几十人的小加工厂,花三倍的钱上了顶级进口总线,其实用起来和Modbus没任何区别,纯纯交了智商税。
这种新一代工业现场总线,一条线就能同时跑硬实时控制和大容量设备数据,直接省了一层布线的钱,还减少了信号干扰。我上个月去常州一家新能源电池配套厂,他们新上的PACK生产线全用的TSN总线,算下来布线成本降了38%,后期维护也简单了不止一点。
还有老工厂改造,现在也不用全部拆掉原来的总线。加个协议转换网关,就能把原来PROFIBUS、Modbus总线上的数据直接转成以太网信号传到工业互联网平台,花很少的钱就能实现设备数据联网,太适合预算有限的老厂改造了。
说实话,很多工厂老板搞智能化,都把钱砸在买新设备、上云平台上,从来没注意过脚下的工业现场总线。可偏偏就是这个不起眼的东西,影响着整条线的良品率和停机时间。我上个月帮宁波一家汽配厂整改了乱成麻的总线系统,改完之后次品率降了1.2个百分点,一年下来省了两百多万的损失,整个改造投入才不到十万。
看不见的地方,才藏着真金白银。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业现场总线:被很多工厂老板忽略的隐形赚钱密码 https://www.dachanpin.com/a/tg/70571.html