制造执行系统(MES):工厂数字化绕不开的落地真相

很多工厂老板来找我,开口就是“我们要上MES,能不能给推荐个靠谱厂商”。 我见过太多砸了几十万上百万,最后系统变成摆设的案例。 大部分情况,不是MES没用,是你从选型到落地,每一步都踩坑了。

为什么近八成中小工厂上制造执行系统(MES)都白花钱

很多人默认,MES就是买个软件装到服务器,招个网管盯着就行。错。 厂商卖货的时候吹得天花乱坠,说什么全模块覆盖,一键实现智能生产,到了工厂,连现有老设备的数据都采不出来,对接个旧系统要收几十万实施费。 说实话,我上个月还给浙江宁波一家做五金汽配的工厂做诊断,他们三年前花了八十多万上的MES,现在全工厂也就办公室会计用来打打完工单,车间里的工人还是拿小本子记工时。 为啥会这样? 问:我们工厂才一百多号人,年产值不到两个亿,有没有必要上制造执行系统(MES)? 答:太有必要,但绝对不要碰那种功能大而全的通用MES。很多小工厂要么图便宜选了免费版,功能砍得只剩个框架,要么贪大找了头部厂商的旗舰款,模块几十上百,操作复杂到研究生都要学一周,工人能肯用才怪。一百人左右的离散制造工厂,先把工单排产、设备数据采集、质量追溯这三个核心模块跑通就行,剩下的功能慢慢迭代,比一开始堆一堆没用的模块强一万倍。
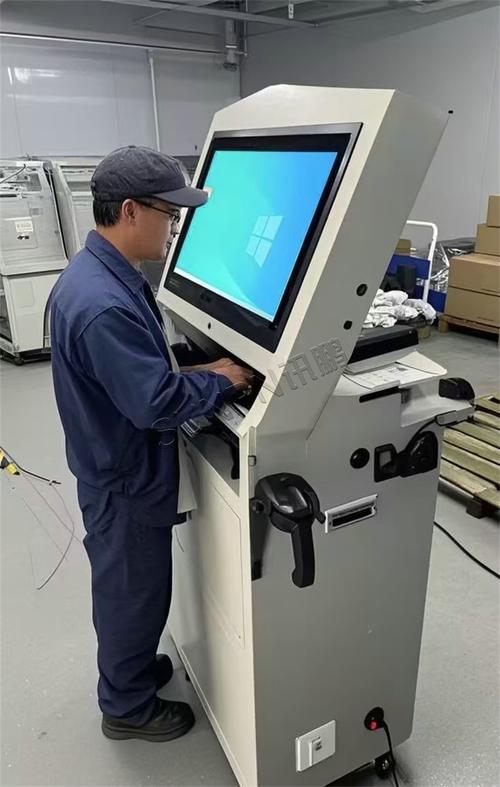
中小机加工车间MES扫码操作现场
中小机加工车间MES扫码操作现场

制造执行系统(MES)真正要解决的三个核心问题

别被那些“降本增效30%”的营销口号忽悠了。MES本质上就是帮你解决工厂最头疼的三个老问题。 💡 第一个,解决“看不见”的问题。 车间里十几台机床,哪台在干活哪台在停机等料,生产主管要绕车间跑大半圈才能统计完,下班报工全是拍脑袋的预估数,老板晚上看的日报,从根上就是错的。MES直接把每台设备的实时状态搬到屏幕上,打开就能看到,不用跑。 💡 第二个,解决“管不住”的问题。 物料领了多少,损耗超了多少,哪个工位堆了半堆没人要的在制品,出了次品是换了原料还是调错了设备参数,全靠班组长记在小本子上,一换新人全乱套。MES把每一步生产数据都绑在工单号上,谁干的,用了多少料,一目了然。 💡 第三个,解决“追不到”的问题。 客户找上门说这批货出了质量问题,你要翻原料批次、生产记录、检验报告,找三天都不一定能对得上,大客户一句话就能把你踢出局。MES只要扫一下产品的批次码,从原料进厂到成品出货全链条数据一秒拉出来,该找谁找谁,该召回哪批召哪批,不会连累整批货。 不过话说回来,最近两年的MES真的比早些年友好太多了。轻量化部署,按模块付费,中小工厂不用一下子掏几十万,两个月就能跑通一条线,这个是之前想都不敢想的好事。
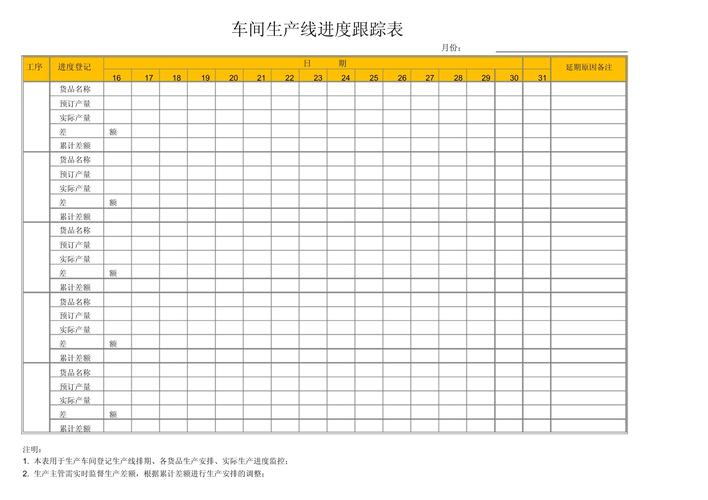
MES生产批次质量追溯查询界面截图
MES生产批次质量追溯查询界面截图
问:制造执行系统(MES)一定要和ERP对接才能用吗?不对接是不是就白装了? 答:完全看你工厂的实际情况。如果你的ERP已经跑顺了,能稳定管采购、库存和财务,那对接了当然最好,不用两边重复录数据,省很多事。但如果你的工厂还在用Excel管库存,或者ERP就是个放在服务器落灰的摆设,那MES完全可以单独先跑核心模块,用三五个月流程顺了,再找厂商对接也不迟。很多厂商一上来就逼着你换了ERP再上MES,本质就是想多卖你一套产品赚更多钱,别被忽悠了。

落地MES的三个避坑准则,都是踩坑踩出来的

落地MES的三个避坑准则,都是踩坑踩出来的
❗ 第一,绝对不要找只卖软件不做行业适配的厂商。 做汽配摩配的离散制造,和做食品饮料的流程制造,生产逻辑天差地别,通用款MES根本套不上。我前年见过一家做中秋月饼包装的工厂,找了个做重型机械加工MES的厂商,改了大半年,排产逻辑完全不对,最后项目烂尾,钱也要不回来,亏了小一百万。 ❗ 第二,一定要拉车间主任和老操作工一起参与选型。 别老板坐在办公室看着大屏好看就拍板。MES是给工人用的,不是给老板参观用的。操作步骤多一步,工人都会嫌麻烦不肯用,最后肯定推不下去。让天天在车间待的人去试操作,他们说好用,才是真的好用。 ❗ 第三,先跑一条线,别一上来全工厂铺开。 很多老板风风火火,要搞就全工厂一起上,结果到处出问题,这边设备接不上,那边工人不会用,最后所有人都抵触,干脆不用了,钱全打了水漂。先选你生产最乱、问题最多的那条线,跑两三个月,把流程磨顺了,工人习惯了,再一条线一条线推,成功率能翻三倍还多。 说实话,现在制造业利润薄到什么程度?你省一个点的物料损耗,少停一天工,就是纯利润。制造执行系统(MES)不是什么高大上的数字化门面,就是帮你抠这些利润的工具。别赶时髦,别贪大,选适合自己的,比什么都强。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造执行系统(MES):工厂数字化绕不开的落地真相 https://www.dachanpin.com/a/tg/68944.html
赞 (0)
制造企业踩坑后才懂:企业资源计划(ERP)不是万能神药是刚需工具
上一篇 2026-09-07 16:41:00
制造企业降本增效的核心:产品生命周期管理(PLM)落地实战
下一篇 2026-09-07 17:25:52

相关推荐

  • 工业体检诊断:别等生产线崩了才想起给设备做全身体检

    上个月去苏南一家汽车零部件厂,厂长拉着我蹲在三号冲压机旁叹气,地上还留着上次设备崩件掉的漆皮。 就在三天前,这台跑了6年的冲压机曲轴突然断了,滑块直接砸在模具上,整套价值四十万的模具废了一半。停线三天,给下游主机厂赔了27万的违约金,算下来小半个月的利润没了。其实出事前三个月,一线操作工就提过,设备震得脚麻,班长觉得是新换的模具太重,正常磨损,凑合用就行。 …

    投稿 2026-11-07
  • 为什么工业自动化绕不开时间敏感网络(TSN)?

    我跑过十多个长三角的汽车焊装、锂电PACK车间,最近一年听得最多的抱怨就是——原来的老网络撑不住新产线了。机器人动作差几毫秒,焊出来的焊缝偏了,整台车身直接报废。AGV调度慢半拍,整线节拍掉了5%,一条线一年少赚大几百万。 原来的工业网络,为什么撑不住新的自动化了? 早年工业控制都是各自为战,每个PLC带几个IO,走自己的现场总线,互不干扰。后来柔性生产火了…

    投稿 2026-08-22
  • 表面处理:决定零件寿命的“隐形盔甲”

    刚入行那会儿,我压根儿没把表面处理当回事。不就是洗洗刷刷再喷层漆嘛——还能翻出多大浪花。直到有次给船用发动机做配套,出厂的连杆亮得能照镜子,结果在盐雾仓待了不到48小时就爬满了红锈……客户当场摔了样件。那滋味,真跟被人往脸上碾烟头似的。表面处理绝不是面子工程。它是金属零件的皮肤,更是命门。 锈与不锈,差的不只是一层膜 很多人以为镀锌、发黑、磷化这些词是同一件…

    2026-06-25
  • 计算机视觉(CV)落地工业:从理想主义到现实世界的血肉搏斗

    你试过在实验室把模型调到99.9%,兴冲冲搬到产线,结果第一天就漏检了五个零件吗?——这事我真干过。而且还不是一次两次。每次都觉得是算法不够好,调参、换网络、甚至重标数据,折腾两周,回头发现:相机支架松了。就一个螺丝。多讽刺。计算机视觉(CV)在工业界,从来不是干净的数学问题,它是光、灰尘、振动、操作工那随手一放的工件,混在一起的泥潭仗。 理想很丰满:实验室…

    2026-06-29
  • 计算机视觉(CV)在工业质检中的真实处境:兴奋?踩坑?还是不得不爱

    说实话,我第一次看到某家公司用深度学习搞定PCB焊点检测的时候,心里就一个念头——传统质检那帮老师傅该紧张了。但没过三天,我们自己的一条线就翻车了。光照稍微变一点,算法把良品当废品扔,报警停线搞得产线主管直拍桌子。 这就是工业计算机视觉(CV)的日常。不是实验室里刷榜的快乐,是车间里满手油污调参的狼狈。 视觉检测:从「人眼瞪瞎」到「机器扫一眼」 你去过那种老…

    投稿 2026-06-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息