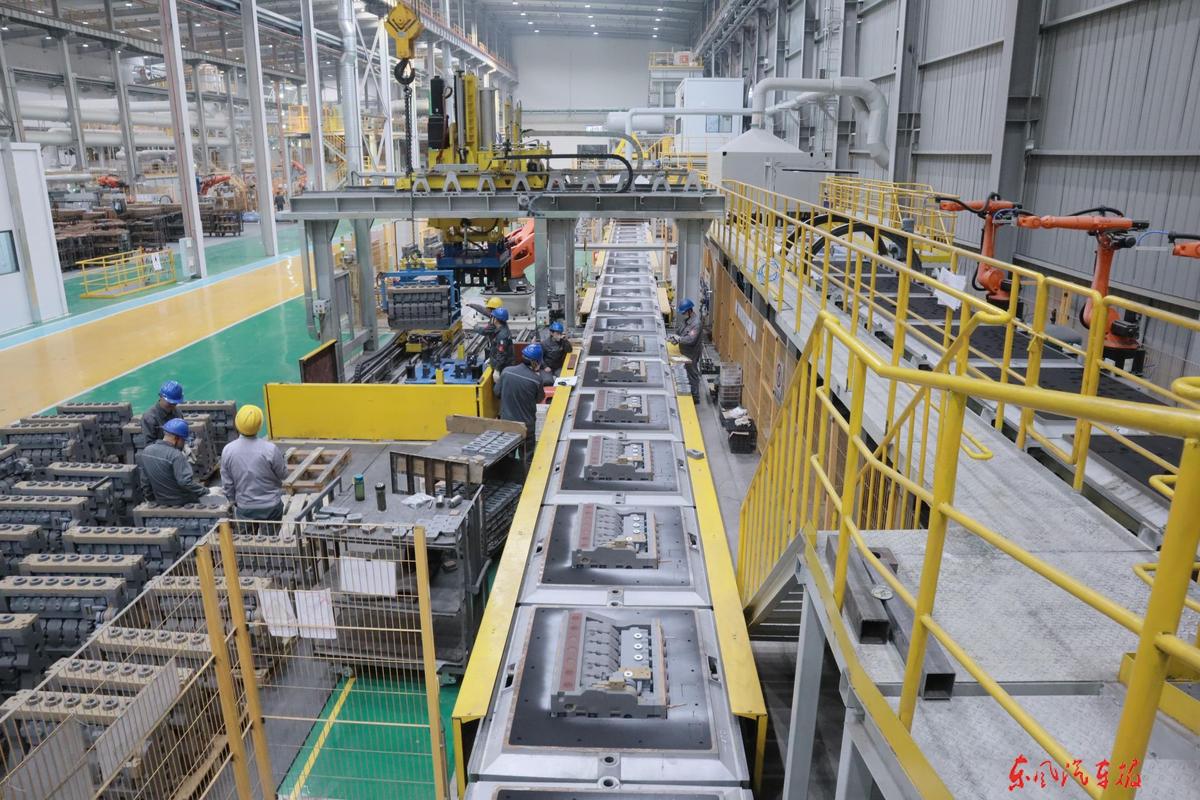
很多人提起铸造,第一反应还是灰蒙蒙的车间,满手黑灰的老工匠蹲在砂堆旁翻砂。那是老黄历了。
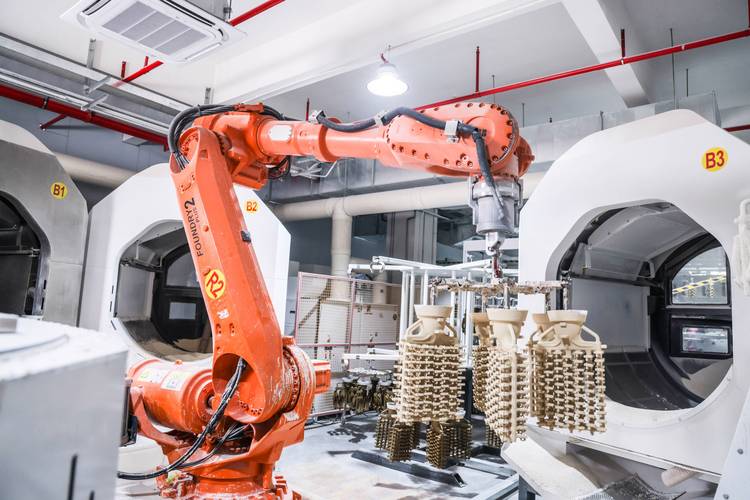
现在的铸造工艺早就和自动化、数字化绑在一起,支撑着从新能源汽车到航空航天几乎所有高端制造领域。
问:现在CNC加工精度能做到微米级,直接铣整块毛坯不行吗?
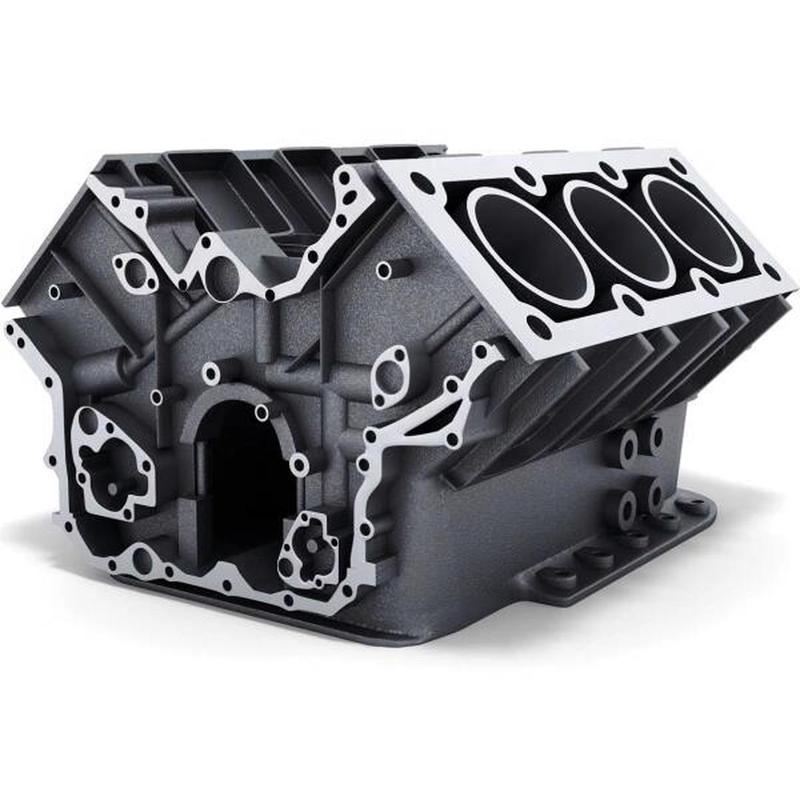
答:当然不行。先不说整块贵重金属铣下来废料能占90%以上,成本直接翻三五倍,很多复杂内腔结构,比如发动机缸体的冷却水道、泵体的流体通道,刀具根本伸不进去,只能靠铸造一次成型。而且合格铸造成品的内部金相组织,比切削整块毛坯出来的力学性能更均匀,抗疲劳寿命高出不止一个档次,承受重载的核心构件,根本离不开铸造。
说实话,现在很多新入行的制造业老板,都没搞懂这个逻辑,上来就想着全机加工,最后赔得底掉的我见了不止一个。
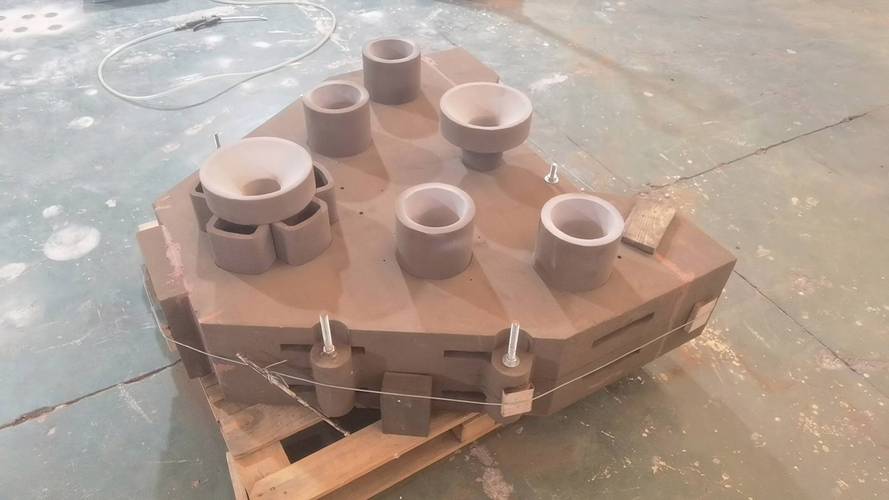
:目前产量占比超过80%,门槛低,成本便宜,开模快,不管是几公斤的小零件还是上百吨的大件都能做。缺点就是精度一般,表面粗糙度高,适合批量生产的汽配、农机、工程机械设备件,属于工艺里的基础款,够用还便宜。
✅
:精度能做到CT4-CT6,表面光洁度远超砂型,能做非常复杂的小构件,航空发动机的涡轮叶片、珠宝首饰、医疗器械零件大多用这个工艺。缺点就是成本高,做不了太大的件,批量小的话根本划不来。
❗
:没有分型面,能一次成型复杂结构,后加工量少。缺点就是泡沫气化容易残留杂质,大件很容易出气孔缩松,我见过好几个老板盲目上消失模生产线,做出来的水泵壳不合格率超过30%,亏了几百万,血的教训。
以前做铸造,全靠老师傅的经验,浇口开在哪里,冒口留多大,试个三五次才能出一个合格的样件,周期长成本高。现在不一样了,铸造模拟软件能直接算出浇铸过程中的温度场、流场,哪里会出缩孔气孔,提前改好,试模次数直接降一半,成本省太多了。
问:现在炒得很火的3D打印铸造,是不是就是直接打印金属零件?
答:很多人都被误导了。目前能落地量产的3D打印铸造,绝大多数是用3D打印做砂芯或者蜡模,再做传统浇铸成型,这样既解决了复杂结构做芯难的问题,又保留了铸造构件优秀的力学性能,比直接3D打印金属零件成本低三分之二还多。现在国内新能源车企开发新车型,做样件都在用这个工艺,原来开模做砂芯要半个月,现在三天就能拿到合格浇铸件,试制成本直接降六成。
我去年去江苏的一家专业铸造厂参观,老板说现在新车型换代快,半年就要出一次新样件,没有这个工艺,他们根本接不到大厂的订单。
不过话说回来,现在很多行业自媒体鼓吹3D打印会取代铸造,纯纯是外行话。铸造发展了几千年,从青铜器到现在,每一次新技术都是补全它的能力边界,不是取代它。现在高端制造越发展,对大型整体构件的要求越高,反而更依赖先进铸造工艺。三峡的水轮机叶片,几百吨重,你能整块铣出来吗?不可能,只能整体铸造。超大型船用曲轴,也是一样的道理。
还有一个变化不得不提,就是环保。以前铸造厂就是污染大户的代名词,粉尘满天飞,废水乱排,现在新建的铸造厂,全自动砂处理线旧砂回收率能做到98%以上,废气全收集处理,我上次进车间,看到工人都穿干净的工作服,完全不是以前灰头土脸的样子,真的挺感慨的。
现在我们国家的铸造工艺,普通铸件已经能完全自给自足,甚至大量出口,但一些高端大尺寸铸件,还有一些特殊材料的精密铸件,还是有卡脖子的地方,要走的路还很长。毕竟,基础工艺的打磨,从来都急不来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:现代铸造工艺:从翻砂作坊到高端制造的升级突围 https://www.dachanpin.com/a/tg/69370.html