锻造工艺:被新工程师忽略的核心制造细节

很多人对锻造的印象还停留在村口老铁匠铺的叮当响,夹着烧红的铁块抡大锤。 真不是。现在天上飞的飞机起落架,陆上跑的新能源汽车半轴,海里转的风电主轴,哪一样离得开合格的锻造工艺?差一丝,受力就不对,出问题就是大事。

什么才是合格的现代锻造工艺?

和传统打铁完全不是一个路子。现代锻造按成型方式分,常见的有自由锻、模锻、特种锻造三大类,不同的场景用不同的工艺,差一点成本差几倍,性能差一个量级。
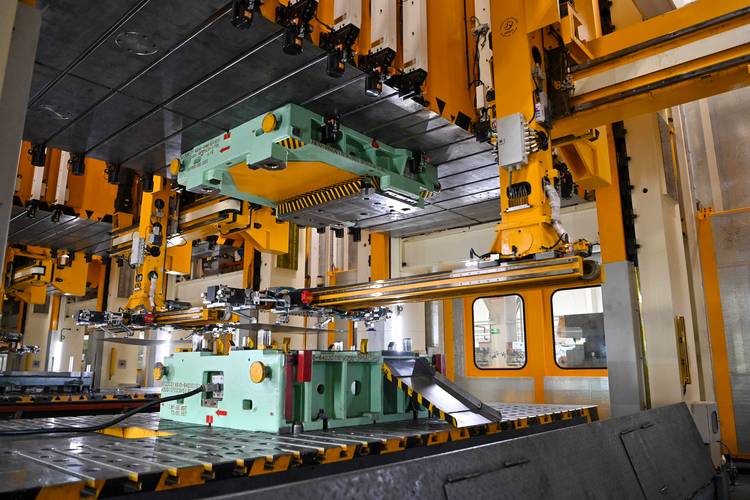
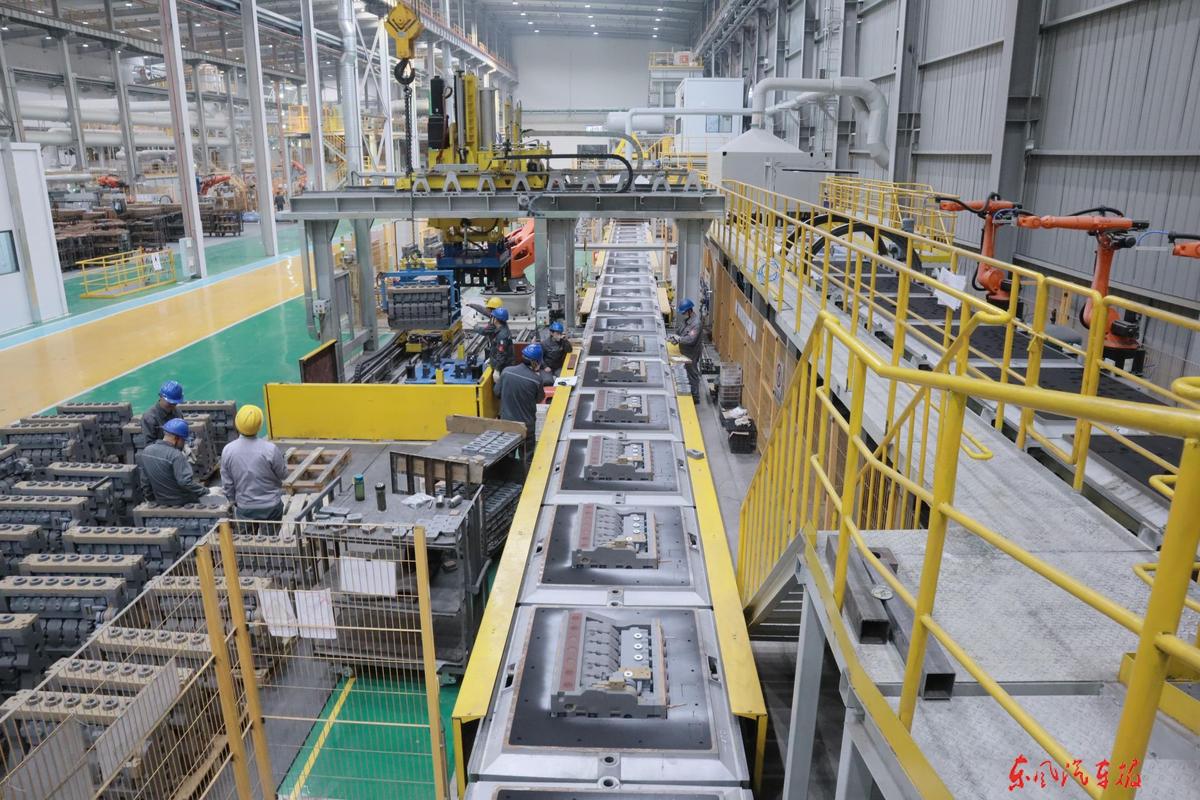
现代工业车间模锻锻造工艺生产线
现代工业车间模锻锻造工艺生产线
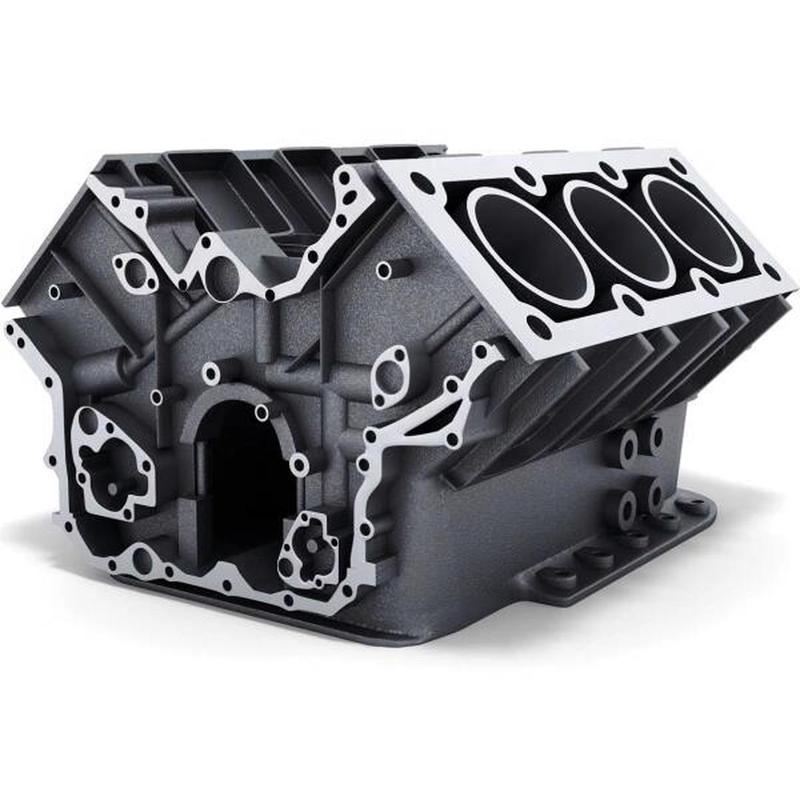
很多刚入行的朋友容易搞混锻造和铸造,刚好这里插个问答。 问:锻造工艺和铸造工艺核心区别在哪,为啥核心承力零件非要用锻造? 答:这个问题问得太戳痛点,我见过不少刚毕业的工程师画图纸,把该锻造的零件标成铸造,差点捅出大篓子。简单说,铸造是把融化的金属灌进模具冷却成型,金属内部很容易出现气孔、缩松,受力大了直接断。锻造是对固体金属坯料施加外力,通过挤压变形打碎粗大的晶粒,把内部疏松的孔隙压实,还能顺着受力方向拉出连续的纤维组织,强度、韧性至少比同材质的铸件高30%以上。像风电主轴这种要扛几十年交变载荷的零件,只能用锻造,没得选。 说实话,干了二十年,我见过太多为了省成本把锻造改铸造出事的例子,真的犯不上。

现在锻造工艺都有哪些新变化?

早十年,锻造厂全靠老师傅的经验,烧到什么颜色,打几次,全凭眼睛看手摸。现在不一样了,智能制造已经进了锻造车间。 现在主流的大厂都用上了数字化锻造,坯料用感应加热,温度可以控制在±5℃以内,每一次锻打的压力、变形量、停留时间都有传感器实时采集上传,全流程可追溯,不会再出现老师傅请假,车间就出一堆次品的情况。 还有针对高端零件的等温锻造、粉末锻造,解决了钛合金、高温合金这些难变形材料的开裂问题,现在航空航天用的很多复杂钛合金构件,都是用等温锻造做出来的,精度比以前高了不止一个等级。
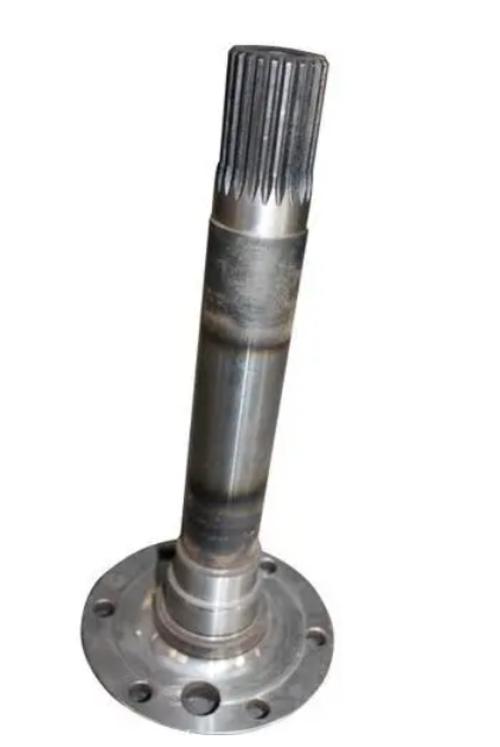
新能源汽车半轴锻造工艺成品检测
新能源汽车半轴锻造工艺成品检测
刚好再答一个大家问得最多的问题。 问:现在3D打印这么火,会不会取代锻造工艺? 答:哪有这么容易。至少未来二三十年,主流的承力零件还是得靠锻造。3D打印适合做小批量、结构特别复杂的轻量化零件,论批量成本,论整体强度韧性,根本比不上锻造,大尺寸的承力件,3D打印的成本是锻造的五六倍,性能还不达标。现在行业里的主流玩法是用3D打印做锻造的模具,尤其是小批量的复杂模锻,开模成本降了一半还多,是互补,不是取代。

选锻造工艺要避开哪些坑?

选锻造工艺要避开哪些坑?
选锻造工艺要避开哪些坑?
我跑过近四十家大大小小的锻造厂,总结了几个最常见的坑,给大家提个醒: 💡 不要只看报价不看锻压比。很多小厂为了省料省工,锻压比达不到要求,金属内部的纤维组织没有完全打通,看着尺寸对,用个三五年就断了,出了事故再返工,成本翻十倍都不止。 ❗ 不要想当然认为自由锻一定比模锻便宜。如果你一年只要个位数的大零件,开模费几十万,肯定用自由锻划算。要是年产几千甚至上万件,模锻一次成型后续加工量小,算总成本反而比自由锻便宜太多。 ✅ 难变形合金一定要做预锻。钛合金、高温合金这些材料,一次变形量太大直接开裂,报废一个坯料几十万就没了,分两三次预锻,多花一点工时,总损失反而小得多。 不过话说回来,这几年国内锻造工艺的进步真的挺让人惊喜的。以前五兆瓦以上的风电主轴,全靠进口,一根卖好几百万,现在山东江苏的不少民营锻造厂做出来的产品,精度寿命完全符合要求,价格才不到一半,真的给国内制造业长脸。 干机械这行,就是靠一步一步抠细节。锻造是所有重型机械的骨架,骨架扎稳了,后面的设计再花里胡哨,才能发挥出该有的性能。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:被新工程师忽略的核心制造细节 https://www.dachanpin.com/a/tg/69371.html

赞 (0)
现代铸造工艺:从翻砂作坊到高端制造的升级突围
上一篇 2026-09-14 12:35:41
冲压工艺入门避坑:老师傅不会说的现场调整细节
下一篇 2026-09-14 13:21:57

相关推荐

  • 模具设计:为什么排气系统是精密注塑的隐形核心

    做了十八年模具,见过太多栽在小问题上的案子。很多设计团队拿到产品图,先啃分型面,算钢料强度,调浇口位置,忙得热火朝天。最后拍板开模,试模一出来,全是问题。短射、烧焦、银纹,修来修去花了十几万,最后发现就是排气没做好。 为什么90%的试模失败都和排气有关 现在注塑产品往哪里走?高精密、超薄壁。新能源汽车的高速接插件,壁厚做到0.8mm,医疗注射器的推杆,公差要…

    投稿 2026-09-03
  • 防错技术(Poka-yoke):别把产品质量交给工人的责任心

    什么是防错技术(Poka-yoke)?不是找错,是根本不让错发生 前阵子去珠三角跑了趟汽配加工厂,老板拍着桌子骂。一批货发出去,三根线束插反了,赔了二十多万。工人蹲在门口抽烟,也委屈——赶订单连干十二个小时,屏幕上八个接口长得一模一样,谁能保证百分百不走神? 这就是绝大多数工厂的现状:把质量把控全押在人的责任心上。 防错技术(Poka-yoke)从根上解决这…

    投稿 2026-09-14
  • 工业自动化落地,我踩过的坑比你的头发还多

    上个月去一家汽配厂,老板拉着我哭诉:“投了300万的那条自动化线,昨天宕机8小时,急单全黄了。”我过去一看,还是个老毛病——传感器信号干扰,做方案时谁都没考虑现场那么强的电磁噪音。你说这怨谁? 搞工业自动化快十五年,说实话,我越来越觉得这行当就是个系统工程,技术只占三成,七成在细节管理和对人的理解。很多人以为买一堆机器人、PLC就搞定,诶,天真了。 ✅ 自动…

    2026-06-06
  • 能源效率:别再被设备参数骗了,实战节能从这里入手

    这事儿我憋了很久了。 上周去一个客户那里——生产汽车零部件的,老板指着新装的空压机说:“你看,IE5的超高效电机,说明书上说能省40%的电。”电费单拿过来一看,同比根本没降。老板脸都绿了。我倒是见怪不怪。这类故事我每年能碰上几十个。 问题出在哪?——能源效率从来不是买个高效设备就完事了。你得看系统,看工况,看运维。甚至看人的习惯。 为什么你的节能改造总是无效…

    2026-06-27
  • 工业协同控制:离散制造工厂降本提效的破局密钥

    前阵子刚跑了珠三角三个离散制造工厂。满屋子老板全在吐槽。花了大几百万换了新设备上了新系统,生产线该停还是停,物流该堵还是堵,计划赶不上变化的老问题一点没解决。说白了,你缺的不是设备,也不是软件,是工业协同控制这层核心调度逻辑。 为什么九成工厂搞协同都卡在半路上 很多人对工业协同控制有误解。觉得不就是把所有设备连上网,把数据汇总到一块大屏上吗?那叫可视化,那不…

    投稿 2026-09-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息