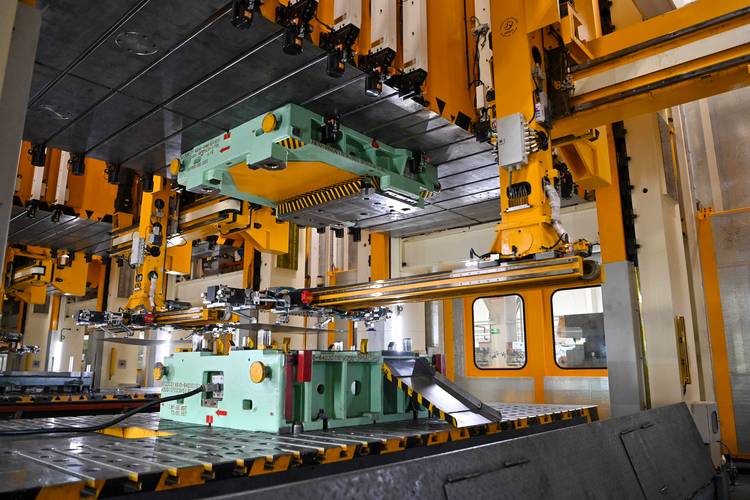
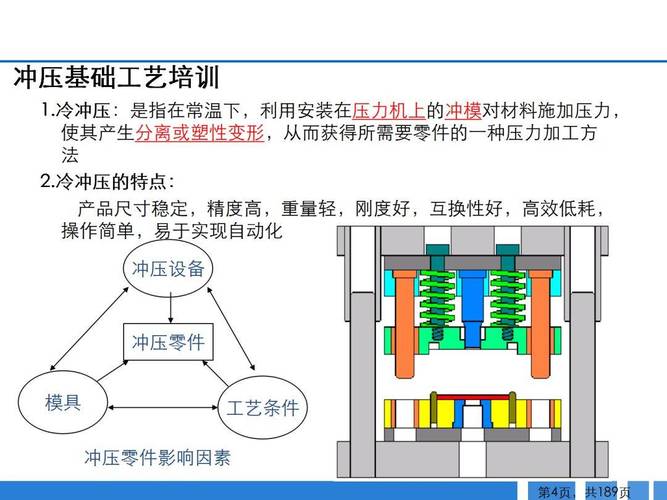
很多刚入行做钣金制造的年轻人,一提冲压工艺就只记得那几种分类:冲裁、弯曲、拉深…背得滚瓜烂熟,一到车间调机就懵。算出来的参数完全没问题,出来的零件要么起皱,要么开裂,要么尺寸差出大半个公差。
课本上给的都是理想环境下的标准值。现实车间哪有那么理想?
同一块钢材,不同批次的屈服强度差个20到30MPa,太正常了。环境温度差个十度,润滑油的粘度变了,摩擦力都不一样。你死抱着固定参数不变,不出错才怪。
我刚干这行的时候,跟着师傅去修一个拉深模的问题,改了三次下料尺寸,废了快两百片料,问题还是没解决。最后师傅找了两块薄铜皮,塞在压边圈间隙大的那侧,开机一试,直接合格。那会我才明白,冲压工艺哪是书本上的死公式,全是现场摸出来的活。
问:新手调冲压工艺,最先调整哪个参数才不会踩坑?
答:先调压边圈的间隙,再调压边力,最后才动下料尺寸。很多新人上来就改下料尺寸,改完一堆料废,月底扣绩效哭都来不及。压边间隙差0.1mm,拉深出来的零件就是天差地别,刚才说的塞铜皮调间隙的法子,现在很多大厂的老师傅还在用,成本几乎为零,效果好到离谱。💡
别一提冲压工艺就觉得是几十年没变的老手艺,现在的新技术早就把这个行业改得面目全非了。
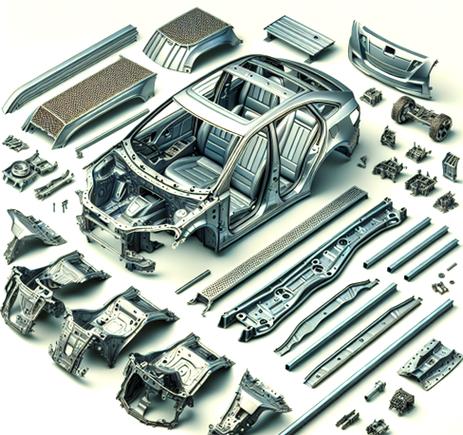
就说新能源汽车风口下的热冲压,原来做汽车B柱这类高强度构件,冷冲压做出来强度不够,还得额外焊加强件,重量下不去,成本还高。现在热冲压一次成型,零件强度直接冲到1500MPa以上,还能减重15%左右,完美匹配新能源汽车对续航和安全的要求,这两年国内新上的热冲压线没有一百也有八十了❗
问:只有大厂玩得动新冲压工艺吗?小厂接小批量订单能不能沾得上光?
答:放在十年前确实是这样,一套热冲压模具几十万,算上设备投入小百万,小厂根本玩不起。不过话说回来,现在不一样了,伺服冲压普及之后,普通冲压床改个控制系统就能实现分段变速施压,小批量高强度冲压件直接在原有设备上做,改造成本也就原来的三分之一。去年我帮一个做工程机械悬臂配件的小厂改工艺,改完之后废件率降了12个点,不到八个月就收回了改造成本,接单价格还能比同行低五个点,竞争力一下子就上来了。
我接触过太多工厂,一提降本就盯着材料耗损抠,恨不得把下料尺寸再减0.5mm,其实真正的大钱都浪费在换模等待上了。
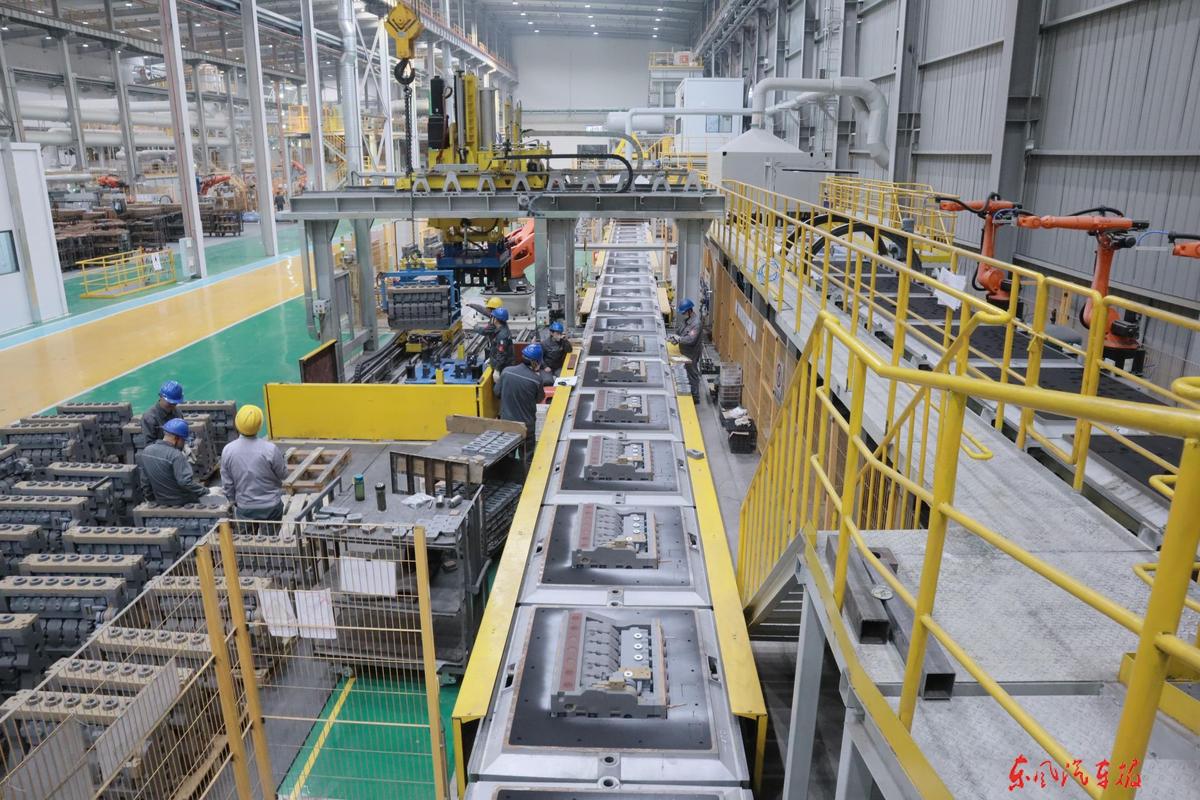
我去年去过一个年产百万级冲压件的汽配厂,原来换一副大型模具要两个多小时,一天开三班,换个两三次模,小半天产能就没了。后来他们按快速换模的思路梳理冲压工艺,把预装、调试的步骤挪到机外,把换模时间压到了15分钟以内,算下来一年多赚出近两百万的产能,比你抠材料那点零头多太多了。
很多小厂做冲压,工艺调整全靠老师傅的手感,换模顺序全凭经验,没有标准化沉淀,老师傅一退休一请假,废件率蹭蹭往上涨,产能直接掉。现在不少厂子开始把老师傅调机的最优参数存进车间的MES系统,新人上手直接调用,偏差不会超过5%,稳定性一下子就上来了。✅
还有个误区得说,很多老板爱迷信进口冲压设备,张口就是德国日本的床子好,其实现在国产冲压床的精度,做绝大多数汽车、家电、五金的冲压件完全够用,花三倍的钱买进口设备,干一样的活,背好几年的贷款,真犯不上。
干冲压这行,没什么神仙秘诀。
就是盯着细节。
差一丝,废一堆。
多跑现场,多摸零件,比背十本理论书都有用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺入门避坑:老师傅不会说的现场调整细节 https://www.dachanpin.com/a/tg/69372.html