上个月去东莞一家做汽车底盘件的加工厂聊改造,厂长拉着我看他们的管理大屏,屏幕右上角明明白白标着:本月设备综合效率(OEE)86%,远超行业平均水平。我笑着说要去车间转半小时,转完回来厂长自己都不好意思了——生产线停了18分钟等叉车运原材料,系统里居然算成了正常生产。空转待机的20多分钟,全给算进了性能产出时间。说白了,这数据就是给老板看的,自己没人当真。
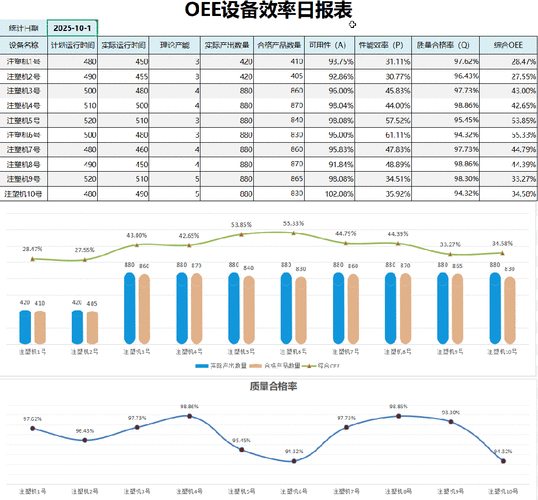
设备综合效率(OEE)的计算逻辑其实非常简单,就是三个维度相乘:可用率(实际运行时间÷计划运行时间)×性能率(实际产出÷理论产出)×合格率(合格产品数÷总产出数)。
业内一直传着“世界级制造OEE要达到85%”的说法,这下好了,所有老板都盯着这个数,车间管理者就变着法凑数。最常见的操作就是压缩计算分母,把本该算入计划运行时间的各类停机,全归类成“计划停机”直接剔除。班前会10分钟算计划停机,吃饭换班40分钟算,甚至换模等待、等原材料都算计划停机,分母一缩,OEE数字自然好看。
问:我们老板硬性要求OEE必须冲到80%以上,完不成整个车间绩效扣一半,我只能在统计规则上做调整,这真的有错吗?
答:错不了,但也绝对说不上对。你调出来的漂亮数据换来了不被扣工资,但也把设备真正的浪费和隐患全藏起来了。上个月中山那家做家电注塑的工厂,就是这么操作的,常年把模具换型的等待时间算成计划停机,OEE一直稳定在82%,老板一直觉得设备状态极好,不肯投几十万做快速换模改造,结果今年订单爆增,客户要求多品种小批量交付,换型时间硬生生占了每日排班的17%,设备开不起来,整整推掉了三个大订单,亏的钱远超改造费用的好几倍,这不就是因小失大?
放在五年前,算OEE全靠班组长人工填报表,没人会记得三五分钟的小停机,漏记错记是常态,数据自然不准。现在不一样了,哪怕是十几台设备的中小工厂,也装得起几百块钱一个的边缘采集盒子,直接对接设备PLC,自动采集开机信号、实际产出、不合格品数量,数据自动计算生成,人工改不了,彻底堵上了造假的空间。
算对OEE只是第一步,核心是用OEE拆解损失。对应OEE的八大损失,你拆解开就会一目了然:你的生产时间到底浪费在了哪?是故障停机太多?还是换型调整太慢?还是频繁的小停机空转?还是不合格品耗了太多产能?
问:我们工厂都是用了十几年的旧机床,没有PLC接口,装不了自动采集盒子,那算设备综合效率(OEE)还有意义吗?
答:太有意义了。哪怕你不用任何智能设备,就拿个本子让领班每两小时登记一次停机时间和原因,也比完全不算强。去年浙江金华那个做五金定制的小厂,12台普通卧式车床,一共才三十多个工人,老板就是让领班每天花十分钟登记,三个月整理下来发现,每天平均有两个半小时都花在找刀具、换刀片上,干脆腾出一个10平方的小房间,专门做刀具预调和存放,指定专人管理,不到一个月,OEE直接涨了7.2个点,利润率直接涨了4.8个点,一分钱设备钱没花,就靠算OEE找到了改进点,这就是它的价值,跟设备新不新、有没有数字化没关系。
说实话,现在大部分工厂用OEE的思路都错了。上来就把OEE当成考核车间的硬性指标,完不成就罚款,结果就是全员一起造假,你好我好大家好,就是问题解决不了。
不过话说回来,OEE从诞生开始,就不是一个用来考核人的指标,它是一个用来找问题的工具。💡 核心目的就是
,让你知道到底哪里可以改进。
现在做柔性生产、多品种小批量的工厂越来越多,这类工厂的OEE本来就比大批量量产的工厂低,你硬要拿85%的所谓世界级标准卡,那不是逼着大家造假吗?正确的顺序应该是:先算真实的OEE,找到损失占比最大的那块,集中力量改那块,改完OEE自然会涨,涨上来再定合理的考核指标,才对。
我见过太多所谓的工业咨询,给工厂做服务,上来先帮你调OEE的统计规则,把数字做好看,然后拿着漂亮数据跟你说改造完成,收完钱就走人,实际一点实际改进都没有,纯粹是骗钱的。
你有空不如今天就去车间蹲半天,算算你的设备,一天到底有多少时间,真的在生产合格的产品。算完你就会发现,你的工厂,原来还藏着这么多没挖出来的利润。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂设备综合效率(OEE):别再拿它当应付老板的KPI工具 https://www.dachanpin.com/a/tg/69393.html