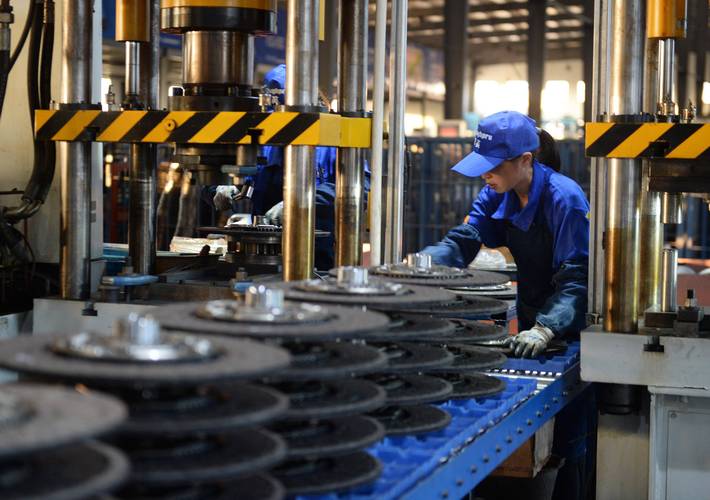
去年深秋跑东莞,见了一个做汽车精密零配件的加工厂老板。酒过三巡,他把烟掐了,骂了句脏话。订单排到三个月后,就是赚不到钱。原材料涨,人工涨,延期罚款还比利润多。
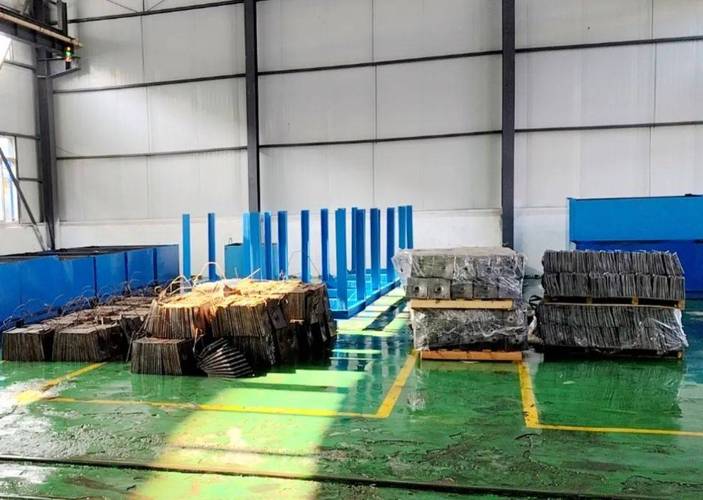
他前一年花了十几万找咨询公司做改善,每个工位都抠效率,每个班组都降损耗,算下来每个环节效率都提了快5%,月底算总账,还是亏。仓库里在制品堆得连走路的地方都没,现金流全套进去了。
问题出在哪?你改善了半天,改的都是非瓶颈,根本没碰
现在打开任何一个工业网站,全是精益、六西格玛、智能制造的文章,说来说去都是要全流程提升,每个环节都做到最好。说实话,这对于90%的中小制造企业来说,就是毒药。
你想啊,你总共就那么多钱,你给每个工位都投钱改,到最后核心瓶颈还是卡着,产出上不去,钱全砸进去了。我见过一家中山的灯具厂,老板花三百万给所有装配工位上自动化,结果最后包装工位还是三个人手包,每天产出还是原来那个数,三百万直接打了水漂。
问:TOC和精益生产到底有啥区别?我为啥不直接接着搞精益?
答:核心逻辑不一样。精益是持续消除各个环节的浪费,慢工出细活,适合大公司磨体系。TOC上来就抓核心瓶颈,所有资源都往瓶颈上堆,改完几周就能看到产出提升、库存下降,对于订单交期紧、现金流吃紧的中小工厂来说,试错成本低,见效快,实在香得多。
不过话说回来,TOC也不是万能的。它不是让你推翻原来的管理体系,是帮你找到当前最该解决的那个问题。
很多人一听到“理论”两个字就头大,觉得肯定有一堆复杂公式,要搞一堆流程。错了。TOC落地就是五步,小学文化就能看懂,照着做就能出效果:
💡 1. 找出系统的约束
💡 2. 挖尽约束本身的所有潜能
💡 3. 让工厂所有其他环节都迁就约束的节奏
💡 4. 投资给约束,提升它的产能,给它松绑
💡 5. 搞定这个约束之后,回头找下一个新约束,不要停下来
问:我开工厂这么多年,怎么找半天找不到真正的约束在哪?
答:真没那么难,三个小方法,三天就能确定:
✅ 看哪个工位前堆的在制品最多,十有八九就是瓶颈
✅ 看哪个工位天天加班,班组长天天喊缺人缺设备
✅ 看所有订单的交期,大部分都卡在哪个环节
我开头说的那个东莞老板,按这个方法找了一天,发现瓶颈根本不是大家都觉得的机加工工位,是最后一道阳极氧化的表面处理工位。原来为了省外发加工费,他把这道工序拉回厂里自己做,买了两台旧设备,天天出故障,前面所有工序做完都堆在这里等,少则两三天,多则一周,交期能不拖吗?
找到之后,先做第二步,挖尽潜能。原来他们换班的时候,氧化工位要停两个小时,工人轮流吃饭。改了个排班,变成错峰吃饭,工位不停,直接多出了12%的有效产能,一分钱没花。
第三步,让所有机加工工位迁就氧化工位的节拍,原来机加工越快越好,一天出100个活,现在要求一天只出80个,刚好够氧化工位处理,不到半个月,仓库里的在制品直接少了三分之一,盘活了一百多万的流动资金。就这两步,没加一台设备,没招一个人,第一个月交期达标率从62%涨到94%,罚款直接省了十几万,利润直接涨了快20个点。
很多人说,TOC是上个世纪七八十年代提出来的老理论,现在还有用吗?当然有用,而且现在结合数字化MES,比原来好用十倍都不止。
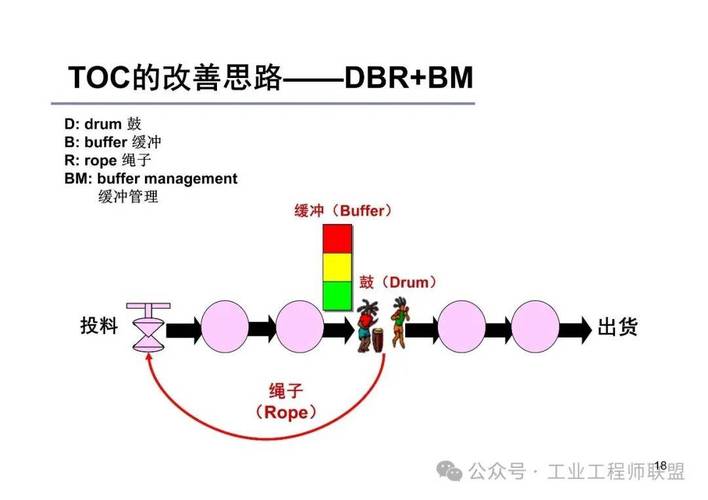
原来手工找瓶颈,都是静态的,这个月是这个工位瓶颈,下个月换了大订单,变成另一个工位了,很难及时调。现在很多新的MES排产模块,直接内嵌了
的动态排产逻辑,实时帮你找当前的系统瓶颈,自动调整所有工序的排产,不用调度员天天盯着拍脑袋。
上个月我跑常州,见了一家做光伏结构件的工厂,原来交付周期是21天,上了带TOC逻辑的排产系统之后,没加一台设备,交付周期直接降到12天,订单承接量涨了25%,利润涨了18个点,老板笑的合不拢嘴。
❗ 这里提醒一句,千万别上来就要解决所有约束,一次搞定一个就够了。很多工厂老板性子急,找到五六个约束,同时投钱改,结果把整个生产节奏打乱,钱花了没效果,反过来骂TOC没用,这不是TOC的问题,是你自己太急了。
说白了,开工厂就像拉车,你拉不动,不是因为所有绳子都软,是有一根绳子断了,你先把那根断的接上,车就动了。别上来把所有绳子都换一遍,浪费钱不说,还耽误事。
你现在回头看看你的工厂,订单不少,就是赚不到钱,是不是那个最短板还没找到?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):给离散制造业抠出隐藏利润的手术刀 https://www.dachanpin.com/a/tg/69404.html