别把六西格玛(DMAIC)做成墙上的标语
现在很多工厂推六西格玛,都走进同一个死胡同。花大价钱请咨询,考一堆绿带黑带证书,最后把流程贴在会议室墙上,就完事了。半年后再看,落灰不说,车间里该怎么浪费还是怎么浪费。
说白了,六西格玛(DMAIC)不是用来给工厂装门面的,是用来啃硬骨头的——就是那种你折腾好久都解决不了的质量问题、成本问题,拿它来拆,一拆一个准。
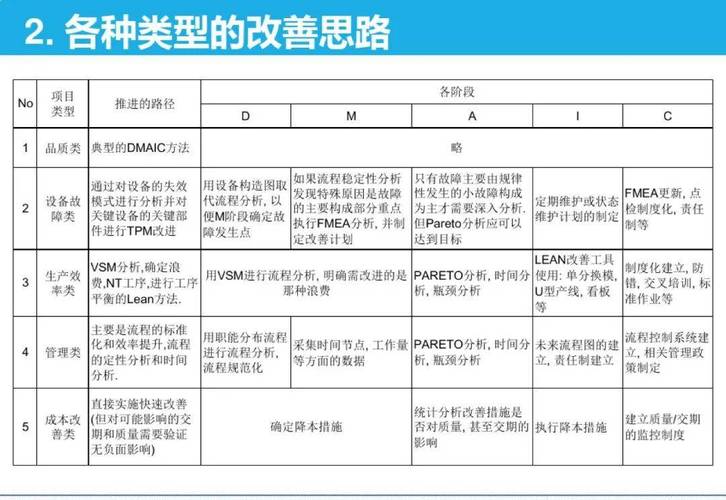
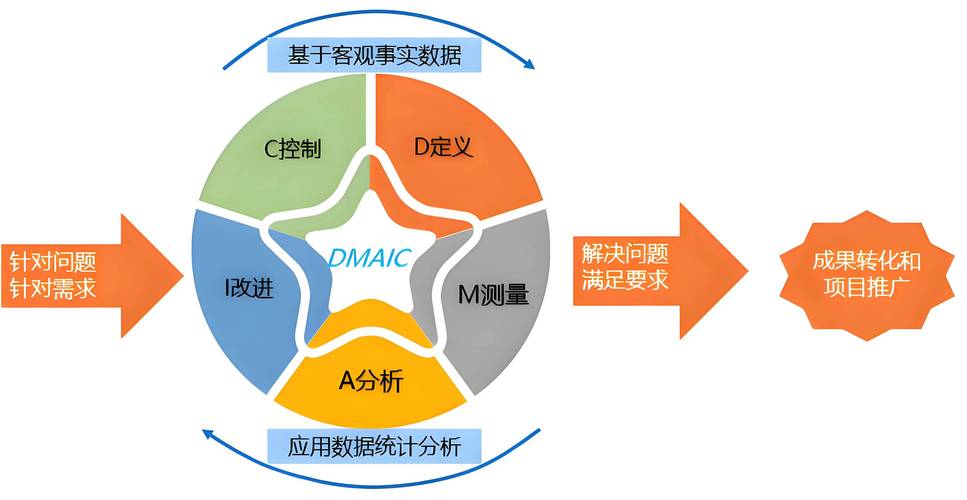
一步步抠:DMAIC五个阶段的落地坑点
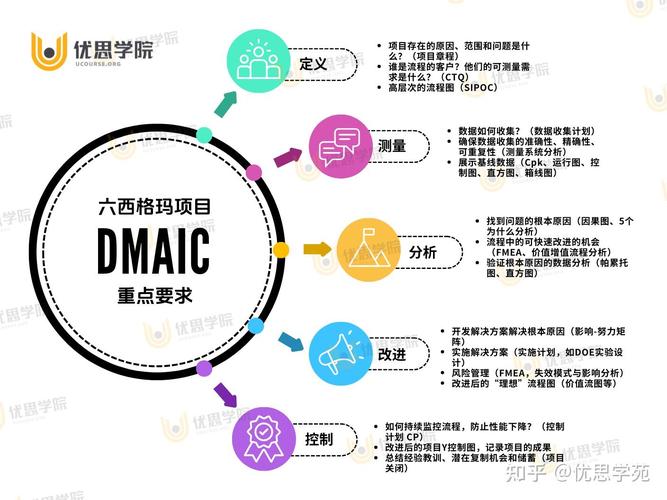
我把这些年见得最多的坑给你列出来,踩一个就全白干:
- 💡 D(定义阶段):一定要找和钱挂钩的真问题。别拿“我们产品质量不好”这种废话当问题,要具体到“主轴直径超差导致每月12万原材料报废”,边界清,损失明,后面才好下手。
- ❗ M(测量阶段):别拿凑出来的数据做分析。很多人图省事,只抽白班生产的产品测,夜班没人管就直接忽略,数据偏差能甩出去十万八千里,后面分析全错。测量系统必须先验证,数据准不准是根。
- ✅ A(分析阶段):别上来就怪设备差。我见过太多工厂一有问题就想换进口机床,换完发现问题还在,最后查出来是工人换刀的时间全凭手感,没有统一标准。先找人的问题、流程的问题,最后再动设备,能省好多冤枉钱。
- I(改进阶段):小范围试错再铺开。别脑子一热全生产线改工艺,改完出问题,一下子停产出不了货,亏得更多。先找一台设备试一周,数据没问题再推全车间,稳得很。
- C(控制阶段):90%的工厂栽在这一步。改完见效就不管了,三个月后工人嫌麻烦又回到老做法,不良率蹭蹭往回弹。必须把改进后的标准写到SOP里,新员工入职按这个教,每月抽数据复核,绑定工位考核,才能把成果保住。
2024年工厂用DMAIC的新变化
放在十年前,做DMAIC最头疼的就是测数据,要安排人蹲在车间测一周,手工抄数据,回来算半天,还容易错。现在不一样了,大部分新上的加工设备都带联网功能,全周期的数据直接从系统导出来,原来M阶段要半个月,现在两三天就能拿到完整准确的数据。
今年初给佛山一家做风电轴承的工厂做项目,他们用设备联网采集了三个月的加工数据,直接导入分析工具找显著性影响因子,原来分析阶段要一个工程师算一周,现在几小时就锁定了原因——就是冷却液温度波动影响主轴跳动,调整温控系统后,圆度超差率从3.1%直接降到0.3%。
这就是最新的玩法,原来需要专家熬好几天的活,现在工具帮你干了,中小企业也能用得起,玩得转。
别把六西格玛(DMAIC)当什么高大上的玄学。本质就是帮你解决问题,省钱赚钱的工具而已。你拿到车间里对着问题一点点抠,下个月就能看见真金白银省出来。扔在墙上落灰,它就是一堆废纸。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:干掉生产浪费:六西格玛(DMAIC)在机加工车间的落地实战 https://www.dachanpin.com/a/tg/69405.html