很多工厂花几十万上自动化,搞SPC,做过程改进,改来改去问题还是存在。钱花了,人累了,结果啥用没有。
你有没有想过,问题根本不在生产过程,在你的测量?
我之前接触过一家做汽车半轴的工厂,SPC控制图一直显示过程波动超差,质量部逼着生产部调机,换了三把进口刀具,换了一台加工中心,前后折腾三个月,花了快四十万,还是不合格。
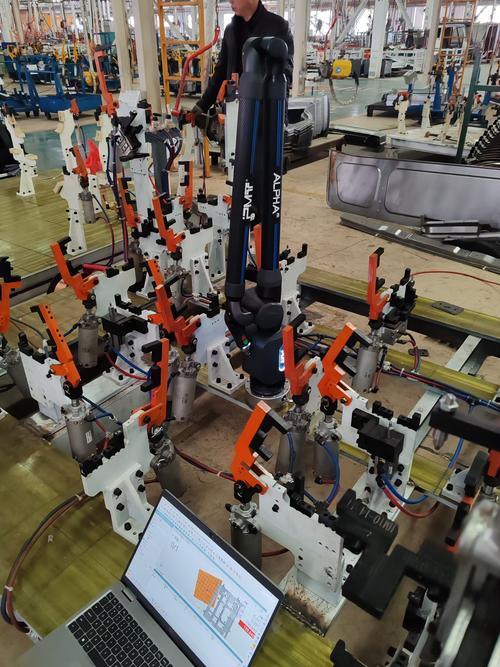
最后没办法,找我过去看,我们花了一下午做测量系统分析(MSA),结果出来所有人都傻了——三坐标的测头已经磨损了,同一个工件连续测三次,结果差了0.02mm,而这个半轴的直径公差才0.05mm。一半的波动都是测量带来的,生产过程本身根本没问题。
就是这么坑。
问:我们工厂用的都是进口测量设备,精度比产品公差高十倍,还需要做测量系统分析(MSA)吗?
答:当然要!设备精度是设备出厂的静态指标,你的实际测量结果,是设备、人员、操作方法、环境、被测零件本身五个因素共同作用的结果。我见过进口千分尺,新员工握钳力度不对,同一个工件测出来差0.01mm的。还有南方的机加工车间,夏天不开空调,早上车间温度22度,下午30度,铸铁平台热胀冷缩,同一个零件早上测和下午测差两三丝,设备精度再高有什么用?测量系统的总波动,从来都不只是设备的波动。
现在行业里的风气真不好,很多工厂做MSA纯粹就是为了应付IATF16949审核,找几个人填填数,为了合格改改数据,报告做的漂漂亮亮,实际该错还是错。说句不好听的,这种MSA不如不做,浪费时间还骗自己。
其实测量系统分析(MSA)根本没那么复杂,核心就是验证两个问题:你测的准不准?你测的稳不准?
准不准看偏倚,就是测量平均值和真实值的差。稳不准看变异,就是多次测量同一个零件的结果波动。落到具体的指标上,只要盯好两个就够:
✅
问:我们做的是自动化在线测量,还要做MSA吗?
答:太需要了!现在很多工厂上机器视觉做3C外壳、电子元器件的在线全检,看起来省人,结果经常把好的判成坏的,把坏的判成好的,就是没做MSA。光线稍微暗一点,工件沾了一点切削液,摆放偏了一毫米,测量结果就差好多。去年我给一家做手机中框的工厂调线,他们机器视觉良率比线下三坐标低6个点,就是MSA没做,阈值设错了,重新做完MSA调整阈值,良率直接涨了5个点,每个月多出好几千个合格品,利润一下就上来了。
不过话说回来,很多工程师学MSA的时候被一堆公式绕晕,其实现在有现成的工具,Excel模板、Minitab都能直接算,你只要把测出来的数据输进去,结果直接出来,根本不用自己算。别被复杂的理论吓住,核心就是验证数据准不准而已。
很多中小工厂一听说MSA要抽10个零件,3个测量员,每个测3次,折腾大半天,就说我们没那时间没那人力,不做了。
说实话,那是老方法了。现在批量稳定生产的场景,有更高效的做法。你过程已经有SPC的历史数据了,直接用过程数据反推测量系统的变异,不用专门抽这么多零件反复测,能省80%的时间。
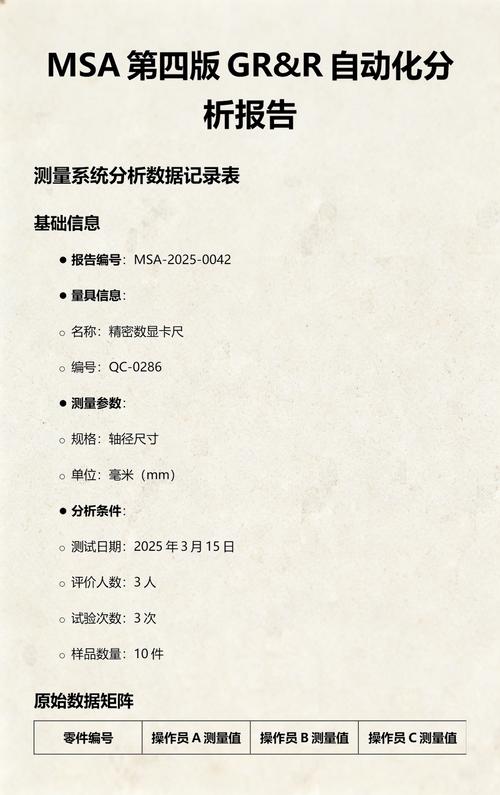
现在很多CNC都自带在位测量,加工完自己测尺寸,不用拿到三坐标那边测,这个怎么做MSA?更简单,你每隔两小时放一个标准量块上去测五次,连续测一天,拿到15组数据,直接就能算GR&R,前后花不了半小时。
💡 记住,所有基于数据的决策,前提都是数据靠谱。如果你的测量系统本身就有很大的波动,你拿到的数据都是错的,你调机、改工艺、换设备,都是瞎蒙。
很多人说MSA是大工厂玩的东西,中小工厂没必要。不对啊,你做外协加工,一批货退回来,损失几万十几万,够你做好十次MSA了。现在下游客户对质量要求越来越严,你自己的测量数据站不住脚,订单迟早都要丢。
❗ 别等出了问题才想起MSA,那时候已经晚了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么你的生产改进总是白忙?测量系统分析(MSA)帮你揪出隐形浪费 https://www.dachanpin.com/a/tg/69408.html