上个月跑珠三角的一个中小汽配加工厂,老板拽着我在车间转了三圈,一肚子苦水倒不完。天天抓质量,月月做QC,客户退货还是压了半仓库。换了三个品控主管,钱花了不少,问题一点没解决。
翻完他们的QC记录我乐了——全是一笔糊涂账。不良栏全写着“尺寸超差”“注塑缺胶”,鬼知道是哪台机器出的活?哪个师傅调的机?哪批原料做的?
很多工厂学质量控制(QC)七大手法,个个能把七个名词背出来,轮到用的时候,全卡壳在最基础的一步。
💡 说出来你可能不信,九成工厂把最有用的
层别法用错了。
为什么层别法是质量控制(QC)七大手法的敲门砖
层别法说白了,就是给数据“分类分家”。把不同原因、不同来源的质量数据分开,别混在一锅粥里,你才能看出哪个环节出问题。
很多人觉得分类谁不会啊?幼儿园小孩都能分苹果分梨。
那你看看下面这个错你犯不犯:
问:层别法不就是把不良品挑出来分堆贴标签吗?能有什么技术含量?
答:还真不是这么回事。大部分工厂只分“不良类型”,不分“来源层别”。同样是尺寸超差,是白班出的还是夜班出的?是一号模腔还是五号模腔?是新员工做的还是干了十年的老员工做的?把这些全混在一起,你再画直方图,再做柏拉图,全是无用功——后面六大手法再专业,得出的结论也是错的。
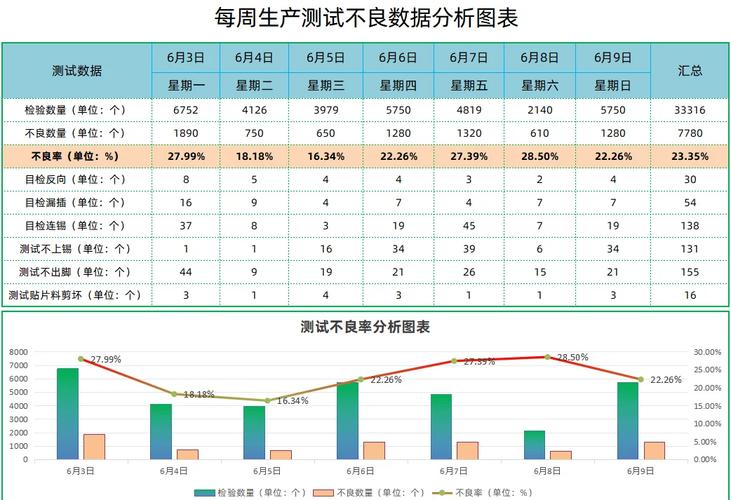 制造业QC层别法不良数据分类对比表
你想啊,如果把新员工老员工的不良混在一起,你永远看不出新人的培训不到位,只会觉得“我们不良率就是高”。层别法的核心,就是把隐藏在乱数据里的问题,给你扒开摆在台面上。
2024年工厂用层别法的最新实践,别再啃老黄历了
放在十年前,层别法就是品管拿个本子手工记,分类全靠经验。现在工厂都上了数字化,玩法早就变了。
说实话,刚才那个汽配厂的问题,解决起来花了不到一天。我们帮他们把三个月来一千两百多笔不良,按机台、班次、原料批次、操作人员四个维度重新分层,一拉数据就一目了然——三号机的不良率是其他机台的三倍还多。拆开一模检查,模板磨损了0.02毫米,就这么点小问题,卡了大半年。换完模板,不良率直接掉了七成。老板当时眼睛都直了,喊着说搞了这么久质量,居然栽在这么小的地方。
问:我们工厂已经上了MES系统,自动存数据,还要专门做层别吗?
答:太需要了。很多MES系统的默认分层维度,根本不贴合你工厂的实际。比如你做五金冲压,系统默认只分生产批次,不会给你分“模具冲压次数”——模具冲到一万次之后,精度就会慢慢掉,这个维度你得自己加进去,不然系统永远给你一堆混出来的数据。
❗ 很多工厂上了几十万的数字化系统,还是解决不了质量问题,核心就是维度不对,层没分对。
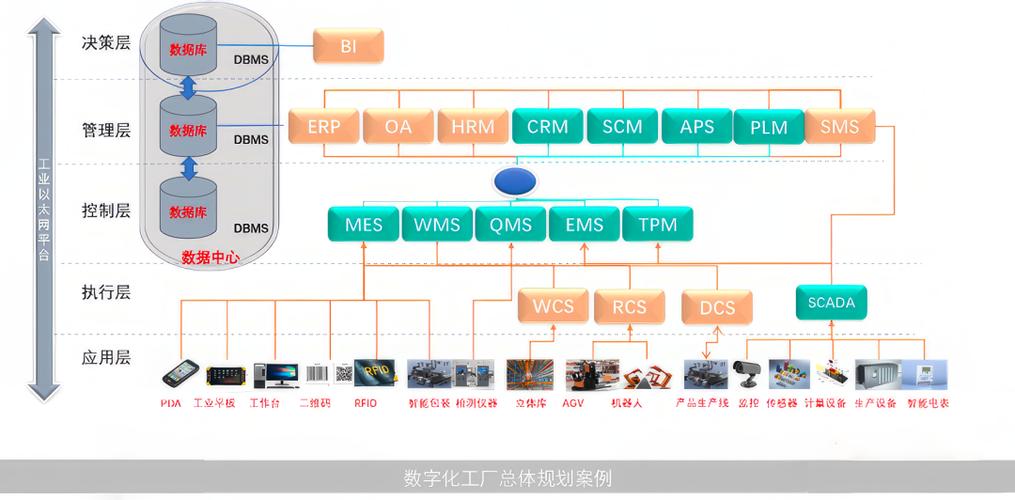 数字化工厂MES系统QC层别维度设置界面
现在很多工厂上AI质检,拍个照就能识别不良,准确率能到九十九 percent,但是很多人用不好,为啥?还是层别错了,你没告诉AI要按什么维度分,AI识别完了还是一堆数据,你还是找不出问题。所以不管手工还是数字化,层别法的核心逻辑没变,只是工具变快了而已。
层别法怎么搭配质量控制(QC)七大手法的其他工具
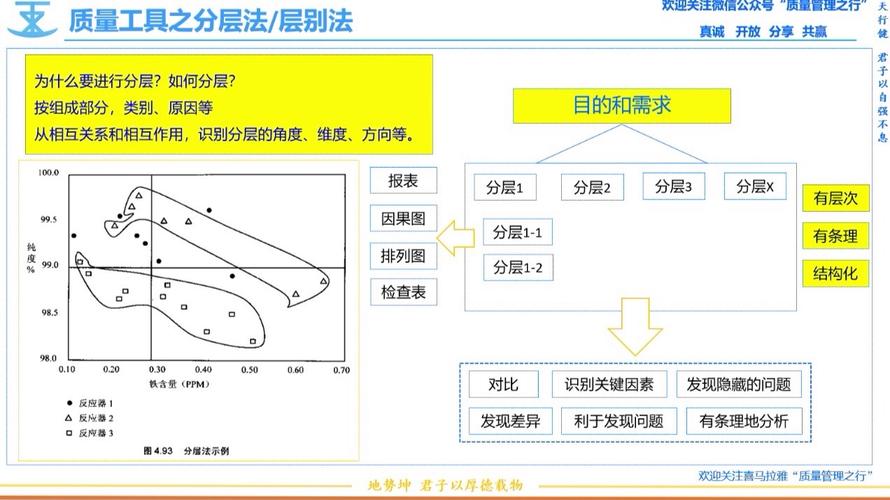 层别法怎么搭配质量控制(QC)七大手法的其他工具
层别法是地基,搭好地基,其他工具才能发挥作用。我给你说几个最常用的搭配:
✅ 层别法 + 查检表:收集数据的时候就分层,别等收集完了再分,省一半功夫。比如你做查检表的时候,直接把班次、机台栏加上,填的时候一次填完。
✅ 层别法 + 柏拉图:分层之后再做柏拉图,一下子就能抓到核心问题。比如我之前在一个电子厂,不分层的时候,柏拉图显示虚焊是第一不良,分层之后才发现,只有夜班的虚焊多,查出来是夜班烙铁温度没校准,调完就解决了。
✅ 层别法 + 直方图:看尺寸分布的时候,分不同机台分层,就能看出哪台机偏位了,比混在一起看清楚太多。
不过话说回来,质量控制(QC)七大手法本来就是一套从实践里攒出来的工具,不是什么象牙塔里的玄学。很多工厂把它做成墙上的海报,写满了公式术语,用来给客户审核看,根本没人真的用。太浪费了。
你想,做QC的核心不就是解决问题吗?把层别法用对,就能解决掉工厂八成的杂七杂八的质量问题,比你开十个质量分析会,花几十万上系统管用多了。
不信你明天上班,翻一下你们上个月的不良记录,数一下有多少笔不良,你说不清它是哪来的。数完你就知道该干嘛了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:用好质量控制(QC)七大手法里的层别法,解决工厂80%的杂症 https://www.dachanpin.com/a/tg/69409.html