工业设备远程改造中的MQTT协议应用:解决老厂转型痛点

去年跑江浙地区的汽配加工厂,碰到个开厂的老周,对着一堆屏幕骂娘。 几十万投下去上的远程监控系统,三天两头断连,车间的数控车床数据半天传不上后台,总部要产能数据根本拿不到活的。 换了三个集成商,问题还是没解决。最后改成基于MQTT的通信方案,搞定了。

为什么传统工业通信搞不定现在的远程需求?

早年工业设备的通信,基本都是走Modbus串口、或者PROFINET这类局域网协议,设备之间互相喊话没问题,要传到几十公里外的总部云平台,麻烦就来了。得开端口、做内网穿透,运营商还动不动给你改公网IP,设备多了服务器那边要维持几十万条长连接,硬件成本直接翻三倍。

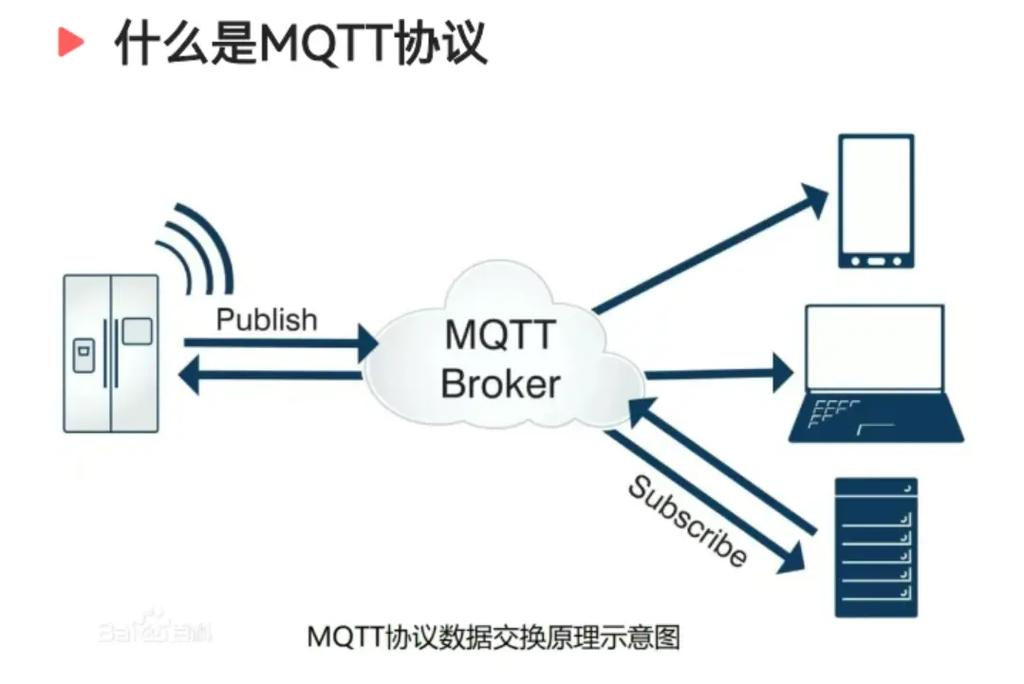
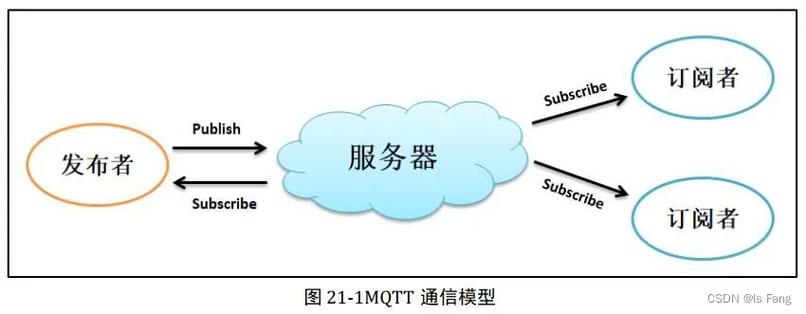
MQTT天生就是为不稳定网络、低带宽场景设计的。基于发布/订阅架构,设备不需要一直维持长连接握手,报文头最小只有两个字节,比HTTP轻了不止一点,哪怕是现场用2G信号,都能稳定传数据。
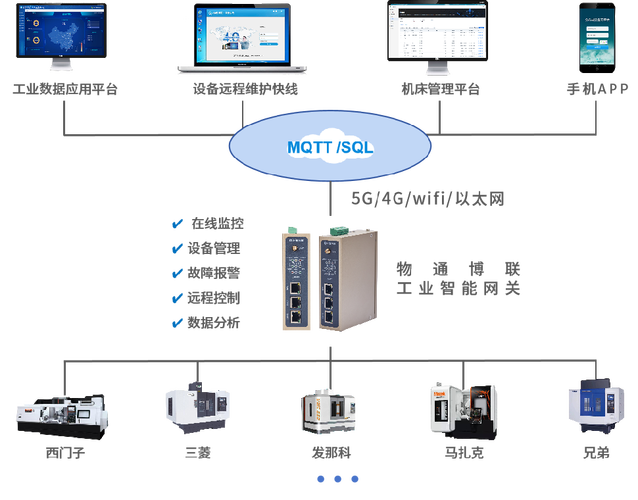
工厂老旧数控设备远程改造MQTT组网图
工厂老旧数控设备远程改造MQTT组网图
问:我厂三十多台设备都是十年前的老数控,只有串口没有网口,也能用MQTT协议吗? 答:完全没问题。只需要加个几十块到一百多块的边缘采集模块,把串口输出的设备数据转成MQTT报文就能往外发,现在大部分模块出厂都预配置好了常用PLC的参数,接线对了,填一下你的平台地址和设备认证信息,就能用。根本不需要改设备原来的控制系统,对老厂低成本改造太友好。

工业场景下MQTT协议应用的核心踩坑点

别以为找个免费的公共broker搭起来就能用,工业场景坑真的多。我见过太多项目栽在细节上。

第一个坑,用公共MQTT代理。真的不要省那点服务器钱,公共代理谁都能连,你的设备运行数据、产能信息全是裸奔,哪天被人爬走了都不知道,轻则泄露生产数据,重了被人恶意控制设备,哭都来不及。

第二个坑,心跳包和QoS配置瞎填。很多人直接用默认的10秒心跳,一百台设备可能没事,上千台设备一起发心跳,本来就不稳定的工业现场4G带宽直接被占满,正常数据根本发不出去。还有QoS,告警信息非要用QoS0,丢了都不知道,高频温度数据非要开QoS2,白白浪费资源。
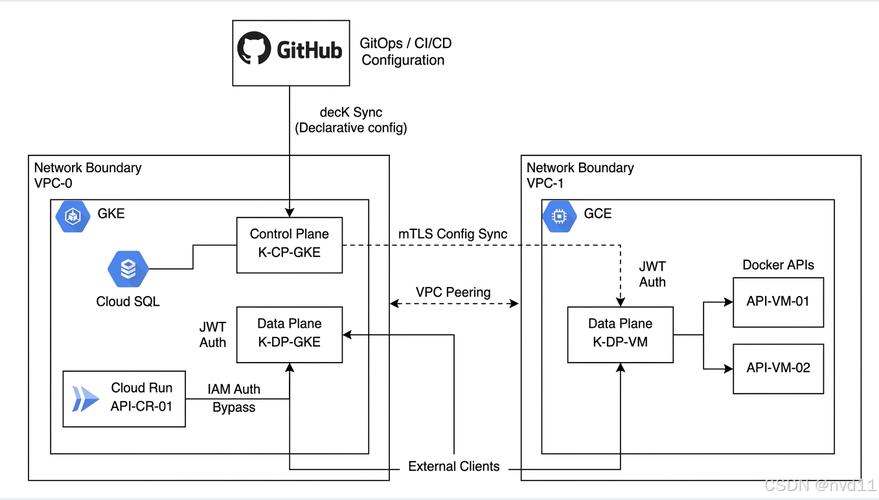
工业级私有MQTT broker集群部署架构图
问:MQTT协议应用在工业里,要怎么保证数据不丢?车间网络经常断个十分八分太正常了。 答:这个问题现在的方案都解决得很好,选支持离线缓存的边缘网关或者采集模块就行,网络断的时候,数据存在本地,网络一恢复,自动按照顺序补发,不会乱序也不会丢。只要把QoS等级设置对,核心数据用QoS1,至少保证能收到一次,完全满足工业需求,我跑过的项目里,断网两三个小时,恢复之后十分钟就能把缓存的数据补完,一点不影响后台统计。

2024年工业MQTT协议应用的最新落地实践

2024年工业MQTT协议应用的最新落地实践

说实话,早几年还有人说MQTT只能搞搞智能家居,接个灯泡摄像头啥的,现在完全不一样了。今年上半年给长三角一家光伏硅片切割厂做改造,120台多线切割机分布在三个不同的园区,原来每个园区自己统计OEE,总部每天要等各个厂区发Excel,滞后至少24小时,设备出异常要几个小时才能发现。

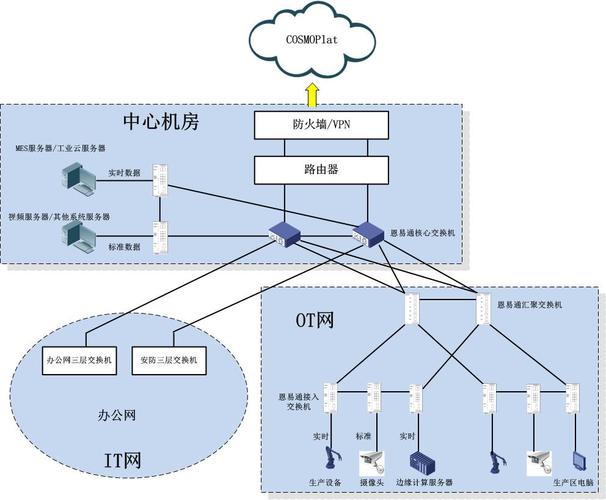
改造之后,每台设备的切割速度、锯片温度、张力数据都通过边缘网关采集,走MQTT发总部云平台,端到端延时不超过2秒。现在总部大屏实时刷新所有设备状态,锯片寿命快到了自动触发告警,直接推给车间师傅,产能直接提了7.8个百分点,废品率降了快两个点,老板笑得合不拢嘴。

💡 给准备做改造的朋友提几个实用建议:
  • ❗ 老设备改造不用换PLC,加个低成本采集模块就行,单台成本控制在两百以内就能搞定。
  • ✅ 尽量选支持MQTT 5.0版本的方案,比3.1.1版本多了共享订阅、消息过期这些实用功能,大规模设备连接更稳。
  • 💡 broker一定要用私有实例,哪怕是用云平台的最小配置,也比用公共的安全一百倍。

不过话说回来,技术再好也得贴合场景,不是所有工业场景都非要用MQTT,车间内部的实时控制还是得用PROFINET这类低延时协议,但是跨厂区远程监控、设备数据上云、分布式设备管理这类场景,MQTT真的是当前性价比最高的选择,没有之一。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业设备远程改造中的MQTT协议应用:解决老厂转型痛点 https://www.dachanpin.com/a/tg/69457.html
赞 (0)
工业API网关:打通工业数据孤岛的核心枢纽
上一篇 2026-09-15 22:05:40
工业消息队列:解决工厂OT层数据拥堵的核心解药
下一篇 2026-09-15 22:50:38

相关推荐

  • 状态监测(CMS):当振动传感器“撒谎”时,我学到了什么

    那年夏天,车间里的空压机振动值突然飙升。大家脸色发白,以为轴承要挂了。停机检查——啥事没有。传感器松了。说实话,这行干久了,才发现机器不会骗人,但人会。振动监测,CMS里最基础也最坑的一环。 状态监测这玩意儿,听起来高大上,但落地就是一堆传感器、数据线和永远在报警的屏幕。✅ 振动、温度、油液,号称“三件套”。可我要说,振动占了七成功夫。剩下的?要么太贵,要么…

    投稿 2026-08-01
  • 工业触摸屏的退潮?——重新思考人机界面(HMI)的物理回归

    那天在车间,老王差点把触摸屏戳裂了。手套没摘,手上全是油——他点“急停”点了五下没反应。最后是用手肘撞的。事后他说,“这玩意反人类。” 我完全理解。 为什么触摸屏让我在车间里暴走 你试试巡检的时候,戴着防割手套——记住,是那种厚得像烤箱手套的Kevlar——去操作一个12寸电容屏。精度?不存在的。你得像外科医生一样,捏住笔尖锐利的触控笔,小心翼翼对准那个8&…

    2026-06-13
  • 工业知识问答:制造业数控加工常见痛点解析

    最近后台攒了上百条读者的提问,大半都是数控加工一线踩的坑。干脆整理成干货,全是一线工人、工艺师真金白银试出来的经验,不是书本上那套空泛的理论。 新手入门常踩的参数坑 问:为什么我按照手册给的切削参数加工,光洁度总是差一截?答:手册参数是安全值,是给你留了30%以上冗余的保命值啊。不同厂家的刀具涂层硬度差多少?机床主轴的跳动差一丝,出来的活能一样?很多老师傅,…

    投稿 2026-10-02
  • 超精密加工:卡脖子领域里,我们摸到了哪一步?

    很多人对超精密加工的第一印象,还停留在航天军工的“黑科技”,是远在深山加工厂里的冷门玩意。错了。你手里智能手机的潜望式镜头,开车用的自动驾驶激光雷达,甚至VR头显里的Pancake镜片,全都是超精密加工喂出来的。没有它,你连个清晰的自拍都拍不出来。 什么才算真正的超精密加工?不是越贵就越是 行业内公认的划分标准其实很清晰:加工精度在0.1~1微米之间的叫精密…

    投稿 2026-10-13
  • 表面处理只是刷层漆?别逗了——工业老炮带你重新认识这个「魔法」工艺

    上周去一个做非标零件的工厂,老板愁眉苦脸地拽住我:“上批货全废了。”我凑近一看,轴类零件表面锈得一塌糊涂,才放了两个月。他嘟囔着:“不就是没做防锈吗……”我当时就没忍住——表面处理什么时候仅仅等于防锈了? 这话要是让搞电镀的老师傅听见,非得拍桌子。表面处理,是让金属零件脱胎换骨的工序,直接决定产品寿命、精度甚至功能。可太多人把它当边缘工艺,直至吃亏。 别再被…

    2026-06-30

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息