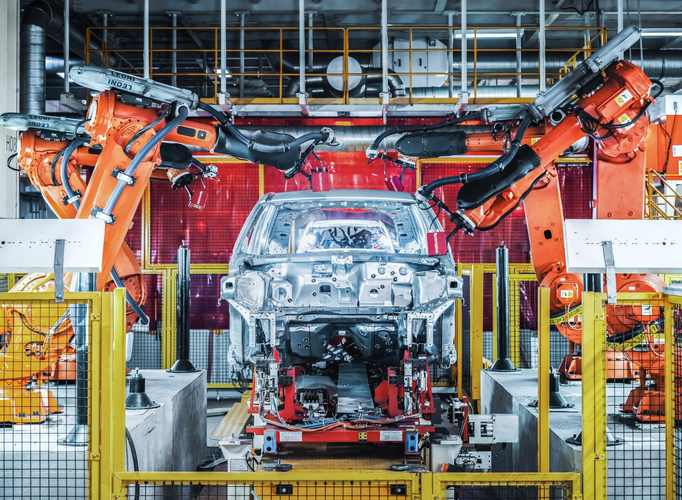
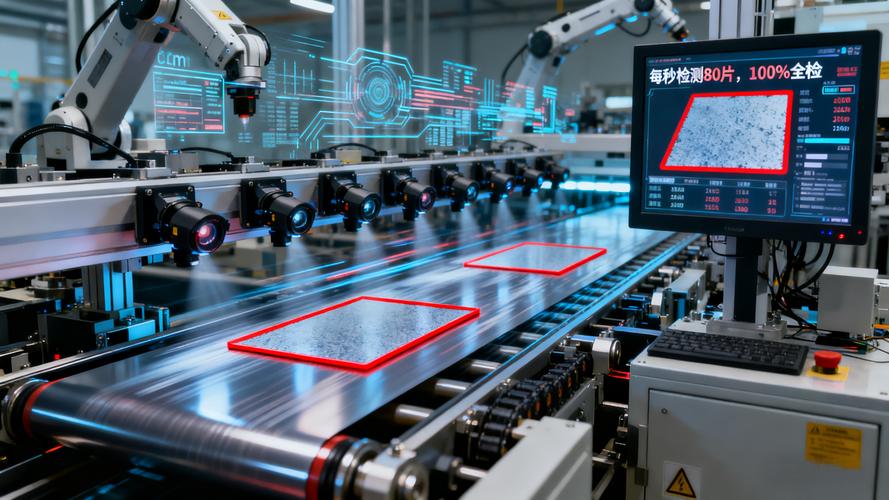
上个月跑东莞跑了三家汽配厂,每家的焊接生产线都新装了十来个工业视觉传感器。厂长说,原来两个班八个检测员,现在全部转去做别的了。错漏率从原来的千分之三降到了十万分之一。这数字砸出来,我当时就挺惊讶的。
原来汽车焊接的焊点检测,全靠工人拿小锤子敲,听声音辨好坏。夜班干到后半夜,眼睛发花耳朵发懵,漏一个虚焊,到整车那边就是召回,几十万的损失就出去了。
错不起。
工业视觉传感器装上去,每个焊点拍一张,明暗差不对直接标记,机械手自动剔出来,毫秒级出结果,连一秒钟的停线都不用。
问:工业视觉传感器和普通的监控摄像头到底有什么不一样?
答:太多人搞混这个事。普通摄像头就是记录影像,最后还是要人来盯着看找问题。工业视觉传感器本质是带计算能力的感知终端,镜头拍完,自带的芯片直接跑算法出结果,合格不合格,位置对不对,直接给PLC发信号,整个过程不用人参与,这才是核心区别。
问:小工厂真的能用得起吗?投进去什么时候回本?
答:我上个月见过一个做五金冲压的小厂,二十多个人,装了两台工业视觉传感器检测工件缺孔和毛刺,总共花了不到一万二。原来两个检测员,一个月工资八千多,现在只留一个偶尔抽检,三个月不到就回本了。真不是只有大厂玩得起的东西。
说实话,现在市场上浑水摸鱼的不少,我见过太多工厂买回去用不了,扔在仓库落灰的,总结下来就是三个坑:
1. ❗ 只追高像素,不看帧率
很多采购上来就问“你这是多少万像素的”,默认像素越高越好?根本不对。你的生产线一分钟过60个工件,帧率要至少每秒两张才能每个都拍到清晰的,要是帧率不够,就算给你一个亿像素,拍出来也是拖影,该错还是错。
2. ❗ 不看环境适配性
车间什么环境?有水雾,有切削油,有焊接弧光,有持续震动。你买个普通的,防护等级不够,不出三个月镜头就花得看不清东西了。一定要选
,带防眩光镀膜的,抗震动的,才能扛住现场造。
3. 💡 忽略调试和后期改造成本
有些传感器卖得特别便宜,但是调试要厂家工程师上门,一天服务费就要两千,换一次产品改一次程序又要收钱,算下来比设备本身还贵。现在靠谱的产品都带可视化拖拽调试,自己厂里的电工跟着教程学两小时就能改,根本不用求人。
。原来这个工序都是用X光机,一台动辄几百万,中小厂根本扩不起产。现在用特制的工业视觉传感器加优化后的算法,几十万就能搞定一套,准确率还比传统X光机高两个百分点,你说这不是降维打击是什么?
还有机加工车间,现在不少厂把工业视觉传感器装在机床上做刀具磨损检测。原来都是定时换刀,不管你实际磨损程度,到点就拆,好多刀其实还能再用上千件,纯纯浪费。现在装个传感器对着刀尖拍,磨到阈值自动提醒换刀,我亲眼见一家厂刀具成本直接降了三成,每个月省出好几万。
不过话说回来,再好的东西也不是万能的。比如那种全黑环境下测超高精度的微米级尺寸,还是要配合激光对位,不能全指望视觉。但是90%的制造现场需求,从定位上料到成品检测,工业视觉传感器都能搞定。
原来制造环节最费人的就是重复检测和对位,现在这些磨人的活都交给工业视觉传感器了,人就能腾出来去干更值钱的事。这变化,就在你我身边的工厂里,看不见摸不着,但每一分都是实打实的真金白银。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业视觉传感器:制造现场看不见的效率革命 https://www.dachanpin.com/a/tg/69523.html