
真的疼。
同轴度超差的200多件已经流到总装线了,整批拆下来返工,光人工加误工就亏了12万。
这不是个例。
太多制造企业的质量管控,还停留在“事后挑不良”的阶段——产品做出来了,检验完了,发现不合格就返工,合格就发货。从来没想过,能在生产过程刚出现偏移苗头的时候就把它掐掉。这时候你跟他提统计过程控制(SPC),他第一反应是“那是大厂玩的花架子,我们小厂用不上”。
为什么你上了SPC还是白花钱?
我见过太多企业在SPC上踩坑了。上来就找供应商买最贵的系统,把过去半年的检验数据一股脑导进去,看着系统生成的花花绿绿的控制图,觉得自己已经完成了数字化转型。结果用了3个月,除了每周给老板交一张好看的报表,半毛钱实际作用都没有。
问题出在哪?大部分人从根上就搞错了SPC的核心目的——它根本不是给你统计合格率的工具,是帮你提前识别过程异常的预警系统。你要是把控制图做成了合格率统计表,那还不如用Excel拉个透视表,至少还快一点。
之前碰到个汽车零部件厂的质量经理,跟我吐槽说他们花了60万上的SPC系统,用了半年一次异常都没报过。我拉过他们的控制图一看,差点没背过气去——他把图纸上的规格上下限直接当成了控制限画在图上。那能报异常才见鬼了。等点超了规格限,早就出了一堆不合格品了,还谈什么提前预警?

说到这肯定有不少人有疑问,我干脆直接把平时被问得最多的几个问题拎出来答了。
问:我们厂一共才20多个人,做小批量定制件,根本攒不够老教材里说的100个样本量,有必要上统计过程控制(SPC)吗?
答:别被老掉牙的教材绑死。现在针对小批量生产的短周期SPC算法(比如EWMA指数加权控制图),哪怕单批次只有5-8个测量值,只要你能固定换模后的首件校准流程,一样能把过程的细微波动揪出来。我们给宁波的一个定制液压阀厂做的方案,根本没上贵的商用软件,就用免费的开源表格搭的简易监控表,3个月就把客诉率降了42%。真的,别拿“我们是小批量”当借口,本质上是你还没吃过过程失控的亏。
2024年之后的SPC,早就不是你印象里的Excel画折线图了
💡 别再信什么“SPC是质量部的专属工作”,现在的SPC早就打通了设备端、生产端、质量端的数据流,谁都能实时看到过程状态。
东莞的3C结构件厂我上个月刚去参观过,他们的SPC系统根本不需要检验员手动录数——冲压机的压力传感器、位移传感器、注塑机的料温传感器数据,全部通过PLC实时传到SPC系统里。一旦出现连续3个点往控制限方向偏移,系统直接给当班机长发微信报警,根本等不到检验员跑到工位去量。之前他们的冲压工序不良率是1.2%,现在压到0.18%,算下来省下来的返工、客诉成本,半年就把整套系统的投入赚回来了。
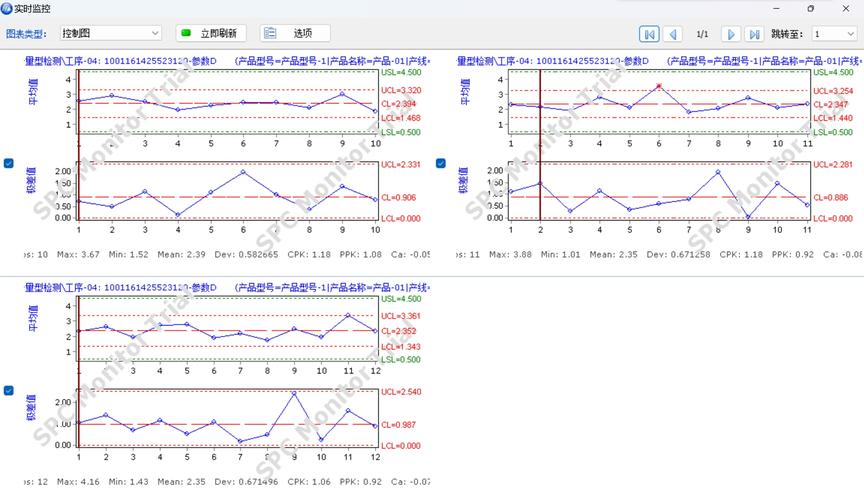
说到这我又想吐槽了。之前碰到个质量主管,跟我说他们厂的SPC报表是每周五下班前由检验员补填的。我当时差点笑出来。这哪是SPC,这是给客户审厂做的假材料啊!你补的数,能提前发现过程偏移才见鬼了。等你把数据凑齐画完图,那批不良品说不定都已经到客户仓库了。
问:我翻了好多SPC的教材,里面列了8大判异准则,实际生产里用太敏感了,经常误报,大家都嫌烦,怎么调整?
答:太正常了。老教材里的判异准则是针对大批量、工艺极稳定的化工流程设计的,放到机加工、3C这种经常有换模、换刀、材料批次差异的场景里,就是容易误报。你完全可以根据自己车间的实际情况调整判异规则——比如我们给很多客户做的方案,就把“连续3个点往同一方向偏移”的阈值,从离中心线1σ调整到1.5σ,只保留最容易引发重大质量问题的几条规则,误报率直接降了70%。说白了,SPC是给你生产用的,不是让你照着书本死抠规则的,对吧?
别踩SPC落地的3个致命坑
很多人觉得SPC难落地,其实无非是踩了几个所有人都踩过的坑,踩一次亏一次:
- ✅ 第一个坑:把规格限当控制限。规格限是给产品定的合格标准,控制限是给过程定的波动范围——前者是“你做的东西合不合格”,后者是“你的生产过程是不是稳的”。❗ 这俩搞混了,你做出来的控制图就完全没有预警作用,等看到点超了规格限,早就出一堆不良品了。
- ✅ 第二个坑:数据全靠手动填。你想想,检验员一天要测几百个数据,填到系统里的时候,可能不良品都已经流到下工序了。现在的SPC必须要对接设备的自动采集端口,从源头把数据抓过来,不然就是自欺欺人。
- ✅ 第三个坑:报警了没人管。很多厂上了SPC系统,报警响了半天,没人去查原因,时间长了大家都把报警当噪音,系统就彻底成摆设了。我们给客户做落地的时候,第一条规矩就是:每次报警必须有记录,要写清楚是换刀导致的偏移,还是材料批次的问题,还是设备参数飘了,攒上3个月的报警记录,你就能找到自己车间最常出问题的根因,比你开半年质量分析会有用多了。
上个月跟那个苏州机加工厂的老板聊天,他说之前总觉得SPC是大厂玩的花架子,现在算下来,一年因为返工、客诉赔的钱,够买三套SPC系统了。
其实哪有那么复杂。你不需要买最贵的系统,也不需要把所有的工艺参数都监控一遍,先从你最容易出问题的那道工序开始,把数据采上来,把报警机制建起来,慢慢跑,总能看到效果。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):别等不良品流到客户那才拍大腿 https://www.dachanpin.com/a/tg/72101.html


