测量系统分析(MSA):别再把它当质量部的应付差事

上个月去江苏一家做新能源结构件的厂做审核,一进质量部办公室,屏幕上全是套模板生成的测量系统分析(MSA)报告——GR&R全是8%以下,偏倚全是0.001mm,连测的是哪个量具都没写。 坐下来翻了两页我就笑了。 报告里的采集日期是3天前,但那个厂的三坐标测量室,3天前因为空调坏了,室温飙到30度,按规范根本不能开展精密测量工作。

为什么90%的工厂做的MSA都是走形式?

很多人对测量系统分析(MSA)的认知,还停留在“客户审核要、体系认证要,随便做个报告交差就行”的层面。 我见过太多厂,为了应付IATF16949审核,让质量员对着去年的MSA报告改个年份,连现场测量都懒得做。真到出了质量纠纷——比如测出来的零件尺寸和客户那边差了0.1mm,两边扯半个月扯不清楚,最后才想起来翻之前的MSA报告,发现根本和实际测量场景对不上。 之前有个做动力电池壳的客户跟我吐槽,他们之前因为平面度检测的问题,被客户退了三批货,算上返工和物流损失快20万。最后溯源才发现,三坐标的测头因为半年没做清洁校准,线性漂移了0.08mm——之前交出去的MSA报告,是拿半年前没漂移的旧数据凑的,根本没反映当前的设备状态。
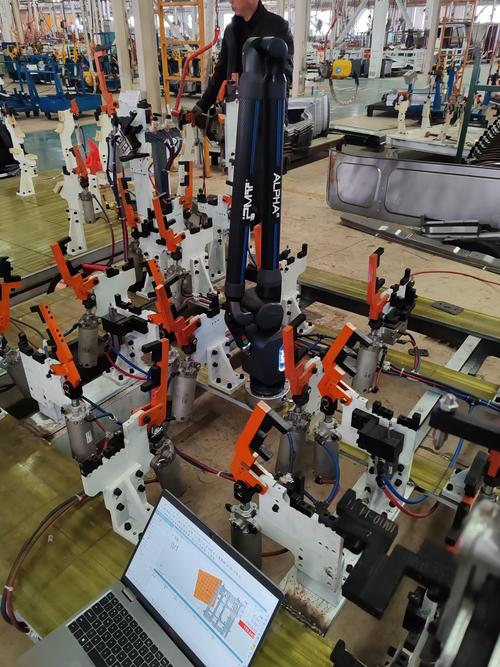
新能源结构件三坐标测量现场MSA数据采集
问:很多同行说,我们厂量具都是每年强制校准的,为什么还要额外做MSA? 答:校准只告诉你这个量具在实验室标准环境下、对标标准量块的示值准不准,不代表你拿它测自家实际产品的时候准不准。比如校准是拿光滑的标准量块测的,你家产品是带曲面的铝合金压铸件,测头接触的角度、压力不同,甚至车间里飘的铝屑粘在测头上,带来的误差根本不在校准的覆盖范围内。说白了,校准是给量具做“入职体检”,MSA是看你拿这个量具天天干活的时候,到底靠不靠谱。

别死背AIAG手册,这几个实操坑踩过的人都懂

刚入行的时候我也对着AIAG的MSA手册死抠条款,觉得必须严格按照“3个测量员、10个零件、每个零件测3次”的流程走,少一步都不对。直到去现场做了上百个项目才发现,真死抠手册的人,做出来的报告根本解决不了实际问题。 我见过最离谱的GR&R实验:负责采集数据的测量员为了省时间,把同一个零件测完第一次之后,就照着第一次的读数填完剩下的两轮数据,算出来的GR&R是2.3%,漂亮得能当教科书案例。结果实际生产中,同一个零件让三个不同的员工测,读数能差出0.02mm——刚好是零件的公差范围,等于说测出来的数根本分不清是零件尺寸波动,还是测量员的读数差。 还有个常见的坑:选的10个实验零件全是从合格区挑的,尺寸全卡在公差中间位置,算出来的GR&R当然好看。但实际生产中,你要判断的是接近上下公差限的零件到底合不合格啊?这时候测量系统的分辨力够不够,有没有系统偏倚,才是最关键的。
工厂现场量具MSA重复性数据记录表格
工厂现场量具MSA重复性数据记录表格
问:我们厂做的是小批量定制结构件,每批零件就几个,根本凑不齐10个有尺寸波动的样本,GR&R怎么做? 答:别死卡手册上的样本数量要求。小批量场景下,你完全可以拿覆盖公差全范围的标准件、或者之前批次的报废件凑样本,重点是要覆盖你实际生产中会遇到的尺寸分布,而不是为了凑数找一堆尺寸一模一样的合格品。实在凑不够计量型分析的样本,就换属性一致性分析的方法,找几个检验员对同几个零件做合格/不合格判定,看一致性比例够不够,别硬套计量型模板硬凑数据。

2024年之后,制造业的MSA到底要怎么做才不白花钱?

以前的测量系统,大多是人工拿卡尺、千分尺、三坐标测,做MSA的时候重点看人员的重复性、再现性就行。但现在不一样了,新能源、光伏这些高端制造行业,大多上了自动化视觉检测、激光位移测量、在线全检设备,以前的老方法根本不适用。 现在的测量系统分析(MSA),早就不是一年做一次、存进档案柜的纸面工作了。 去年给一家做光伏边框的厂做咨询,他们的在线视觉检测系统测边框的切割长度,一开始MSA全在实验室恒温环境下做,GR&R算出来是5%,完全符合要求。结果到了夏天车间温度升到35度的时候,测量误差直接飙到12%,每天有20%的合格件被误判成超差,光返工就花了十几万。后来调整了MSA的流程,把车间温度变化带来的漂移、不同表面粗糙度的型材带来的识别误差,全纳入分析范围,还加了每天开机的标准件点检流程,才把误判率降到0.5%以下。 💡 别再把MSA当成质量部一个部门的事了。生产部门要提供实际的零件尺寸分布,设备部门要配合校准测量设备的环境漂移,工艺部门要把测量结果的波动和工艺参数的波动区分开——最后算出来的报告,才能真正指导生产,而不是给审核老师看的摆设。 说实话,我真的烦透了那种把MSA做成填表游戏的做法。你想想,你花几百万买的自动化测量设备,花几万块做的年度校准,结果因为测量系统自己不准,把好件当废品扔,把废品当好件流到客户手里,最后赔的钱比你好好做MSA花的钱多100倍都不止。 这钱花得冤不冤?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别再把它当质量部的应付差事 https://www.dachanpin.com/a/tg/72103.html

赞 (0)
失效模式与影响分析(FMEA):别再把它做成应付审核的纸面表格
上一篇 2小时前
别再把质量控制(QC)七大手法当填表作业了——车间老炮的落地实操指南
下一篇 1小时前

相关推荐

  • 制造企业如何练出真落地的供应链韧性

    我去年跑了珠三角17家做出口的中小制造工厂,大半老板坐下来聊不到三句,就要吐槽断供停产的糟心事。有个东莞做汽车内饰的老板,2021年缺芯片停了三个半月生产线,客户转单给越南工厂,他花了一年多才抢回来,说那段时间天天睡不着,掉的头发能装一烟灰缸。现在行业里一提供应链韧性,好多人都觉得是大厂玩的概念,中小厂不配沾边?错得离谱。 别把供应链韧性做成PPT上的花架子…

    投稿 2026-09-27
  • 工业服务化(PaaS):为何你的工厂还没倒下就该换脑筋了

    上周在一家轴承厂,老板老李拉着我抱怨:“妈的,机器卖出去,钱收回来,就跟我没关系了?现在客户整天打电话说停机损失大,我恨不得把自己卖给工厂当维修工。” 我笑了,说这就是机会。他瞪我。我指了指车间里那套嗡嗡响的数控磨床——如果我告诉你,从今往后,你不卖这铁疙瘩了,你卖的是“加工能力按次收费”,或者“设备可用性保障”,你的利润能翻倍,你信不信?他不信。好吧,这正…

    2026-06-20
  • 工业人机界面(HMI):为什么说它是智能制造的隐形神经中枢

    我跑了二十多家珠三角的制造工厂,见过太多离谱的操作。几十万上了自动化线,把人机界面(HMI)只当成一块电子看板用。暴殄天物。 别再把人机界面(HMI)只当生产看板了 很多工厂的负责人提起HMI,第一反应就是“用来显示温度、产量,改个参数”,没错,这是它最基础的功能,但放在今天的智能制造场景里,只干这个,真的对不起它的能力。 问:我们工厂小,能开生产不出错就行…

    投稿 2026-08-25
  • 离散制造车间设施布局优化:老厂改造踩过的坑和实战经验

    我前阵子刚帮佛山一个做汽配的老厂梳理完改造。老板上来第一句话:设备换了三千万,产能反而不如以前。为啥?设施布局没动。还是二十年前建厂那套摆法。就这么简单。 为什么现在设施布局突然成了救命的东西? 放在十年前,没人拿设施布局当回事。大批量生产,产品一年换不了一次款,机群式布局,同类型设备堆一块,用着也没问题。 现在不一样了。多品种小批量是常态。上个月客户要10…

    投稿 2026-08-16
  • 奢侈品:工艺、价值与时代语境下的多维审视

    奢侈品作为人类物质文明与精神追求交织的产物,始终承载着超越商品本身的复杂内涵。从欧洲文艺复兴时期匠人们手工打造的珠宝钟表,到如今全球顶尖品牌传承百年的定制服饰,奢侈品的核心从未脱离 “极致工艺” 与 “稀缺属性” 两大支柱。这些作品往往需要工匠耗费数月甚至数年时间,通过数十道乃至上百道精细工序完成,每一处针脚、每一次打磨、每一颗宝石的镶嵌,都凝聚着对细节的极…

    2025-09-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息