先把最容易踩的坑说透:别拿七大手法当”凑数工具”

别迷信”全套上齐”:按生产场景选对应手法才是正经事
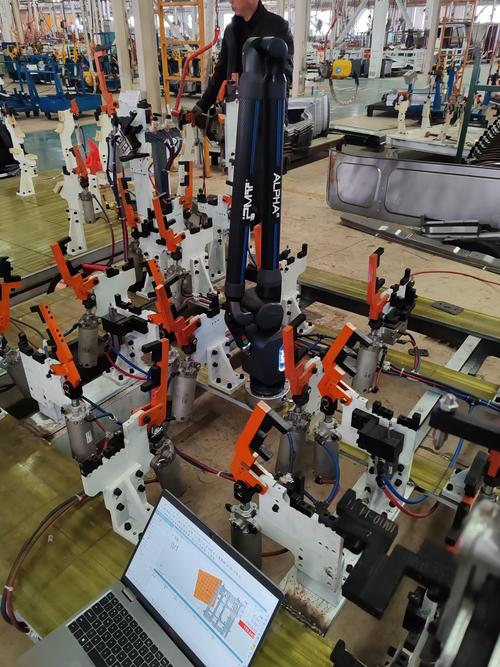
好多人有个误区,觉得用质量控制(QC)七大手法,就得七个全用上才叫专业。真不是。 ✅ 做新能源结构件的装配线,要监控关键尺寸的稳定性,别天天靠人眼瞅,直接上控制图——我之前帮东莞一家做电池外壳的厂,把原来每2小时测一次的纸质记录,换成实时同步的控制图看板,上线第一个月就把SPC异常的响应时间从45分钟压到了8分钟,光返工损失省了快20万。 ❗ 别拿排列图当”甩锅榜”用。好多人做完排列图,把不良占比最高的项列出来,就直接把责任甩给车间班组——你得顺着排列图的Top3原因,用因果图往下挖啊。不然你列出来”焊接不良占比42%”,然后呢?班组知道要调电流还是要换焊材?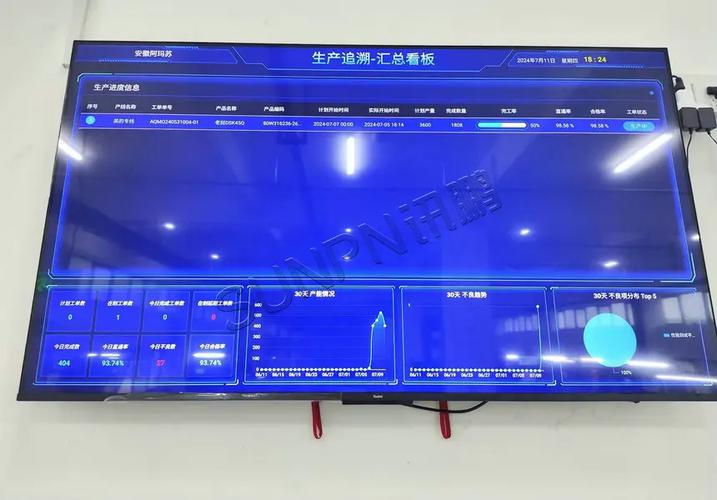
现在的车间玩七大手法,早就不是当年的纸笔时代了
前几年我去一家做汽车线束的厂辅导,质量部的检验员每天要花2个小时手动画排列图、填检查表,画出来的图歪歪扭扭,算百分比还要用计算器敲半天。现在倒好,这些逻辑全嵌到MES系统里了——系统自动拉取当天的检验数据,自动按不良类型、班次、设备分类生成排列图,控制图上的点一旦连续飘移,自动给对应的检验员发手机警报,连画图的步骤都省了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把质量控制(QC)七大手法当填表作业了——车间老炮的落地实操指南 https://www.dachanpin.com/a/tg/72104.html