很多人聊高端制造,张口就是光刻机、大飞机、国产发动机,很少有人注意到,把成百上千个金属构件牢牢连在一起的工业焊接工艺,才是真正藏在水面下的门槛。
普通工地焊个钢架,要求只要不裂就行,误差几毫米都无所谓。
高端制造领域的工业焊接呢?
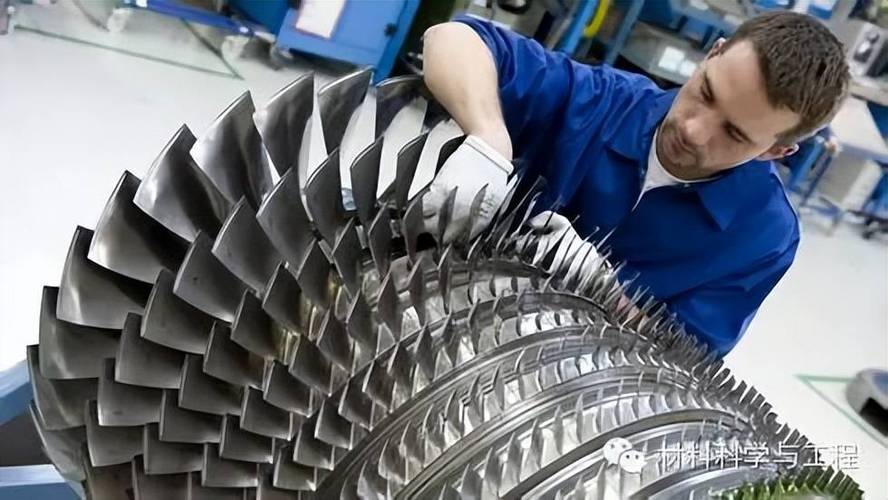
航空发动机的叶片焊接,误差要控制在0.01毫米以内,还要扛得住几千度的高温,几十万次的应力循环,不能裂不能变形。差一点都不行。
说实话,这难度比雕刻象牙微雕还大。
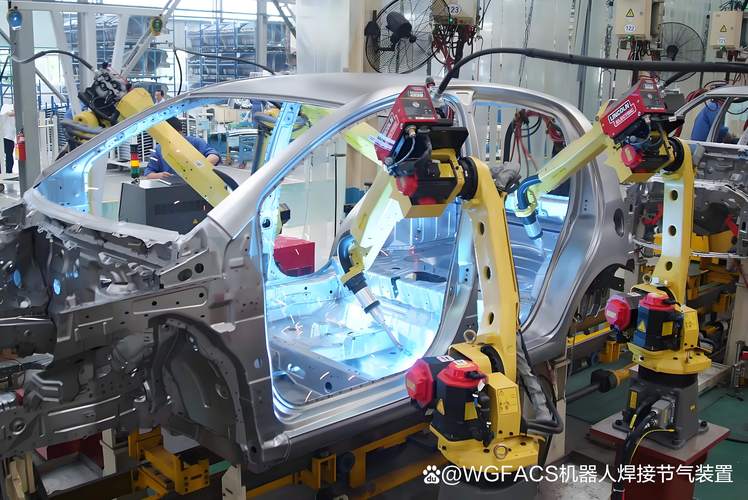
现在最新的激光-电弧复合焊,已经大规模用到新能源汽车的铝车身焊接上了,比传统铆接轻30%,强度还高15%,这个进步放在十年前想都不敢想。
问:现在工厂都用机器人焊接了,是不是工业焊接工艺的门槛就变低了?
答:完全错。机器人只是执行端,焊什么材质、用多大电流、走什么路径、预热后热温度怎么控,全靠工艺工程师提前调好参数。铝合金焊接容易出气孔,钛合金焊接怕氧化,这些都不是机器人能自己解决的,全靠长年的工艺积累。哪怕你买了全世界最贵的焊接机器人,没有对应材质的工艺参数包,焊出来的废品率能超过50%,这话我一点没夸大。
问:现在炒得很热的冷金属过渡焊接(CMT)到底好在哪?适合什么场景用?
答:CMT最核心的优势就是热输入量极低,焊0.3mm的超薄铝板都不会烧穿,现在绝大多数新能源汽车的电池托盘、铝合金轻量化车身都是用这个工艺,很多医疗精密器械的焊接也离不开它。唯一缺点就是成本高,对工装夹具的精度要求也高,普通小批量钣金件真犯不上用。
我见过太多刚起步的制造企业,选工艺全看同行用什么就跟着买,踩坑的不在少数。之前接触过一个做压力容器的工厂,盲目跟风上了激光焊,结果30mm厚的钢板焊不透,气孔多到离谱,最后亏了大几百万换了埋弧焊,才把问题解决。
给大家整理几个经过市场验证的选型要点,直接用就行:
💡 厚板(>20mm)重工业构件:优先选
,熔深大、效率高、焊缝成型好,成本还比激光焊低一半都不止
❗ 新能源汽车铝/镁轻量化构件:优先选CMT冷金属过渡焊、激光-电弧复合焊,变形小强度够
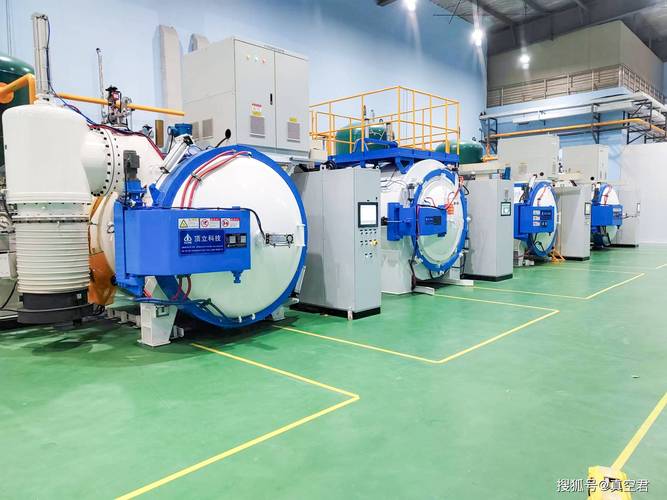
✅ 航空航天高精度构件:真空电子束焊,变形极小精度高,就是设备价格确实贵
✅ 野外不锈钢管道施工:手工氩弧焊,适配性强,现场调整方便
不过话说回来,没有万能的工艺,只有适合的需求。你一个做普通钢结构厂房的,非要上进口电子束焊,那不是拿钱打水漂吗?
。以前工艺工程师开发一种新材质的焊接工艺,要试几十上百次,废一堆料才能调出合格参数,少则半个月多则几个月。现在用训练好的AI模型,输入材质、厚度、强度要求,几分钟就能出接近最优的参数,能省80%以上的试错成本,这个已经不是实验室概念了,珠三角长三角很多工厂已经在用了,降本效果实打实。
第二个方向就是
的大规模普及。这个属于固相焊接,不用熔化金属,所以根本不会有气孔、裂纹这些熔化焊常见的缺陷,强度还更高,密封性更好。现在新能源汽车的铝合金电池托盘,超过六成已经换成搅拌摩擦焊了,良品率能做到99.5%以上,比原来的熔化焊高了快两个百分点,一年下来省的废料钱都够抵设备折旧了。
我上个月去东莞一个电池包工厂参观,整条线全用搅拌摩擦焊,走进去几乎看不到焊接烟尘,工人不用戴厚重的防护面罩,良品率稳定得吓人。真的,那才是真的工业升级,不是喊口号。
很多人觉得工业焊接就是低技术的力气活儿,其实真不是。高端工业焊接工艺的积累,差十年就是差十年,不是买几台进口机器人就能追上的。好在我们这几年在高端焊接领域进步真的快,长征火箭贮箱的焊接、C919机身焊接,这些原来卡脖子的工艺,现在都完全自主了,说起来真的提气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业焊接工艺:为什么说高精度焊接是高端制造的隐形门槛? https://www.dachanpin.com/a/tg/69547.html