别再把阳极氧化当成“给铝件刷漆”了
很多刚接触工业表面处理的采购,总觉得阳极氧化就是给铝件穿层“外衣”,跟喷漆、喷塑没什么区别。真不是。
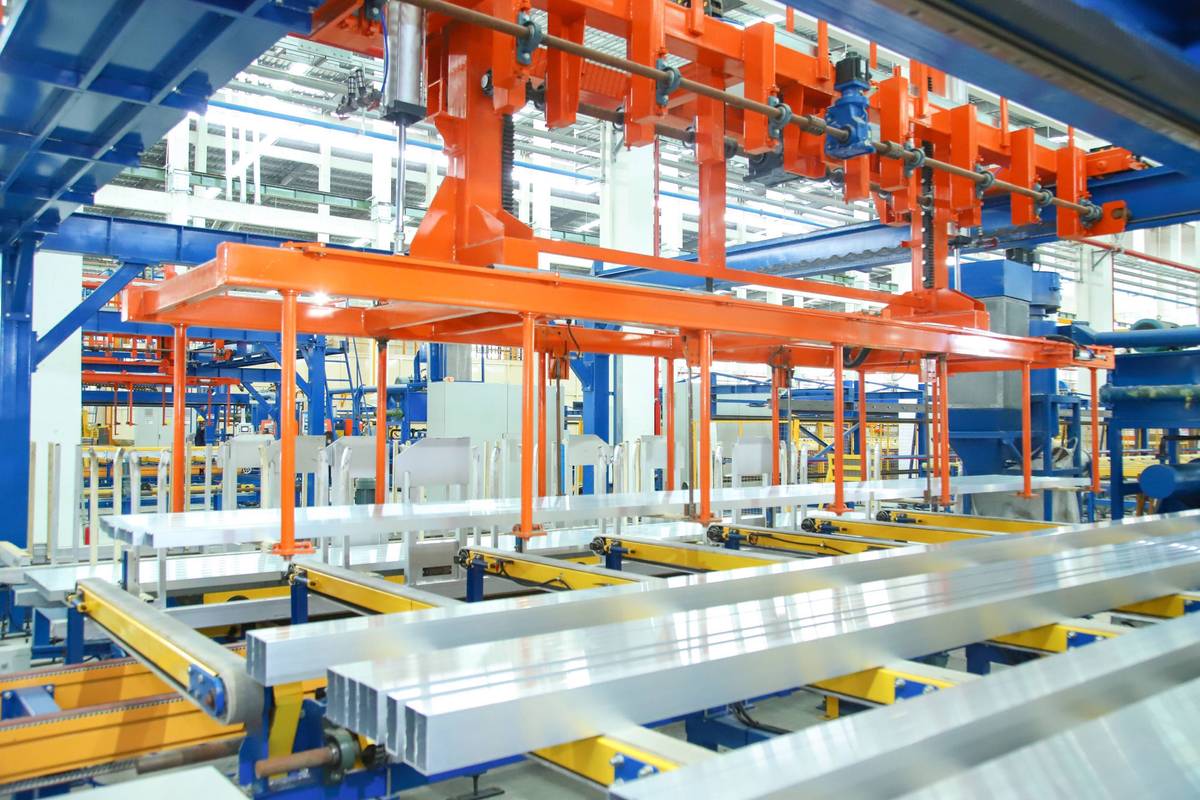
阳极氧化的本质是通过电化学方式,让铝制零件表面原位生长出一层致密的氧化铝陶瓷膜,这层膜和铝基体是化学键结合,根本不存在“掉漆”的问题——只要工艺做对了,你拿钢丝球使劲蹭,都蹭不掉这层膜。
这点真的很重要。
很多人不知道的是,这层膜的孔隙率直接决定了后续染色的牢度、封孔后的耐腐蚀性,甚至是零件在高低温循环环境下的尺寸稳定性——哪怕是同批次的铝棒,熔炼时的杂质含量差了0.1%,最后出来的氧化膜质量都能差出一个等级。
真的。
上周后台有个做3C配件的读者追着问了好几个问题,我挑两个最有代表性的放这:
问:我之前找的加工厂做的阳极氧化件,装在机器上用了三个月,表面的黑色直接磨花了,是工艺偷工了吗?
答:九成概率是封孔环节偷了工。很多小厂为了赶产能,把常温封孔的时间从要求的15分钟砍到3分钟,甚至直接用自来水冲一下就出货,这种氧化膜孔隙没被封住,灰尘、手上的汗渍渗进去,再加上日常摩擦,不出三个月就花。别信什么“我们的工艺和大厂一样”的鬼话,你去看他封孔槽的化验报告,镍离子浓度够不够3g/L,pH值是不是卡在6.0-6.5的区间,差一点都不行。
当前制造业选阳极氧化供应商,最容易踩的三个坑
做了快十年工业供应链的审核,我见过太多因为供应商选不对,最后整批零件报废的案例。踩的坑翻来覆去就那几个,记牢了能省几十万的试错成本。
第一个坑,拿普通装饰性阳极氧化冒充硬质阳极氧化。很多做工业结构件的客户,本来要的是HV300以上的硬质氧化膜,结果供应商给做的是普通装饰性阳极氧化,膜厚才8微米,硬度连HV100都到不了,装在自动化设备的滑轨上,俩月就磨出沟。我见过最离谱的,一个客户给我拿了个做了硬质氧化的铝合金滑块,我拿硬度计一打,HV62,差点把表给打坏——这哪是硬质氧化,这不就是给铝件洗了个酸澡吗?

第二个坑,前处理偷工减料,导致氧化膜表面有花斑。很多小厂为了省碱蚀的成本,碱蚀槽里的铝离子浓度都快饱和了还不换槽,出来的铝件表面一层灰黑色的印子,哪怕后面氧化做的再好,染色之后都是一块深一块浅的,根本没法看。
第三个坑,盐雾测试造假。比如客户要求72小时中性盐雾无腐蚀,加工厂直接在封孔液里加了过量的缓蚀剂,刚做出来的件测能过100小时,放了俩礼拜,膜层里的缓蚀剂挥发完,盐雾测试连24小时都过不了。
刚好上周有个做户外产品的读者问过相关的问题,我直接把对话放这:
问:我们做户外通信机柜的铝型材,要求阳极氧化之后耐紫外线老化,是不是选黑色就一定没问题?
答:大错特错。黑色染料本身的耐光性就分三六九等,很多便宜的有机黑染料,在户外晒半年就开始褪成灰棕色,根本扛不住。现在行业里做户外件的标配,是无机黑染色或者电解着黑色,膜层里的发色粒子是嵌在氧化铝孔隙里的,不是浮在表面的,正常户外用5年以上都不会明显褪色。别听销售吹什么“我们的黑色耐晒”,你让他拿染料的耐光等级报告给你看,没报告的一律按不合格算。
2024年行业里正在跑的阳极氧化新实践
这两年制造业的成本压力、环保压力都大,很多氧化厂根本不敢像以前那样靠偷工减料过日子,反而在工艺优化上砸了不少钱,跑出了不少能落地的新方案。
比如现在很多新能源车企配套的氧化线,已经在做低温高膜厚的硬质氧化了。传统的硬质氧化要在0度以下的槽液里泡1个多小时,能耗高,产能还低,现在新的工艺把槽液温度控制在8-10度,调整了电流密度的爬升曲线,40分钟就能做出膜厚25微米、硬度HV350以上的氧化膜,产能直接提了一倍,还没有传统工艺容易出现的膜层掉粉问题。
💡 这里要提醒一句,新工艺不是万能的,那种要求耐磨寿命10年以上的重载零件,还是得老老实实按传统工艺做,别为了省成本踩坑。
还有现在很多做出口消费电子的厂家,已经在全面切换无镍封孔工艺了。以前的封孔液都含镍,重金属排放高,环保压力大,还容易因为镍含量超标过不了欧盟的ROHS检测,现在新的锆盐封孔工艺,出来的件膜层耐腐蚀性跟含镍封孔的差不多,还完全满足最新的环保要求。
说真的,这几年环保要求卡的严,很多以前靠偷排省成本的小氧化厂,真的撑不下去了,剩下的能稳定供货的厂,基本都是在工艺优化上花了真金白银的。
别不信。去年珠三角已经有3成以上的氧化线换了无镍封孔的配方,不然等着被环保开罚单吧。
哦对,很多采购总觉得阳极氧化的颜色可以跟样板完全一模一样,其实根本不可能。因为铝件本身的材质差异、槽液的温度波动哪怕差1度,出来的颜色都会有细微差别,所以别拿着样板要求“色差为0”,只要控制在ΔE<1.5的范围,人眼基本看不出来,就合格了。我见过最轴的采购,拿着色卡要求氧化厂做出来的黑色跟色卡零色差,人家车间主任跟他算了笔账,要做到零色差,每槽的产能得砍一半,成本要涨40%,他才不说话了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化工艺:铝件表面处理的实操细节与当前制造业落地指南 https://www.dachanpin.com/a/tg/72074.html