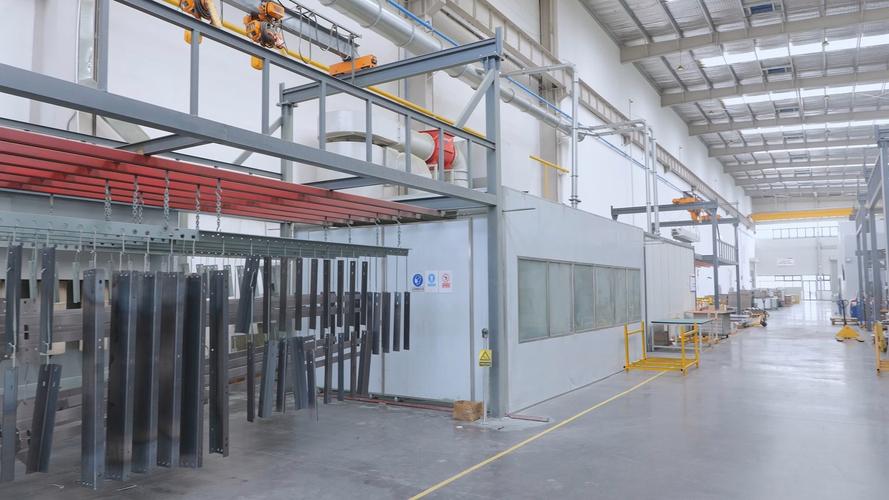
上周去长三角一家做工程机械的大厂拜访,厂长拉着我在喷漆房蹲了一下午,烟抽了半包,就说一句话:涂装赔了两年钱。
你敢信?
很多人提到工业制造,第一反应是机加工、焊接、装配,没人会把工业涂装工艺当回事。不就是喷个漆吗?能花多少钱?
实际上,涂装环节的成本,能占到整件成品制造成本的
十年前我在珠三角做帮扶,见过一家做出口健身器材的厂,所有工序都过了,就因为面漆颜色公差比客户要求大了0.2,整整两个货柜的产品,全部打回返修。光返工费加海运费,亏了小两百万。
很多工厂老板,愿意花上千万上进口加工中心,愿意花几百万挖顶级焊接师傅,就是舍不得在涂装工艺上投钱打磨。觉得差不多就行,能喷上不掉就OK。放到十年前可能还行,现在不管是出口要求,还是国内终端客户对品质的要求,早就卷到微米级了。
现在主流的高端客户要求,外观面颜色公差
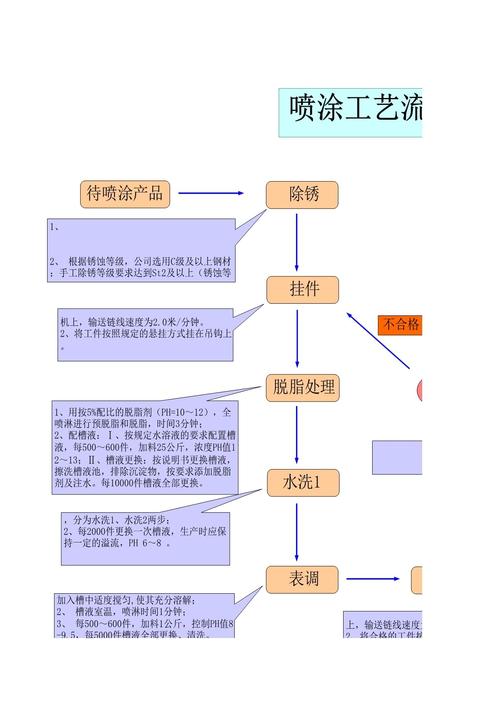
说个最常见的坑,前处理。很多厂为了省药剂钱,脱脂槽半个月才换一次,磷化膜厚度差一点,看起来没问题,放半年就从焊缝开始烂。最后找上门的客户,再也不会来了。
问:现在很多厂都上了自动化静电喷涂,是不是就代表工艺水平到位了?
答:真不是。设备是死的,工艺是活的。静电喷涂的电压、出漆量、走枪速度,甚至当天车间的温湿度,都得跟着调。我见过买了上千万进口涂装线,还是做不出合格件的,就是因为工艺员只会按出厂说明书跑参数,不会根据工件材质、环境温湿度改细节。哪怕同一个工件,夏天和冬天的油漆黏度都不一样,死搬硬套怎么可能出好活?
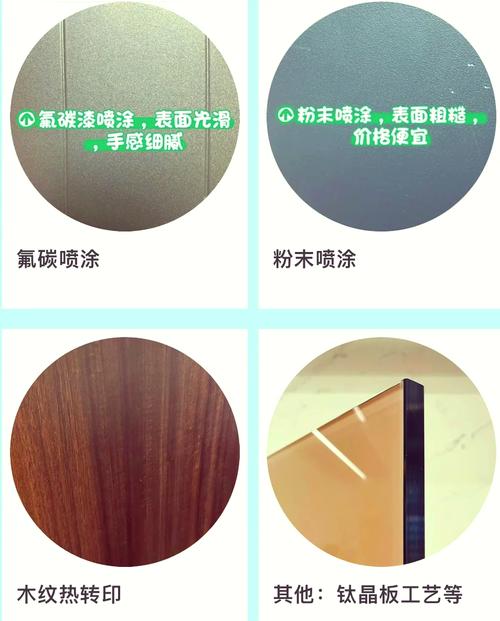
:适合大批量的标准件,比如钢结构型材、通用五金配件。优势是环保,成本低,防腐性能足够,固体粉末几乎没有VOC排放,过环保很轻松。缺点是厚工件的边角位置附着力差,换色成本高,不适合小批量多品种。
💡
:适合高端工程机械、新能源车外观结构件。电泳打底保证整体防腐,中涂填充瑕疵,面漆保证外观耐候,做出来的产品,耐候性十年起步,膜厚均匀,外观一致性极高。缺点是线体投资大,运营成本高,小厂玩不起。
💡
:适合小批量定制的重工配件、异形件。UV涂料固化只需要几十秒,不需要大型高温烤房,占地小,换色快,非常适合现在多品种小批量的订单趋势。唯一的缺点就是涂料单价比传统油漆高一点,摊到每件其实也没差多少。
问:现在环保查得严,原来的溶剂型涂装是不是都要淘汰?
答:完全不是一刀切。现在低VOC溶剂型涂料技术已经很成熟了,很多中小厂不需要整条线换掉,只需要换涂料,调整一下固化参数,就能过环保审核,改造成本不到全新线的十分之一。如果是新上项目,那肯定优先上水性或者粉末涂装,长远来看合规成本和品质都更有优势,根据自己的产能和订单情况选就行,没必要盲目跟风换设备。
干了这么多年,我总结了三个不怎么花钱,就能降本提质的小技巧,很多厂用了一年省几十万,都是真的:
❗ 第一,前处理分段管控。很多厂不管什么部位,都用统一的前处理标准,其实完全没必要。比如你做挖掘机,驾驶室外面的外板要保证十年不生锈,脱脂磷化必须拉满标准,但是内部藏着的骨架,根本露不出来,也不会接触水汽,只需要简单脱脂就行,能省一半的磷化剂和脱脂剂成本。
❗ 第二,回收粉合理掺用。做粉末涂装的厂,都会回收喷房里的余粉,很多厂直接扔掉,或者全掺进去用,这都不对。只要把回收粉过筛,把杂质控制在3%以内,按1:3的比例掺到新粉里用,完全不影响成品的附着力和颜色,一年光涂料钱就能省几十万。
❗ 第三,温湿度联动管控。很多车间的温湿度一天能飘好几个度,油漆黏度跟着变,很容易出流挂、针孔,废品率一高,成本就上去了。只需要在调漆间和喷房装几个几百块的温湿度传感器,根据温湿度实时调整油漆黏度,废品率就能降1-2个点,这两个点就是纯利润啊。
说实话,工业这行,从来都是细节决定输赢。涂装本来就是藏在背后的工序,你把工艺磨细了,别人看不见,但能感受得到。你产品用十年都不掉漆,客户下次还找你。你偷工减料,省那点钱,一次就把牌子做砸了。
对不对?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺:干了三十年才摸透的降本提质核心逻辑 https://www.dachanpin.com/a/tg/69548.html