上个月去长三角某新能源汽车零部件厂,跟做了18年热处理的老周蹲在炉边抽烟,他指着刚开炉出来的一批齿轮说,上个月邻厂同材质同参数的零件,装上去3个月就断轴,赔了1200万。为啥?不是钢材差,是淬火的时候,炉温多飘了12度,保温时间少了40秒。
很多人对热处理的印象,还停留在几十年前的小作坊:师傅拿个长钩子把烧红的钢从炉子里勾出来,扔到油桶里滋啦冒黑烟,就算完事。
你以为的“烧红了再冷”,根本不是热处理的全部
刚入行的采购或者设计师,十个有八个对热处理有这种刻板印象。真不是抬杠,你现在去搜那些小加工厂的宣传视频,拍的都是开炉冒热气的镜头,好像这行真的靠感觉就能做。
现在规模以上的制造企业,热处理线早就不是那种人工守着的小炉子了。带全程数据采集的连续式渗碳炉,每一个料盘从进炉到出炉,哪个位置在多少度,停留了多久,淬火介质的流量多少,甚至出炉的时候表面的氧化层厚度,全是实时传到MES系统的。哪一个环节参数飘了,系统直接报警,根本不给你靠感觉做事的机会。
这里经常有刚做供应链的采购问:
问:我们用的都是同牌号的20CrMnTi,为啥同样的渗碳要求,有的厂做出来的齿轮能用10年,有的厂3年就磨花?
答:别光盯着材质单看。20CrMnTi的淬透性带宽有多大你知道吗?同牌号的钢,炉号差了,淬透性带差了4个HRC,你按一模一样的工艺参数烧,出来的表面硬度差一大截。更别说现在很多厂为了省成本,把原来的真空淬火换成普通气氛炉,省了那点抽真空的电费,最后表面脱碳层深了0.1mm,疲劳寿命直接砍半。
真的,我见过太多厂,为了把热处理成本压5%,最后栽在售后索赔上,算下来亏的钱够建三条高端热处理线。❗ 别拿热处理当无技术含量的粗活。
2024年现在的热处理,卷的根本不是设备
很多老板一提到要提升热处理质量,第一反应就是买贵的设备。真空炉、离子渗氮炉、高压气淬炉,越贵越好。我去年去山东某做高端轴承的厂,他们花了快2000万上的高压气淬真空炉,结果呢?操作的师傅还是按十年前普通炉的参数调,淬火压力开成5bar,明明人家设备支持20bar,出来的零件心部硬度不够,最后拆了设备重新做工艺验证,折腾了3个月才顺过来。
现在行业里卷的,根本不是谁的设备贵,是工艺的颗粒度。比如以前做渗碳,要求表面碳浓度0.8-1.0%,差不多就行。现在做新能源减速器的齿轮,表面碳浓度要控制在0.78-0.82%,差0.03个百分点,啮合噪音就能差2个分贝。还有现在大家拼的变形量控制,以前热处理完的零件,要磨掉0.2mm的余量,现在为了省材料,甚至要做到变形量小于0.02mm,磨量压到0.05mm以内。这靠啥?靠从装炉的时候就开始算,料盘怎么摆,哪个位置的气流最均匀,出炉的时候怎么吊装才不会因为自重变形。
经常有做精密零件的设计师问:
问:我在图纸上标的是“淬火硬度58-62HRC”,为啥外协厂总是说这个要求太严,要加价20%?
答:你要是标个“淬火硬度55-60HRC”,人家肯定按最便宜的工艺给你做。但你要卡到58-62HRC,还要求变形量小于0.03mm,那人家就得单独给你排炉,不能跟其他零件混装,还要每盘都测炉温,用专门的淬火介质,甚至出炉的时候要做校正,这些都是成本。更别说你要是要求没有氧化脱碳层,那普通气氛炉根本做不了,得上真空炉,成本能不涨吗?
说实话,很多时候不是外协厂想坑你,是你自己对热处理的边界根本没数。你觉得写个硬度值就完事了,人家背后要调整七八个参数才能达到你的要求,不加价才怪。
那些没人愿意说的热处理“隐性成本”
很多厂算热处理成本的时候,只算看得见的电费、淬火介质费、人工费,根本不算藏在流程里的隐性损耗。
第一块,氧化皮的处理成本。上次帮东莞一家五金厂算账,他们用普通气氛炉做零件,每公斤要多花0.8元的抛丸成本,要是换成带可控气氛的密封箱式炉,氧化皮厚度能从0.03mm降到0.005mm,每公斤抛丸成本能省0.6元——看似炉子的能耗高了一点,算总账反而更便宜。
第二块,返工成本。很多厂的炉温均匀性差,同一炉出来的零件,有的硬度过高裂了,有的硬度不够要返炉。返炉一次的成本是多少?电费、人工、还有材料的性能损耗——本来钢材经过一次淬火回火,内部组织已经稳定了,返炉两次,晶粒粗大,疲劳寿命直接掉30%。我见过最离谱的厂,一炉120件零件,返了三次,最后合格的只有21件,算下来单件成本比一次合格的高了4倍。💡 真的,炉温均匀性每差5度,返工率能涨15%,这个账很多老板根本算不过来。
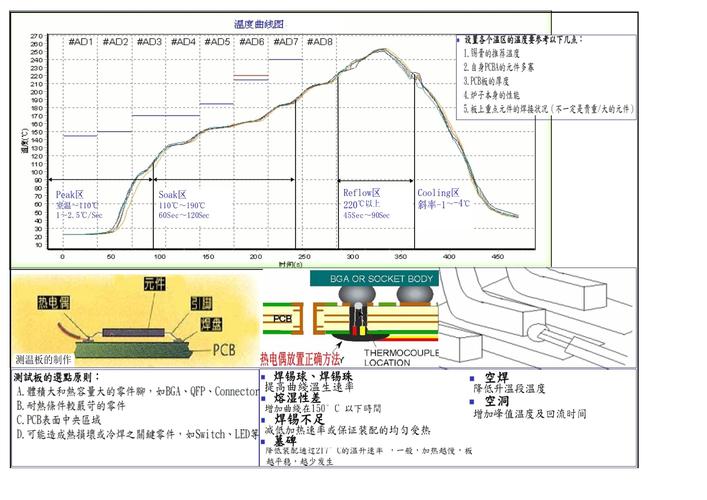
去年帮江苏某做10.9级高强度螺栓的厂做工艺优化,他们原来的炉子炉温均匀性是±15度,每次做出来的螺栓返工率在18%左右。我们帮他们把炉温的校准周期从半年改成1个月,在炉子里加了3个热电偶测不同位置的温度,调整了加热元件的排布,三个月下来,返工率降到了2%,算下来一年省了200多万。
啥感觉?就像你开车,平时觉得油耗高,其实是轮胎气压没打对,根本不是发动机的问题。热处理也是一样,很多人觉得成本高,其实是工艺没抠细,钱都在看不见的地方流走了。
前几天跟老周聊天,他说现在的年轻人进热处理车间,第一反应是嫌脏嫌累,不想干。他说哪有什么粗活啊,你把炉温曲线摸透了,把每个参数的影响算明白,你就是整个车间最核心的人。毕竟,再好的钢材,热处理做不好,就是一堆废铁。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理不是‘烧炉子’:2024年精密制造里藏在炉温曲线里的硬成本 https://www.dachanpin.com/a/tg/72072.html