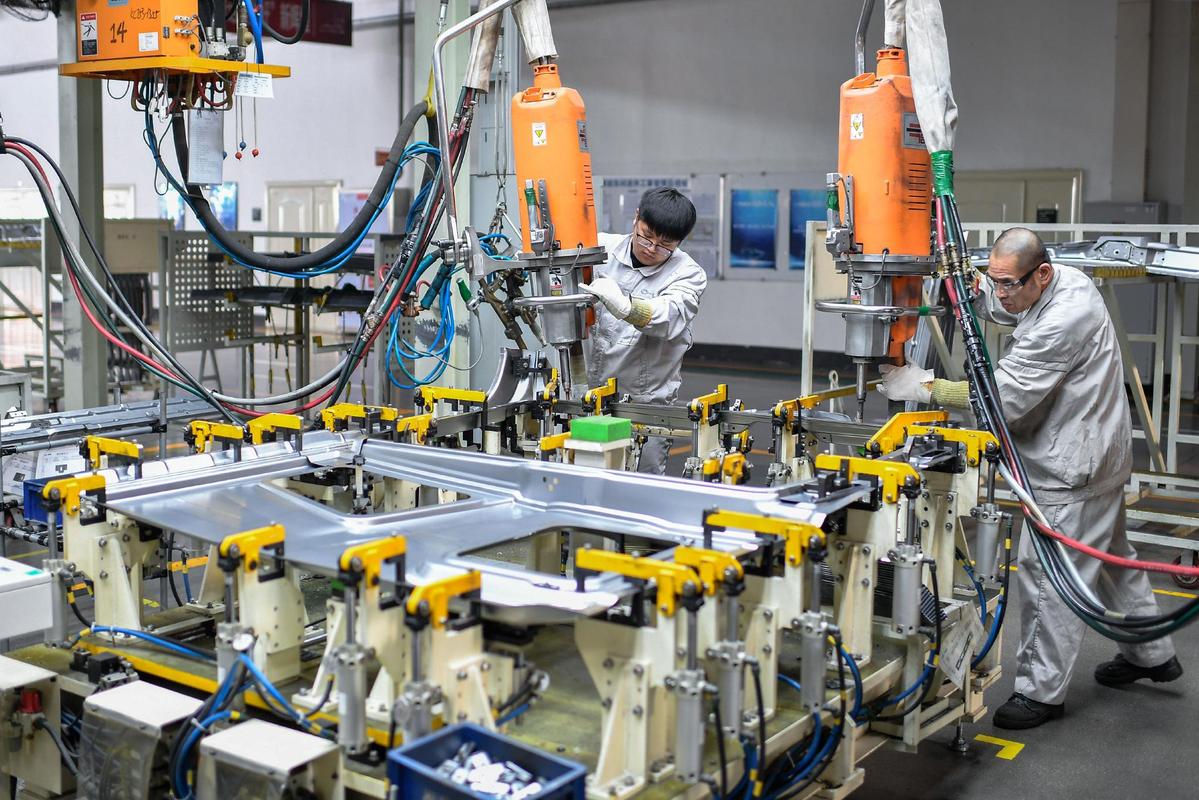
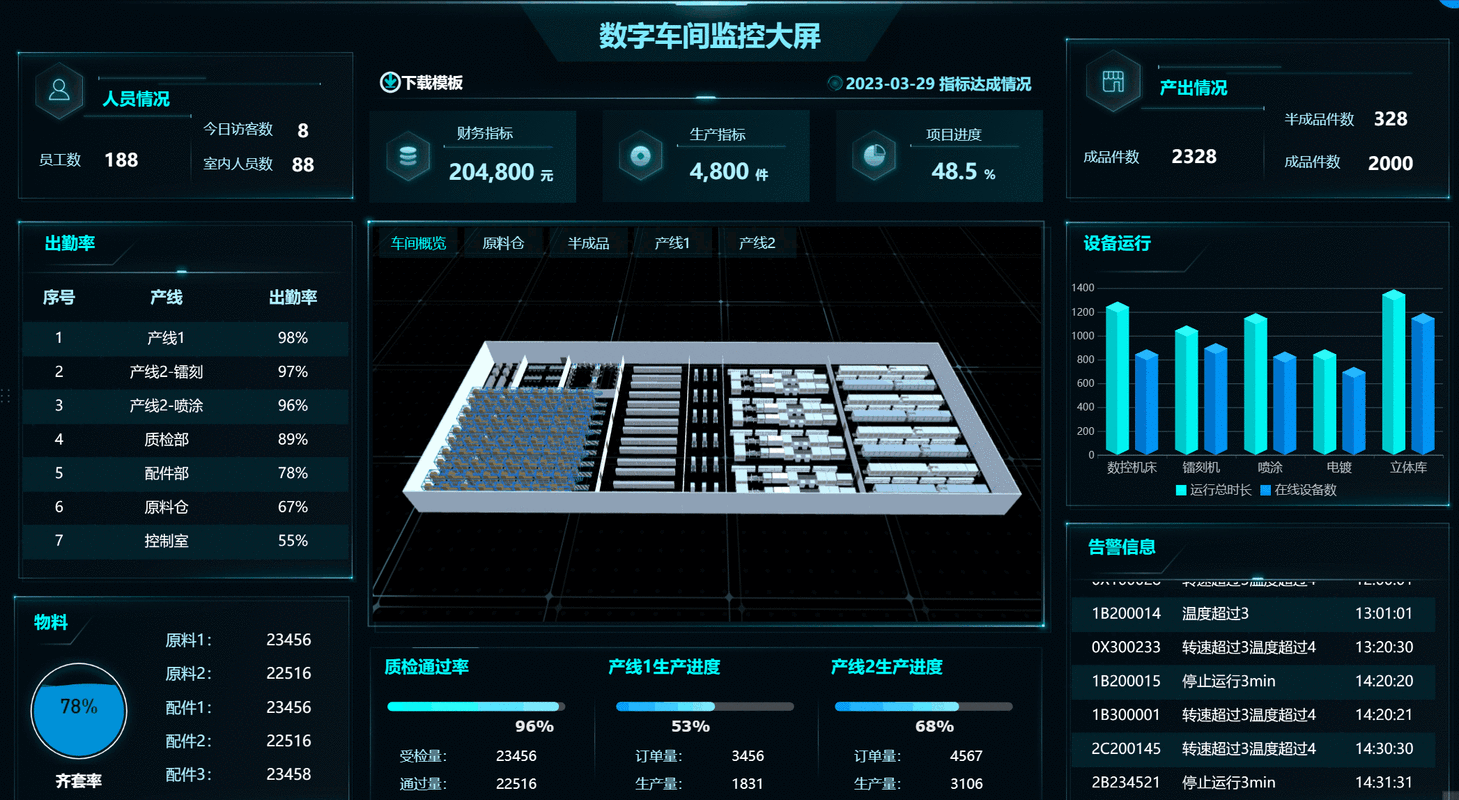
我上个月在珠三角佛山的一家中小汽配厂待了三天,老板拉着我从早到晚蹲在冲压车间,就为了给我看他三个月前刚改完的工业联动控制系统。
反差大到我一开始都没认出来。
原来换一次模,整条线停四五十分钟,各个工位的师傅分头调参数,调完还要试个两三件才能合格。
现在呢?
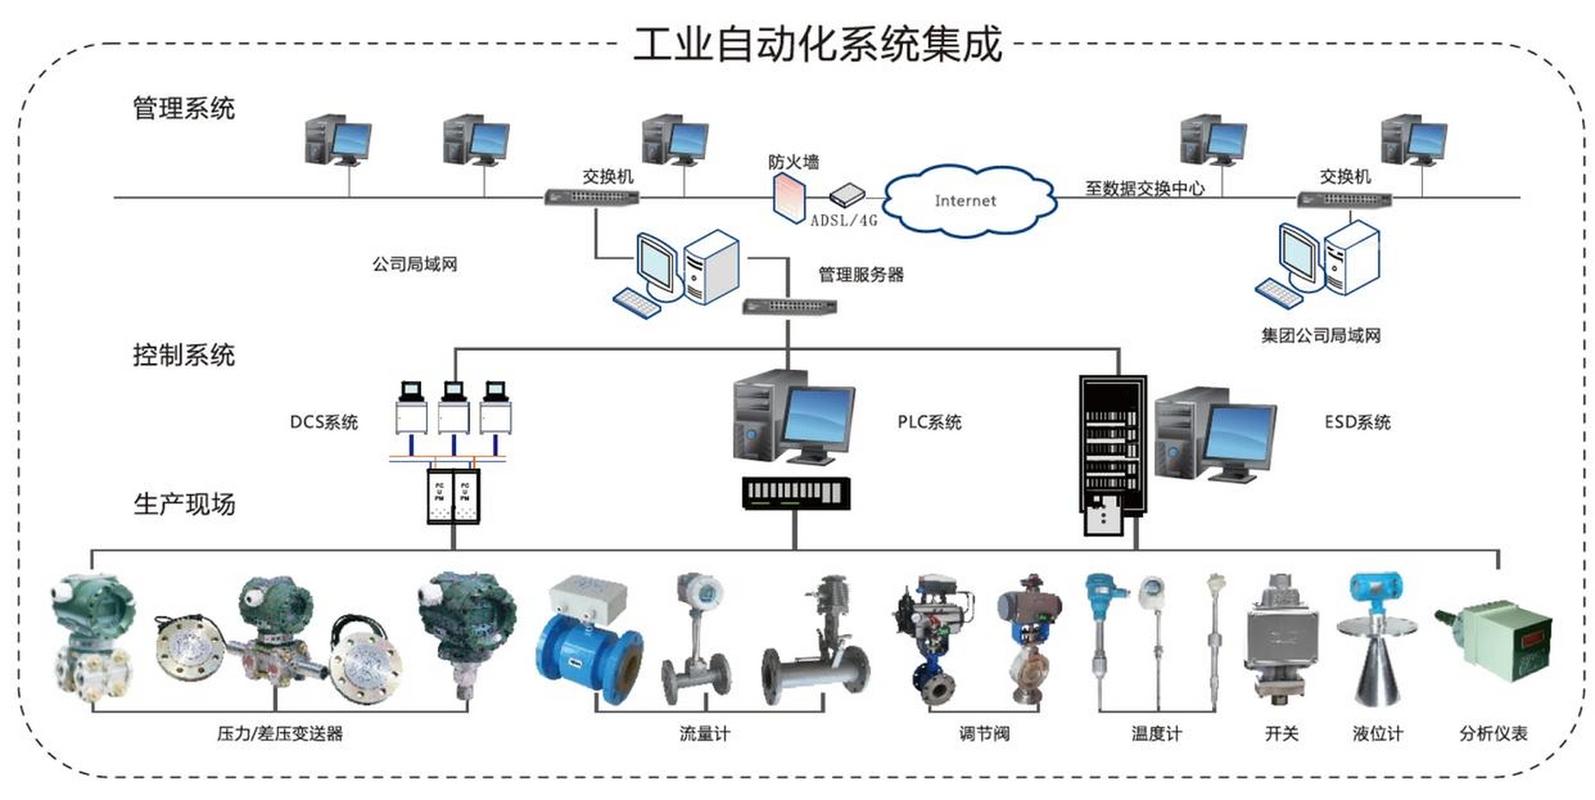
操作工在系统里选好要生产的型号,下料机、冲压机、焊接机器人、在线检测机,十几秒就全部调好参数,全线启动,总停线时间不到12分钟。
这就是联动的威力。
问:我们厂才几十号人,老设备多,改得起工业联动控制吗?
答:完全不存在改不起的说法。我去年接触的浙江一家100人不到的五金紧固件厂,改了冷镦机和攻丝机、分拣机的联动,全套下来花了不到8万,就是给老设备加了外置IO采集模块,换了个带联动逻辑的工控屏,原来三条线要6个工人轮番守着,现在只要1个工人负责补原料捡成品,半年就回本了。省下来的人工工资一年快20万,怎么算都不亏。就是太多老板被大厂千万级的智能工厂案例吓住了,觉得这是大厂专属,其实完全不是。
问:老设备根本没有通讯接口,也能做工业联动控制?
答:当然能。只要你能拿到设备的启停、加工完成信号,哪怕加个光电传感器、行程开关都能采集信号,不需要动设备原来的控制电路,更不用把老设备扔了买新的。无非就是精度和响应速度比带接口的新设备差一点,总比原来各干各的,靠人工协调强太多了,对吧?
现在制造业的订单是什么情况?不用我说,都是多品种小批量,昨天接1000件A产品,今天接500件B产品,明天接100件C产品,频繁换线换型是常态。
原来的工业联动控制,大多是做固定节拍的批量生产,换型还是要人工调,根本满足不了现在的需求。
现在最新的实践,就是做
,换型号的时候,全工序所有设备自动切换参数,自动调整节拍,完全不用人工一个个改。
刚才说的佛山汽配厂,原来换一次型整条线停40分钟,现在12分钟搞定,产能直接提了35%,单这一条线,每个月多出来十几万的产能,利润直接涨。
给打算改的朋友提几个醒:
✅ 优先改造瓶颈工序,不要一上来就全车间动
❗ 别盲目追“全云化”,中小工厂本地部署更省钱
💡 改造一定要拉一线操作工人参与,不好用直接改
。很多集成商忽悠老板,说要做就做全套,结果一下子投几百万,做了一年多还没上线,把工厂的现金流都拖死了。其实先拿最卡脖子的那条线改,跑顺了再慢慢扩,三五个月就能看到收益,再投钱也不慌。
第二个坑:
。我见过不少改造完的项目,系统功能全得很,但是工人要操作三步才能干原来一步的活,工人嫌麻烦,干脆偷偷不用,最后整套系统扔那落灰,钱全打水漂。说实话,好用比功能全重要一万倍,改的时候多拉几个老工人试,操作不顺手立刻改,别搞那些花里胡哨的噱头。
第三个坑:
。很多改造方为了多收钱,给你加几十个上百个采集点,什么温度电压电流都采,说大数据分析,实际上你做工序联动,只要知道设备有没有在干活,有没有加工完就够了,采那么多没用的数据,不仅多花钱,还拖慢了系统响应速度,纯纯交智商税。
不过话说回来,现在制造业卷成什么样,大家心里都有数。能省一分钟,就能多赚一分钟的钱,能少用一个人工,就是多一分利润。
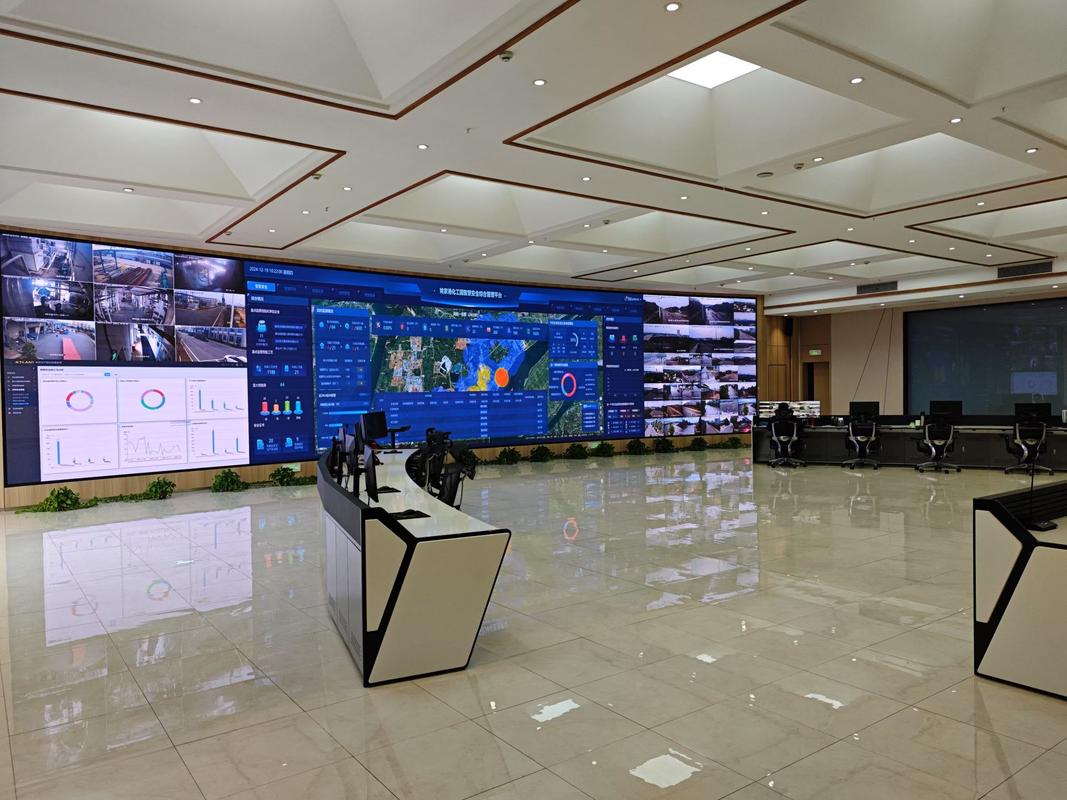
工业联动控制不是什么高大上的风口概念,就是帮工厂提效率降成本的工具。别被忽悠,别害怕,先摸清楚自己车间哪条线最卡脖子,拉个靠谱的改造方先试一条线,跑起来你就知道,这钱花得值。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业联动控制:离散制造工厂的效率破局密码 https://www.dachanpin.com/a/tg/69605.html